

Soixante-quinze vannes manœuvrant de manière erratique : le ressort rouillé du positionneur que personne n’avait prévu
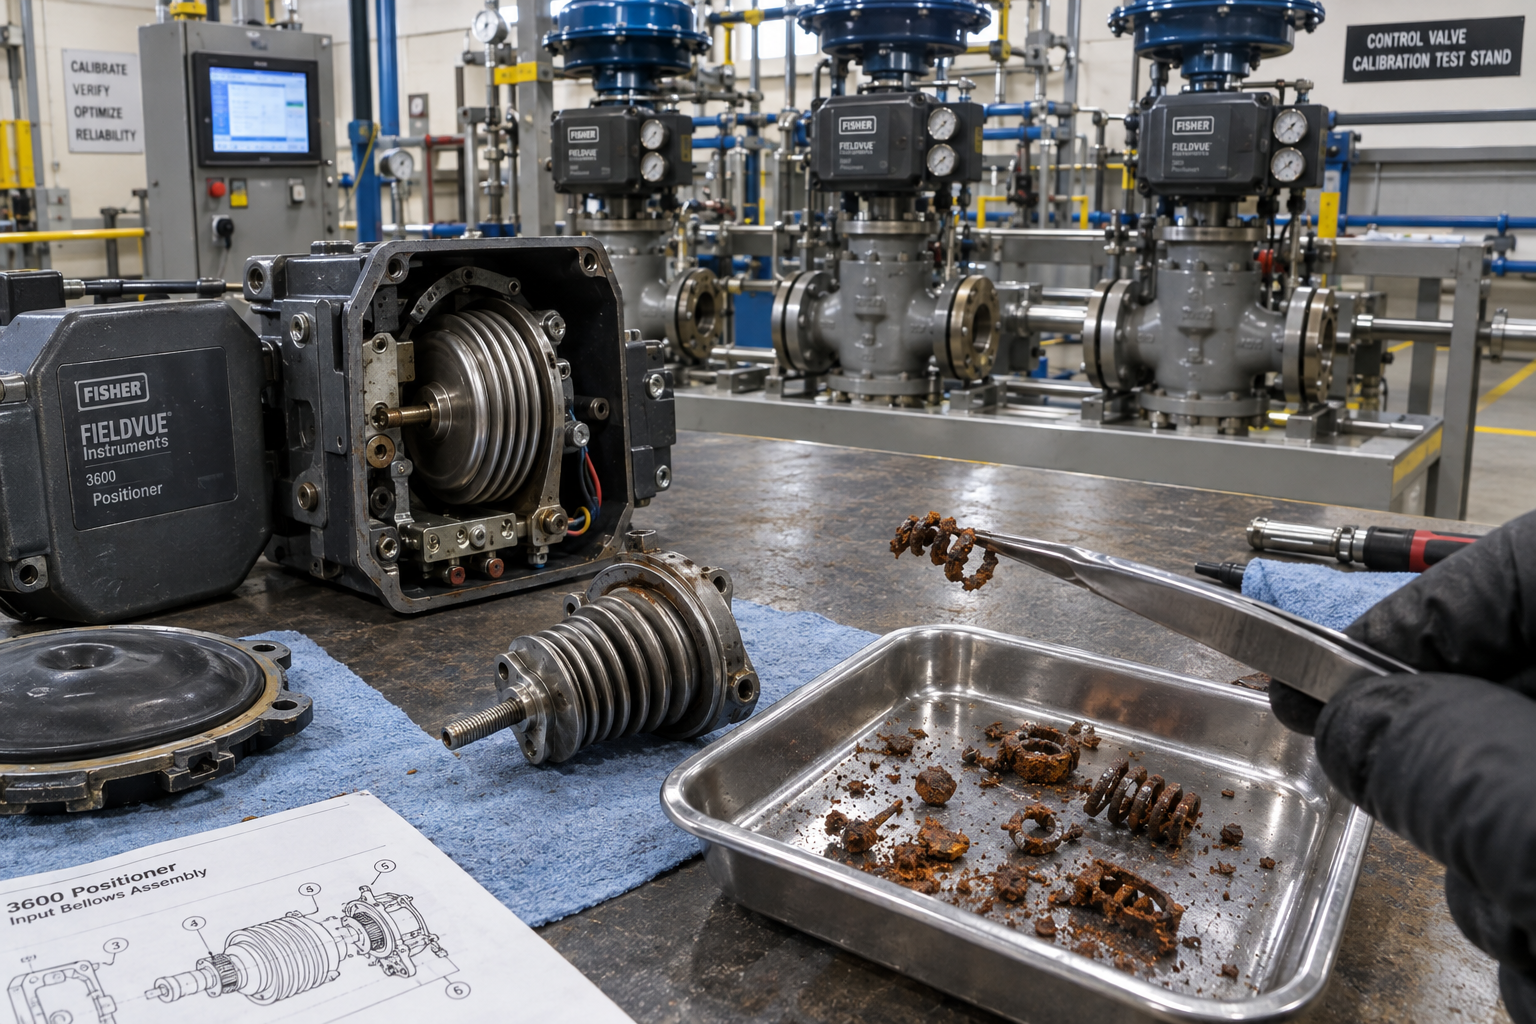
Une revue de la maintenance des vannes de régulation, basée sur l’article de instrumentationtools.com intitulé « Des vannes de régulation au mouvement erratique retardent le redémarrage de l’usine après l’arrêt ».
Pourquoi 75 vannes de régulation avaient-elles un mouvement erratique pendant le redémarrage de l’usine ?
Après un arrêt de quatre mois de l’usine de traitement de l’eau dû à une grave sécheresse, les opérations se préparaient à reprendre. Alors que les techniciens actionnaient les équipements de terrain pour vérifier leur état de fonctionnement, environ 75 vannes de régulation ont commencé à avoir un mouvement erratique. Malgré les efforts d’ingénieurs en instrumentation qualifiés et d’équipes de maintenance expérimentées, les réglages standards des positionneurs n’ont pas permis de stabiliser les boucles.
Le dépannage initial s’est concentré sur les points de défaillance attendus, principalement les ensembles de soufflets d’entrée ou de sortie endommagés. Cependant, la télémétrie de l’usine indiquait un air d’instrumentation propre et exempt d’huile, avec un point de rosée nominal de -40°C, tandis que les composants externes des soufflets inspectés sur établi semblaient comme neufs. Lorsqu’un matériel propre présente une oscillation dynamique imprévisible, les procédures de diagnostic sur site doivent aller au-delà des inspections superficielles et examiner l’équilibre mécanique interne du positionneur de vanne.
Quelle défaillance mécanique cachée à l’intérieur du soufflet d’entrée a provoqué l’oscillation de la vanne ?
Le démontage d’un positionneur récalcitrant a révélé la cause inattendue : niché à l’intérieur de l’ensemble de soufflets d’entrée se trouvait un petit ressort de rappel. Le ressort était fortement corrodé et s’est désagrégé immédiatement sous une légère pression des doigts. Le démontage ultérieur de trois autres positionneurs présentant un mouvement erratique a révélé une désintégration identique des ressorts.
Dans les positionneurs pneumatiques et électropneumatiques à équilibre de forces, ce ressort interne fournit la force de rappel essentielle qui s’oppose à la pression du signal. Lorsque le ressort se brise, l’équilibre mécanique s’effondre. Même lorsque les signaux de commande de 4–20 mA provenant d’un module de sortie analogique sont stables et que les jeux buse-palette semblent corrects, la tige de vanne oscille, dépasse sa position ou se bloque. Comme la mécanique physique détermine l’étendue de mesure du positionneur, une remise à zéro électronique ne peut pas compenser l’absence de contre-force mécanique.
Comment l’usine a-t-elle surmonté le délai de trois mois imposé par le fournisseur pour les ensembles de soufflets ?
Contacté à ce sujet, le fournisseur étranger a refusé de fournir des ressorts de remplacement individuels, proposant des ensembles complets de soufflets d’entrée à un coût élevé, avec un délai d’expédition de trois mois. Un tel délai aurait paralysé les engagements de redémarrage de l’usine.
Le responsable de la maintenance a apporté un échantillon de ressort intact à un fabricant local de ressorts de précision, qui a produit une première série de 25 unités appariées en quelques heures. Comme des ressorts fabriqués à partir d’un fil de même diamètre et de qualité ressort reproduisent les caractéristiques d’origine de charge-déflexion dans les tolérances de fabrication, l’étalonnage de la course du positionneur absorbe facilement les légères variations de raideur des ressorts. Six vannes d’essai présentant différentes longueurs de course ont démontré un étalonnage immédiat et répétable, sans hystérésis. À la suite de ce succès, une commande de 60 ressorts supplémentaires a permis de remettre en service les vannes restantes sans retard opérationnel.
Quelle est la procédure recommandée de diagnostic et de réparation sur site pour les positionneurs au fonctionnement erratique ?
Face à des problèmes généralisés d’actionnement des vannes après un arrêt, exécutez la procédure systématique suivante :
- Vérifier la qualité de l’air au point d’utilisation : Mesurez le point de rosée et la teneur en huile directement au niveau des manifolds des vannes de terrain, plutôt que de vous fier uniquement aux relevés du collecteur central du compresseur.
- Isoler les commandes électriques du retour mécanique : Appliquez un signal d’essai connu directement au positionneur ou comparez-le à un contrôleur de vanne intelligent afin de déterminer si l’oscillation provient du réglage de la boucle ou du retour mécanique.
- Inspecter les composants mécaniques internes : Retirez le soufflet d’entrée et vérifiez que les ressorts de rappel sont exempts de corrosion, de fissures de fatigue et de perte de tension.
- Fabriquer localement des pièces de rechange de précision lorsque cela est justifié : Reproduisez le diamètre du fil, le nombre de spires actives et la métallurgie, en conservant la documentation des certifications du fournisseur dans les dossiers de maintenance.
- Appliquer une protection anticorrosion : Trempez les ressorts de remplacement dans un apprêt anticorrosion protecteur et laissez-les sécher complètement avant l’installation.
- Effectuer un étalonnage complet de la course : Réalisez des contrôles du zéro, de l’étendue de mesure et de la linéarité à 0 %, 25 %, 50 %, 75 % et 100 % de la course, en enregistrant les signatures de course de référence.
Comment les équipes de maintenance peuvent-elles prévenir la corrosion des positionneurs et les pannes du système d’air ?
La corrosion à l’intérieur des soufflets étanches provient généralement de dépassements non surveillés du point de rosée lors de perturbations des compresseurs ou de régénérations des dessiccants. Une seule pénétration d’humidité non détectée peut oxyder des dizaines de ressorts délicats dans toute l’installation.
Pour éviter une récidive, les équipes d’instrumentation doivent configurer des alarmes automatiques sur les températures et les points de rosée en sortie des sécheurs d’air, en considérant tout dépassement des spécifications comme un événement de maintenance à l’échelle de l’usine. En outre, les usines utilisant des positionneurs à pilotage par pilote Emerson Fisher ou similaires devraient stocker des kits de réparation pour les sous-ensembles critiques et identifier des partenaires locaux qualifiés pour la fabrication avant que des perturbations de la chaîne d’approvisionnement ne surviennent. Le suivi à long terme sur le site a confirmé que les ressorts fabriqués localement ont fonctionné de manière fiable pendant plus de quinze ans sans défaillance.
Quels sont les principaux enseignements pour la fiabilité des systèmes de contrôle ?
Après un arrêt majeur, l’oscillation erratique des vannes est souvent d’origine mécanique plutôt qu’électronique. Vérifiez toujours la qualité de l’air au niveau de la vanne, contrôlez les forces de rappel mécaniques à l’intérieur des sous-ensembles du positionneur et utilisez un étalonnage rigoureux pour valider les réparations de précision.
Auteur : Yuan Tianyu est ingénieur en automatisation industrielle et possède plus de 10 ans d’expérience dans les systèmes PLC, DCS et de contrôle.


