

Modernisation des anciens systèmes de contrôle distribués : pourquoi les usines devraient faire le point avant de migrer
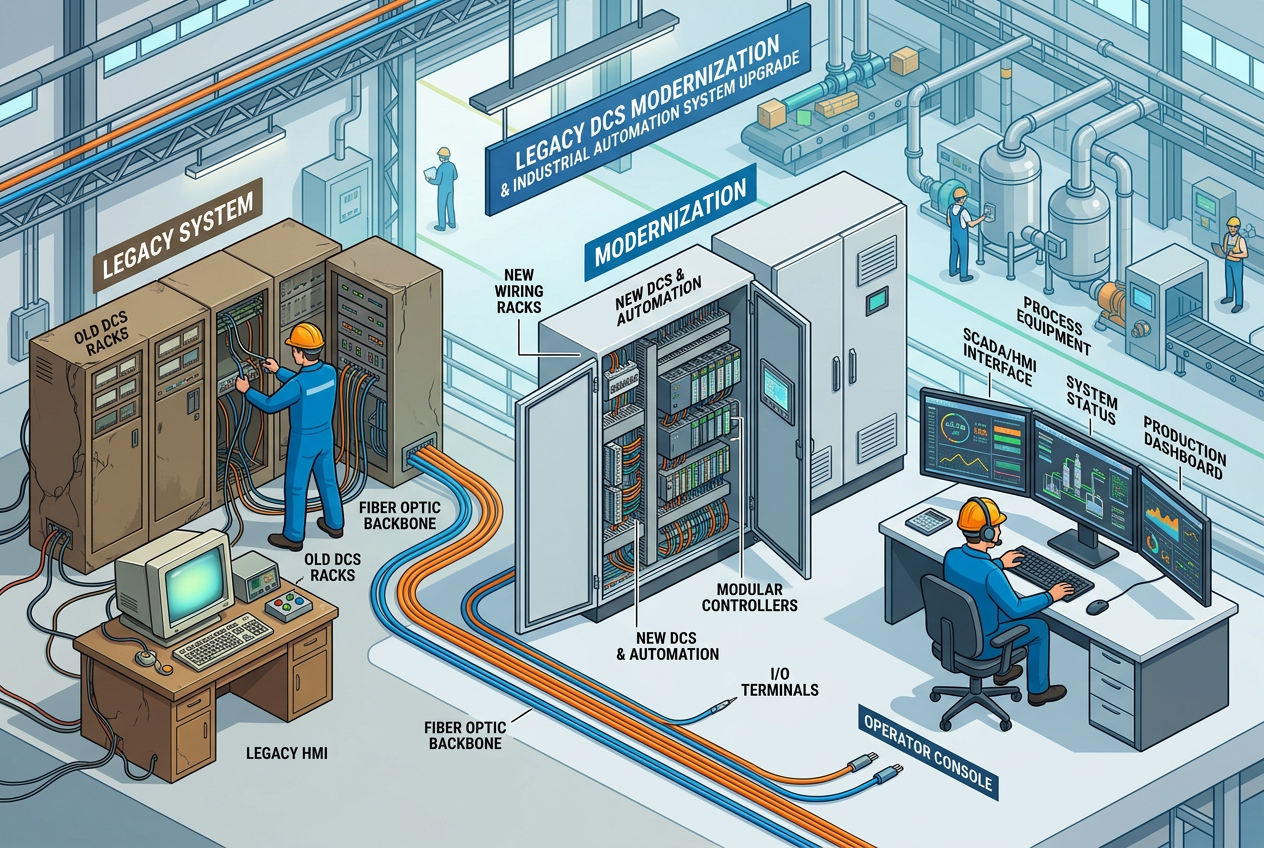
Modernisation des systèmes DCS existants : pourquoi les usines devraient faire un audit avant la migration
Une approche d’ingénierie structurée pour remplacer les systèmes de contrôle répartis vieillissants sans reproduire des décennies de problèmes de configuration.
Pourquoi une migration à l’identique d’un système DCS peut-elle entraîner de nouveaux problèmes coûteux ?
De nombreuses usines industrielles exploitent des systèmes de contrôle répartis en service depuis des décennies. Bien que ces systèmes existants continuent de gérer la production de base, le vieillissement des composants électroniques, la rareté des pièces de rechange et des environnements d’ingénierie obsolètes rendent leur maintenance à long terme de plus en plus risquée.
Une erreur fréquente lors des mises à niveau consiste à effectuer aveuglément une conversion de configuration « 1 pour 1 » ou à l’identique. À première vue, copier la logique existante semble rapide et peu risqué, car cela préserve le comportement familier des boucles. Cependant, des décennies de modifications apportées à l’usine laissent inévitablement des points inutilisés, des échelons logiques obsolètes, des seuils d’alarme en double et des solutions de contournement temporaires non documentées.
Porter directement le code existant transfère la dette technique accumulée vers la nouvelle plateforme. Les équipes d’usine investissent massivement dans des contrôleurs de pointe comme le module CPU Emerson DeltaV, mais se retrouvent avec exactement le même encombrement d’ingénierie. Une modernisation réussie commence par un audit approfondi : les ingénieurs doivent déterminer clairement quelles fonctions du procédé sont réellement actives avant de décider lesquelles convertir, réingénier ou retirer.
Comment les ingénieurs peuvent-ils établir une base de référence fiable avant la conversion ?
Il est impossible de migrer ce que l’on ne comprend pas parfaitement. La première priorité consiste à établir un inventaire complet et vérifié du système de contrôle actuel :
- Audit du matériel : Répertoriez chaque châssis, contrôleur et fond de panier, y compris les cartes processeur anciennes comme le module processeur Yokogawa CP401-10 et les infrastructures d’alimentation système comme le module d’alimentation pour système DCS Honeywell 51198947-200.
- Vérification croisée de la base de données et des E/S : Comparez les feuilles de boucle d’origine et les P&ID avec les exportations des contrôleurs en service. Les écarts sont fréquents : des transmetteurs mis hors service restent souvent configurés comme des voies fantômes, tandis que des cavaliers sur le terrain peuvent contourner des interverrouillages non consignés.
- Documentation des interfaces : Recensez toutes les passerelles de communication avec les automates tiers, les systèmes d’historisation, les systèmes instrumentés de sécurité (SIS) et les serveurs OPC.
Chaque point inexpliqué ou tag logiciel orphelin doit être consigné, avec un ingénieur désigné et un statut de traitement clairement défini, afin d’établir une base de référence vérifiée pour les équipes d’exploitation, de maintenance et d’ingénierie, d’approvisionnement et de construction (EPC).
Quelles sont les phases d’ingénierie essentielles à la modernisation d’un DCS ?
Plutôt que de considérer la migration comme un remplacement soudain du matériel, les meilleures équipes d’ingénierie procèdent par étapes :
- Phase 1 : évaluation de l’architecture et du matériel : Cartographiez la topologie physique du réseau, les limites du bus de contrôle et les cartes matérielles anciennes non prises en charge afin de repérer les vulnérabilités immédiates en matière de fiabilité.
- Phase 2 : analyse des écarts de configuration : Examinez les modules de commande au regard des exigences opérationnelles réelles. Supprimez les tags d’alarme inactifs, résolvez les séquences redondantes et documentez les contournements qui ne l’étaient pas.
- Phase 3 : standardisation des règles de conversion : Établissez des directives strictes de mise en œuvre sur la plateforme DCS cible, couvrant les conventions de nommage des tags, la mise à l’échelle des unités d’ingénierie, la rationalisation des alarmes (ISA-18.2) et les modèles modulaires de blocs fonctionnels.
- Phase 4 : comparaison automatisée des bases de données : Utilisez des outils de vérification automatisés pour comparer les bases de données de tags exportées aux configurations cibles converties, afin de détecter avant les tests de réception les paramètres manquants, les changements d’attributs et les correspondances incomplètes.
- Phase 5 : stratégie de basculement et planification des imprévus : Définissez en détail les fenêtres d’intervention, la faisabilité d’un basculement à chaud boucle par boucle, les interdépendances entre équipements et les critères de retour arrière sans ambiguïté, avec les responsables décisionnaires désignés.
- Phase 6 : réglages et validation après la migration : Vérifiez la réponse des boucles, recueillez les commentaires des opérateurs et comparez les mesures de référence de consommation énergétique et de débit aux indicateurs relevés avant la migration.
Pourquoi une validation rigoureuse des E/S et de la logique est-elle essentielle ?
La migration des E/S physiques et logicielles ne se résume pas à faire correspondre les numéros des bornes à vis. Il faut vérifier, voie par voie, l’impédance des instruments de terrain, les boucles d’alimentation à 2 ou 4 fils, le passage du signal HART et les états de déclenchement en cas de défaillance.
Par exemple, lors du passage des canaux analogiques/numériques existants à des architectures d’E/S modernes, notamment en remplaçant les anciens racks par des ensembles d’interfaces de terrain à haute densité, un module d’entrées numériques Emerson DeltaV KJ3101X1-BB1 dédié ou un ancien module d’entrées différentielles Foxboro I/A Series FBM211, il faut confirmer l’isolation des canaux, la mise à la terre et la polarité du câblage avant la mise sous tension.
Point crucial, les interverrouillages de protection et les interfaces d’arrêt d’urgence (ESD) doivent faire l’objet d’examens rigoureux dans le cadre de la gestion des modifications (MOC). Une séquence logique qui fonctionnait auparavant peut dépendre de délais de temporisation non documentés, qui se comportent différemment avec les cycles de scrutation plus rapides des systèmes modernes.
Que faut-il couvrir lors des FAT, SAT et évaluations de l’état de préparation opérationnelle ?
La simulation et les tests sont le seul filet de sécurité protégeant la production en cours pendant un arrêt de maintenance de l’usine :
- Tests de réception en usine (FAT) : Effectuez une simulation complète des boucles logicielles, vérifiez les graphiques dynamiques et les priorités d’alarme, et testez le basculement des communications sur les armoires cibles assemblées avant leur expédition sur site.
- Tests de réception sur site (SAT) : Validez l’intégrité du câblage de terrain, l’étalonnage de bout en bout des transmetteurs, le retour de course des vannes et les interverrouillages de déclenchement d’urgence dans l’environnement réel de l’usine.
- Transition des opérateurs et formation à l’IHM : Les interfaces IHM modernes à hautes performances (ISA-101) présentent une apparence et un fonctionnement différents de ceux des anciennes consoles à caractères ou à graphismes 2D. Les opérateurs doivent s’exercer sur des simulateurs pour réagir instinctivement en cas de conditions d’exploitation anormales.
À retenir pour l’ingénierie : par où les usines doivent-elles commencer la mise à niveau de leur DCS ?
La migration d’un DCS est l’occasion de renforcer l’agilité opérationnelle de votre installation, et pas seulement de renouveler le matériel. En investissant du temps en amont dans la vérification de l’état de référence, le nettoyage de la logique et la normalisation des règles de conversion, les ingénieurs de contrôle peuvent éliminer des décennies d’erreurs de configuration accumulées et garantir une bascule sans accroc.
Commencez par un audit complet des armoires, repérez rapidement les composants non pris en charge et suivez des protocoles formels de tests de réception afin de préserver la disponibilité et la sécurité de l’usine.


