

Calibración en el control de calidad automatizado: generar confianza en los datos de fabricación
¿Por qué la automatización no puede corregir todos los errores de medición?
Los sistemas de inspección automatizados recopilan mediciones, aplican cálculos programados y comparan los resultados con los criterios de aceptación. Estas operaciones pueden mejorar la uniformidad y reducir el procesamiento manual.
Sin embargo, un software correcto no puede garantizar que la medición original sea exacta. Un sensor puede desviarse mientras el PLC, la secuencia de prueba y el sistema de informes siguen funcionando con normalidad. Debe tenerse en cuenta toda la cadena de medición, incluido el hardware de entrada, como el módulo de entrada de bajo nivel analógica aislada Schneider BMXART0814, junto con el software.
Esta distinción es importante cuando los resultados de medición determinan la aceptación de productos, los ajustes de procesos o las decisiones de mantenimiento. Los resultados repetidos pueden parecer uniformes y, aun así, no ser adecuados para la decisión prevista.
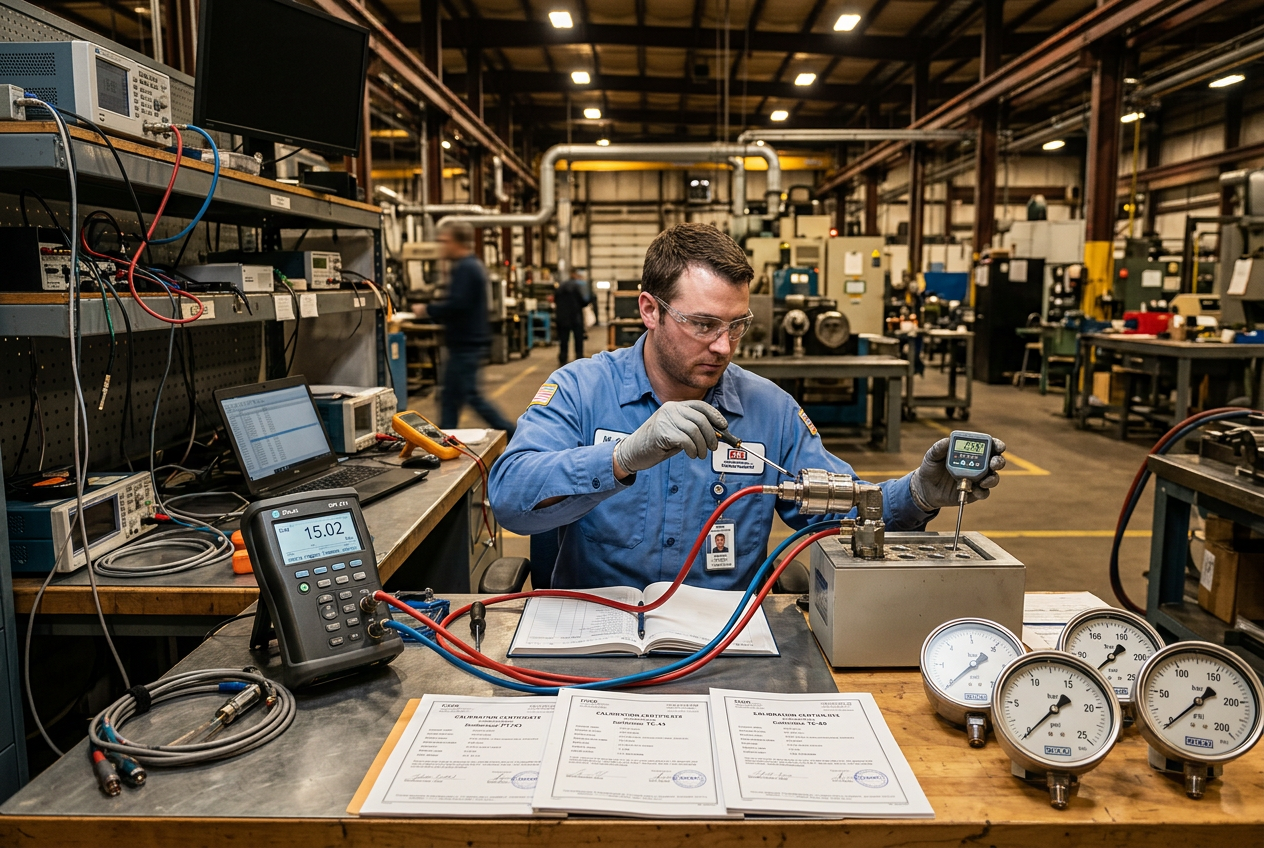
La calibración y el aseguramiento de las mediciones ayudan a las organizaciones a obtener evidencia sobre el rendimiento de los equipos de medición en condiciones definidas.
¿Cuál es la diferencia entre calibración, verificación y ajuste?
Estas actividades tienen propósitos relacionados, pero distintos.
- Calibración: Establece la relación entre las indicaciones del instrumento y los valores de referencia en condiciones especificadas.
- Verificación: Determina si se han cumplido los requisitos definidos.
- Ajuste: Modifica un instrumento de medición para que sus indicaciones se aproximen a los valores requeridos.
La calibración no significa automáticamente que se haya ajustado un instrumento. Un resultado de calibración puede revelar un error sin modificar la configuración del instrumento.
Conserve el resultado inicial antes de realizar ajustes. Esto puede ayudar a determinar si es necesario revisar las mediciones recopiladas desde la calibración anterior.
Distinga también el resultado de una calibración de una comprobación funcional general. Que un instrumento responda a una señal de prueba no significa necesariamente que haya demostrado la exactitud de medición requerida.
¿Qué debe incluir un registro de calibración útil?
Un registro de calibración debe proporcionar suficiente información para identificar el equipo e interpretar sus resultados.
- Identificador único del equipo y descripción del instrumento.
- Fecha de calibración y condiciones ambientales pertinentes.
- Patrones de referencia y la información de trazabilidad aplicable.
- Lecturas iniciales y errores de medición notificados.
- Incertidumbre de medición, cuando corresponda.
- Detalles del ajuste y resultados posteriores al ajuste.
- Identificación del técnico o del laboratorio y procedimiento aprobado.
- Próxima fecha de revisión o intervalo de recalibración según el sistema de calidad.
Los requisitos varían según el sector, el instrumento y el sistema de calidad. Defina los campos obligatorios del registro de acuerdo con los procedimientos y las normas aplicables.
Guarda los registros de calibración de modo que puedan asociarse con las mediciones obtenidas por el equipo. Esta conexión resulta especialmente útil al investigar problemas de calidad históricos.
¿Cómo se vincula el estado de calibración con los resultados de pruebas automatizadas?
Un sistema de calidad automatizado debe identificar los equipos de medición utilizados en cada prueba pertinente. Entre ellos pueden figurar sensores de presión, como el transmisor de presión Yokogawa DPharp serie EJA, sondas de temperatura, instrumentos dimensionales, células de carga y otros dispositivos de medición, como el sensor de pH Yokogawa FU20. Los equipos de monitorización, como el módulo de detección de sobrevelocidad Bently Nevada 3500/53M, también dependen de mediciones fiables.
Cuando la arquitectura lo permita, asocia cada registro de prueba con un identificador del instrumento y su estado de calibración en el momento de la medición.
Por ejemplo, un registro de inspección dimensional podría incluir una referencia al instrumento de medición, la marca de tiempo de la prueba, el resultado de la medición, los límites de aceptación aplicables y el registro de calibración.
Esta información ayuda a los ingenieros de calidad a determinar qué resultados históricos podrían requerir una revisión adicional tras un fallo de calibración.
Sin embargo, el simple hecho de que haya vencido la fecha de calibración no demuestra que todas las mediciones anteriores fueran incorrectas. Una evaluación adecuada tiene en cuenta el rendimiento del instrumento, la incertidumbre de medición, las condiciones de uso y los requisitos de calidad aplicables.
¿Cómo deben revisarse los intervalos de recalibración?
Un intervalo fijo ofrece un calendario sencillo, pero no siempre refleja el comportamiento de los equipos en servicio. El uso, el entorno, la manipulación y la estabilidad histórica pueden influir en el rendimiento de las mediciones.
ILAC-G24 ofrece directrices para determinar y revisar los intervalos de recalibración de los equipos de medición. Las organizaciones deben utilizar un método documentado adecuado, en lugar de cambiar los intervalos sin pruebas que lo respalden.
¿Qué muestran los resultados históricos de calibración?
Compara los resultados «tal como se encontraron» de ciclos de calibración sucesivos. Busca deriva recurrente, cambios en el error de medición e inestabilidad inesperada.
¿Cómo afectan las condiciones de funcionamiento a los intervalos?
Ten en cuenta la temperatura, las vibraciones, la contaminación, el desgaste mecánico, el ciclo de trabajo y la manipulación. Determina si el entorno de funcionamiento real difiere de las condiciones utilizadas durante la calibración. Por ejemplo, las condiciones de vibración suelen controlarse con instrumentos específicos, como el monitor de vibración dual XY/GAP Bently Nevada 3300/16.
¿Qué importancia tiene la medición?
Evalúe las consecuencias de una medición incorrecta. Los equipos que respaldan decisiones críticas de aceptación pueden requerir controles más estrictos que los instrumentos utilizados para indicaciones generales.
¿Cómo deben documentarse las decisiones sobre los intervalos?
Registre el método, las pruebas, la aprobación y la fecha de revisión de cada decisión sobre los intervalos. No amplíe los intervalos únicamente para reducir los costos de calibración.
¿Cómo se investigan los resultados históricos sospechosos?
Cuando un resultado de calibración revele un error inaceptable, primero identifique el instrumento afectado y el período que debe evaluarse.
A continuación, identifique las mediciones asociadas con ese instrumento. Revise los lotes de producción pertinentes, los registros de pruebas, los eventos de mantenimiento y las condiciones de funcionamiento.
Evalúe el error de calibración observado en función del uso previsto del instrumento y de los requisitos de incertidumbre aplicables. Determine si los resultados históricos siguen siendo aceptables, requieren pruebas adicionales o necesitan una resolución formal.
No invalide automáticamente todos los registros históricos. Del mismo modo, no dé por sentado que la ausencia de una alarma demuestra que las mediciones fueron correctas.
Documente la justificación técnica, el alcance de la revisión, las medidas correctivas y las aprobaciones. Esto crea un registro defendible para investigaciones de calidad posteriores.
¿Cuáles son los límites de la trazabilidad de las mediciones?
La trazabilidad metrológica implica una relación documentada entre un resultado de medición y una referencia adecuada mediante una cadena ininterrumpida de calibraciones. La incertidumbre de medición contribuye a interpretar esa relación.
La trazabilidad por sí sola no garantiza que una medición sea adecuada para su propósito previsto. La incertidumbre debe ser lo suficientemente pequeña para la decisión que se vaya a tomar.
Por ejemplo, un instrumento puede tener trazabilidad de calibración documentada y, aun así, no ser adecuado para una tolerancia que requiera una capacidad de medición mucho más estricta.
Por lo tanto, los ingenieros de calidad deben considerar el proceso de medición completo, incluido el rendimiento del instrumento, la calidad de las referencias, las condiciones ambientales, la incertidumbre y los criterios de aceptación.
Conclusión: vincular las mediciones con las decisiones de ingeniería
Un control de calidad automatizado fiable requiere más que una ejecución uniforme del software. Mantenga registros de calibración útiles, vincule los instrumentos con los resultados de las pruebas y revise la incertidumbre de medición en función de la aplicación prevista. Utilice los datos históricos de calibración para fundamentar las decisiones sobre los intervalos e investigue sistemáticamente los resultados sospechosos. Por último, conserve los datos tal como se encontraron y documente las medidas correctivas. Estas prácticas ayudan a vincular las mediciones físicas con las decisiones de ingeniería que se toman a partir de ellas.


