

Savladavanje implementacije Modbus TCP za modernu industrijsku automatizaciju
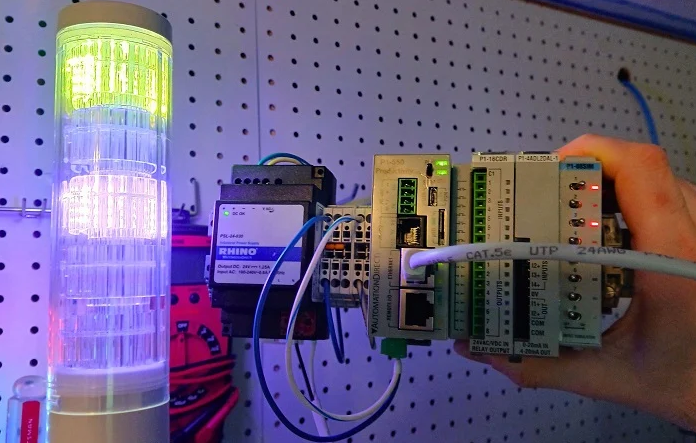
Modbus TCP ostaje temelj fabrčke automatizacije uprkos tome što je jedan od najstarijih protokola u industriji. Mnogi inženjeri se suočavaju sa strmom krivom učenja kada prelaze sa jednostavnih digitalnih ulaza/izlaza na komunikaciju zasnovanu na protokolima. Iako Modbus nudi visoku kompatibilnost, njegova implementacija zahteva strukturiran pristup adresiranju hardvera i mapiranju registara. Ovaj vodič razlaže proces pretvaranja sirovog Modbus uređaja u funkcionalni deo vašeg kontrolnog sistema.
Upoređivanje Modbus TCP i EtherNet/IP okvira
Glavna razlika između Modbusa i modernih protokola kao što je EtherNet/IP leži u doslednosti podataka i opterećenju konfiguracije. Većina Ethernet baziranih protokola zahteva Elektronske podatkovne listove (EDS) ili specifične hardverske profile za definisanje struktura podataka. Međutim, Modbus TCP funkcioniše bez ovih unapred definisanih šablona. Nije potrebno unapred obaveštavati PLC o broju bajtova dolaznih paketa. Umesto toga, jednostavno ciljate IP adresu i određeni početni registar da biste započeli komunikaciju.
Konfigurisanje hardverskih i mrežnih parametara
Pre nego što napišete bilo kakvu PLC logiku, morate uspostaviti čvrstu mrežnu osnovu za vaše periferne uređaje. Koristeći Patlite LA6-LAN signalnu svetiljku kao primer, proces počinje sa ugrađenim veb serverom. Morate dodeliti uređaju IP adresu unutar iste podsrede kao i vaš glavni kontroler. Većina industrijskog automatizacionog hardvera koristi Port 502 kao podrazumevani za Modbus saobraćaj. Osiguravanje da je zastavica "Modbus TCP Enable" aktivna ostaje ključni, ali često zanemareni početni korak.
Dekodiranje Modbus funkcijskih kodova i logike registara
Razumevanje funkcijskih kodova je najvažniji aspekt upravljanja kontrolnim sistemima sa Modbus podrškom. Većina priručnika kategorizuje podatke u Coils (buleovi) i Holding registre (16-bitni celi brojevi). Za složene uređaje kao što su višebojni signalni tornjevi, proizvođači često koriste registre za upravljanje višestrukim stanjima. Na primer, jedan registar može kontrolisati boju svetla, osvetljenost i obrazac treptanja. Morate ove zahteve pretvoriti u decimalne ili heksadecimalne vrednosti koje PLC može efikasno prenositi.
Implementacija Modbus komandi za pisanje u AutomationDirect PLC-ovima
AutomationDirect kontroleri, kao što je Productivity serija, pojednostavljuju proces kroz posvećene Modbus Write (MWX) instrukcije. Korisnici definišu celične oznake koje predstavljaju željeno stanje poljskog uređaja. Na primer, slanje vrednosti 257 može pokrenuti stanje "stalno uključeno", dok 256 označava "isključeno". MWX komanda upravlja pozadinskim ispitivanjem u zadatom intervalu, na primer 500ms. Ovaj pristup održava mrežni saobraćaj predvidivim i logiku lestvice čistom.
Strateška integracija u Rockwell Studio 5000 okruženjima
Integracija Modbusa u Rockwell Automation okruženje obično zahteva Add-On Instruction (AOI). Zbog toga što Studio 5000 daje prioritet EtherNet/IP-u, Modbus TCP Client AOI funkcioniše kao neophodni most. Inženjeri moraju popuniti niz oznaka "HoldRegisters" sa izračunatim decimalnim vrednostima. Nadalje, morate konfigurisati tip transakcije—obično funkcijski kod 16 za više registara. Ovo omogućava PLC-u da ažurira ceo status udaljenog uređaja u jednom ciklusu skeniranja.


