

Od proizvodnih kontrolnih tabli do akcije: zatvaranje kruga unapređenja u proizvodnji hrane
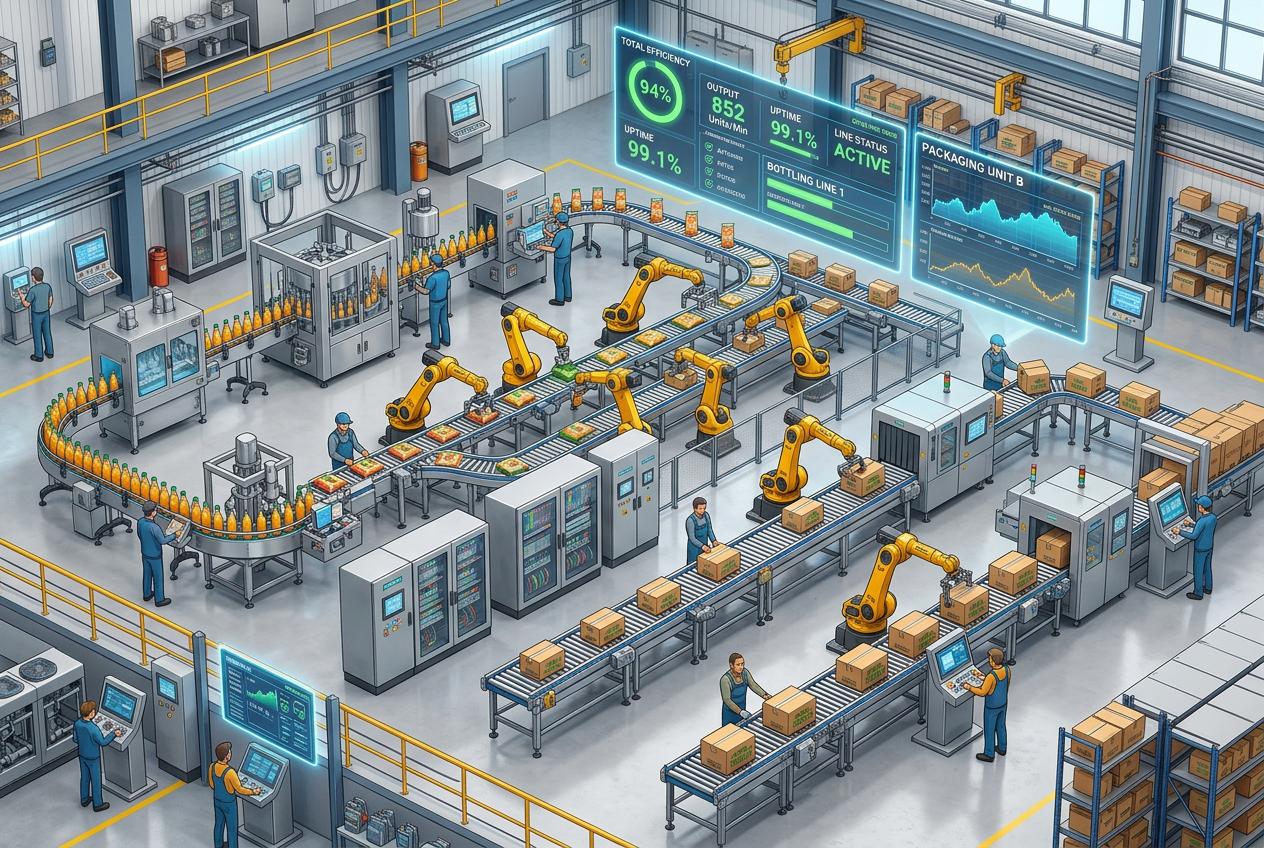
Od kontrolnih tabli proizvodnje do konkretnih akcija: zatvaranje ciklusa unapređenja u prehrambenoj proizvodnji
Kako povezani proizvodni podaci i strukturirano praćenje pomažu pogonima za proizvodnju hrane da operativnu preglednost pretvore u merljive rezultate.
Zašto je pregled u realnom vremenu tek prvi korak u pogonima za proizvodnju hrane?
Savremeni pogoni za proizvodnju hrane generišu neprekidne tokove operativnih podataka. Programabilni logički kontroleri, senzori na terenu, servo-pogoni, interfejsi za operatere poput HMI uređaja Siemens KTP700 Basic i SCADA platforme neprekidno pružaju podatke o stanju opreme, stopama protoka i kratkotrajnim zastojima.
Ovi alati za praćenje omogućavaju rukovodiocima smena da brzo uoče odstupanja u proizvodnji. Interaktivna kontrolna tabla može da istakne da opada efikasnost glavne linije za pakovanje u kesice ili da ciklus mešanja zaostaje za rasporedom.
Međutim, samo prikazivanje crvenog indikatora alarma na monitoru ne rešava osnovni uzrok. Bez formalnog mehanizma odgovornosti, upozorenja se potvrđuju i zaboravljaju, a nerešeni padovi učinka neizbežno se prenose sa smene na smenu.
Gde se gube ključni operativni podaci između smena?
Pogoni za preradu hrane često koriste odvojene softverske sisteme namenjene planiranju proizvodnje, upravljanju održavanjem, kontroli kvaliteta i usklađenosti sa sanitarnim propisima.
Kada dođe do prekida rada, operativni tragovi ostaju razbacani po izolovanim sistemima:
- Operatorski terminal na liniji, kao što je HMI Allen-Bradley PanelView Plus 700, registruje ponovljene alarme za mehanička zaglavljivanja.
- Kompjuterizovani sistem za upravljanje održavanjem (CMMS) čuva prethodne radne naloge i rasporede podmazivanja.
- Sistem upravljanja kvalitetom beleži odstupanja temperature ili odbacivanja zbog nepravilne težine, dok se u rukom pisanim evidencijama operatera beleže anegdotalna zapažanja o vibracijama mašine.
Kada ove platforme ne mogu da komuniciraju, tehničari gube dragoceno vreme tražeći podatke umesto da otklanjaju probleme na fizičkoj opremi, čime se produžava prosečno vreme popravke (MTTR).
Kako pogoni mogu da povežu signale mašina sa strukturisanim korektivnim merama?
Inteligentni sloj za upravljanje operacijama povezuje automatizovanu opremu sa radnim procesima osoblja, bez potrebe za zamenom postojećih PLC, SCADA ili MES arhitektura. Beleženjem okidača događaja direktno sa glavnih kontrolera linije, kao što je Allen Bradley 1756-L1 ControlLogix kontroler, timovi mogu automatski da strukturiraju rešavanje problema:
- Beleženje konteksta: Beležite greške opreme uz precizne podatke o smeni, recepturi i operateru.
- Automatska dodela zadataka: Usmerite poslove korektivnog održavanja ili kalibracije direktno odgovornim tehničarima.
- Jasni rokovi: Definišite rokove za rešavanje problema i automatske okidače za eskalaciju zadataka osetljivih na vreme.
- Revizija postupaka: Vodite centralizovane evidencije dijagnostičkih zapažanja, zamene delova i nalaza o osnovnim uzrocima.
- Praćenje uticaja: Pomoću telemetrije u realnom vremenu proverite da li su završeni zadaci trajno otklonili ponavljajuće greške.
Kako rešiti kratke zastoje na liniji za pakovanje pomoću podataka iz zatvorene povratne sprege?
Razmotrite mašinu za kontinuirano pakovanje kartona koju pokreće namenski hardver za upravljanje kretanjem, kao što je Schneider PacDrive MC-4 servo-pogon, a koja povremeno zastaje na 30 sekundi. Standardni OEE izveštaji mogu prikriti ove kratkotrajne zastoje u ukupnim pokazateljima raspoloživosti.
Evo kako pristup inženjeringu sa zatvorenom povratnom spregom otklanja osnovni uzrok:
- Analizirajte obrasce učestalosti: Uporedite vremenske oznake PLC grešaka sa skokovima obrtnog momenta pogona i evidencijama smena operatera kako biste utvrdili da li su zastoji povezani sa određenim spojnicama rolni za pakovanje ili neporavnatim preklopima kartona.
- Dodelite ciljane inspekcije: Zadajte ciljani inspekcijski zadatak za proveru zategnutosti transportne trake, istrošenosti vakuumskih čašica i sinhronizacije pogona.
- Provera telemetrije nakon održavanja: Nakon podešavanja, pratite proizvodnu liniju tokom više uzastopnih smena. Ako kratki zastoji padnu na nulu, uvrstite izmenjeni interval preventivnog održavanja u standardne operativne procedure (SOP).
Kako digitalni tokovi rada mogu da pojednostave sanitaciju i proveru kvaliteta?
U proizvodnji hrane i pića obavezni su beskompromisni standardi sanitacije i kontrole alergena. Digitalni tokovi rada tesno usklađuju ključne korake čišćenja na mestu (CIP) i promene proizvoda sa rasporedima proizvodnje:
Tokom promene alergena, intuitivni interfejsi za rad na proizvodnom pogonu, kao što je ekran osetljiv na dodir Schneider HMIGXU5512, mogu da nametnu kontrolne liste za proveru na više tačaka pre nego što dozvole PLC-u proizvodne linije da nastavi sa pokretanjem ciklusa. Ako se čeka na rezultate briseva ili ATP bioluminiscencije, blokade sprečavaju puštanje proizvoda dok ga osoblje zaduženo za kvalitet ne odobri.
Kako fabrike hrane mere da li korektivne mere zaista daju rezultate?
Za stvarno unapređenje potrebno je pratiti proverene ključne pokazatelje učinka pre inženjerske intervencije i nakon nje:
- Učestalost kratkih zastoja: Pratite ukupan broj i kumulativno trajanje zastoja kraćih od jednog minuta po smeni.
- Pravilno usklađivanje OEE-a: Obezbedite da metrike raspoloživosti, performansi i kvaliteta odražavaju stvarna očitavanja automatizovanih brojača, a ne ručne procene na kraju smene.
- Održivost kroz smene: Proverite da li se poboljšanja performansi održavaju tokom noćnih smena, pri korišćenju alternativnih receptura i sezonskih promena temperature okoline.
Zaključak za inženjere: Kako fabrike hrane mogu da zatvore krug?
Vidljivost u realnom vremenu donosi povraćaj ulaganja samo kada je neposredno povezana sa ljudskim postupanjem i potvrđenim naknadnim proverama. Proizvođači hrane treba da počnu sa malim koracima: da odaberu jednu liniju za pakovanje koja predstavlja usko grlo ili problematičnu stanicu za punjenje, povežu njene PLC alarme sa jasno dodeljenim odgovornostima za zadatke i izmere smanjenje zastoja.


