

Kalibracija u automatizovanoj kontroli kvaliteta: izgradnja poverenja u proizvodne podatke
Zašto automatizacija ne može da ispravi svaku grešku u merenju?
Automatizovani sistemi za inspekciju prikupljaju merenja, primenjuju programirane proračune i upoređuju rezultate sa kriterijumima prihvatljivosti. Ovi postupci mogu poboljšati doslednost i smanjiti ručnu obradu.
Međutim, ispravan softver ne može da garantuje da je početno merenje tačno. Senzor može da odstupa dok PLC, redosled testiranja i sistem za izveštavanje nastavljaju normalno da rade. Potrebno je razmotriti ceo merni put, uključujući ulazni hardver kao što je Schneider BMXART0814 analogni izolovani ulazni modul niskog nivoa, zajedno sa softverom.
Ova razlika je važna kada rezultati merenja određuju prihvatanje proizvoda, podešavanje procesa ili odluke o održavanju. Ponovljeni rezultati mogu delovati dosledno, a ipak biti nepogodni za nameravanu odluku.
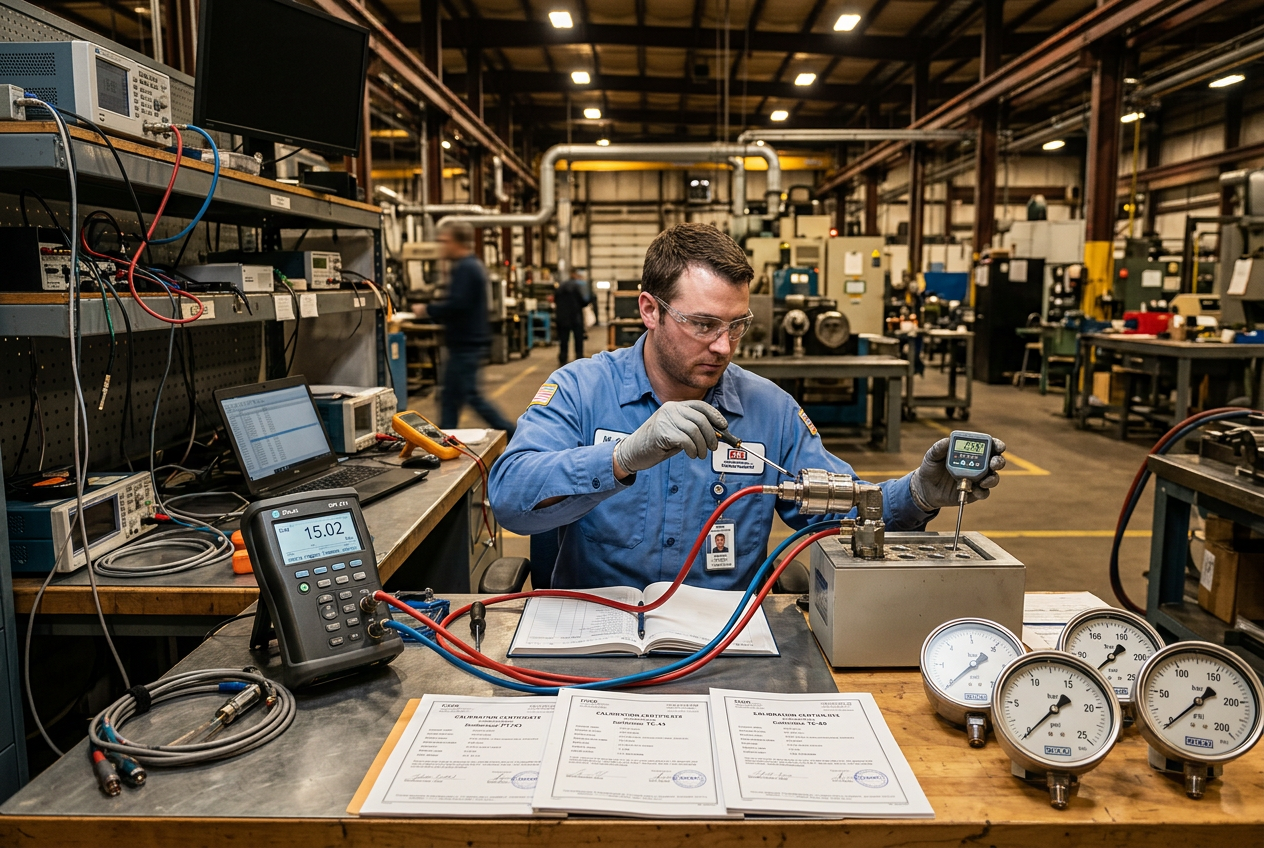
Kalibracija i obezbeđenje merenja pomažu organizacijama da prikupe dokaze o radu merne opreme pod definisanim uslovima.
Koja je razlika između kalibracije, verifikacije i podešavanja?
Ove aktivnosti imaju srodne, ali različite svrhe.
- Kalibracija: Utvrđuje odnos između očitavanja instrumenta i referentnih vrednosti pod određenim uslovima.
- Verifikacija: Utvrđuje da li su ispunjeni definisani zahtevi.
- Podešavanje: Menja merni instrument tako da se njegova očitavanja približe zahtevanim vrednostima.
Kalibracija ne znači automatski da je instrument podešen. Rezultat kalibracije može otkriti grešku, a da se pritom ne promene podešavanja instrumenta.
Sačuvajte rezultat pre podešavanja pre nego što izvršite podešavanja. On može pomoći da se utvrdi da li je potrebno preispitati merenja prikupljena od prethodne kalibracije.
Takođe razlikujte rezultat kalibracije od opšte funkcionalne provere. To što instrument reaguje na testni ulaz ne znači nužno da je potvrđena zahtevana merna tačnost.
Šta treba da sadrži koristan zapis o kalibraciji?
Zapis o kalibraciji treba da sadrži dovoljno informacija za identifikaciju opreme i tumačenje rezultata.
- Jedinstveni identifikator opreme i opis instrumenta.
- Datum kalibracije i relevantni uslovi okoline.
- Referentni etaloni i odgovarajuće informacije o njihovoj sledljivosti.
- Očitavanja pre podešavanja i prijavljene merne greške.
- Merna nesigurnost, kada je primenljivo.
- Detalji podešavanja i rezultati nakon podešavanja.
- Identifikacija tehničara ili laboratorije i odobrena procedura.
- Datum sledećeg pregleda ili interval do ponovne kalibracije u skladu sa sistemom kvaliteta.
Zahtevi se razlikuju u zavisnosti od industrije, instrumenta i sistema kvaliteta. Definišite obavezna polja zapisa u skladu sa važećim procedurama i standardima.
Čuvajte zapise o kalibraciji tako da se mogu povezati sa merenjima koje je oprema proizvela. Ova veza je naročito korisna pri istraživanju istorijskih problema sa kvalitetom.
Kako povezujete status kalibracije sa rezultatima automatizovanih ispitivanja?
Automatizovani sistem kvaliteta treba da identifikuje mernu opremu korišćenu za svako relevantno ispitivanje. To može da obuhvata senzore pritiska, kao što je Yokogawa DPharp EJA serija transmiter pritiska, temperaturne sonde, dimenzione instrumente, merne ćelije i druge merne uređaje, kao što je Yokogawa FU20 pH senzor. Oprema za nadzor, kao što je Bently Nevada 3500/53M modul za detekciju prekoračenja brzine, takođe zavisi od pouzdanih merenja.
Tamo gde arhitektura to omogućava, povežite svaki zapis ispitivanja sa identifikatorom instrumenta i njegovim statusom kalibracije u trenutku merenja.
Na primer, zapisnik o dimenzionoj inspekciji može da sadrži podatke o mernom instrumentu, vremenskoj oznaci ispitivanja, rezultatu merenja, primenljivim granicama prihvatljivosti i zapisu o kalibraciji.
Ove informacije pomažu inženjerima kvaliteta da utvrde koje istorijske rezultate možda treba dodatno pregledati nakon neuspešne kalibracije.
Međutim, samo prekoračenje roka za kalibraciju ne dokazuje da je svako prethodno merenje bilo netačno. Pravilna procena uzima u obzir performanse instrumenta, mernu nesigurnost, uslove upotrebe i primenljive zahteve kvaliteta.
Kako treba preispitivati intervale ponovne kalibracije?
Fiksni interval omogućava jednostavan raspored, ali ne odražava uvek ponašanje opreme tokom upotrebe. Upotreba, okruženje, rukovanje i istorijska stabilnost mogu uticati na performanse merenja.
ILAC-G24 pruža smernice za određivanje i preispitivanje intervala ponovne kalibracije merne opreme. Organizacije treba da koriste odgovarajuću dokumentovanu metodu umesto da menjaju intervale bez potkrepljujućih dokaza.
Šta pokazuju istorijski rezultati kalibracije?
Uporedite rezultate zatečenog stanja tokom uzastopnih ciklusa kalibracije. Potražite ponavljajuće odstupanje, promene merne greške i neočekivanu nestabilnost.
Kako radni uslovi utiču na intervale?
Uzmite u obzir temperaturu, vibracije, kontaminaciju, mehaničko habanje, radni ciklus i rukovanje. Utvrdite da li se stvarno radno okruženje razlikuje od uslova korišćenih tokom kalibracije. Uslovi vibracija, na primer, često se prate namenskim instrumentima, kao što je Bently Nevada 3300/16 XY/GAP dvostruki monitor vibracija.
Koliko je merenje kritično?
Procenite posledice netačnog merenja. Oprema koja služi za donošenje kritičnih odluka o prihvatljivosti može zahtevati strožu kontrolu od instrumenata koji se koriste za opšta indikativna merenja.
Kako treba dokumentovati odluke o intervalima?
Za svaku odluku o intervalu zabeležite metod, dokaze, odobrenje i datum pregleda. Nemojte produžavati intervale samo radi smanjenja troškova kalibracije.
Kako istražiti sumnjive istorijske rezultate?
Kada rezultat kalibracije otkrije neprihvatljivu grešku, najpre utvrdite na koji se instrument to odnosi i koji period treba proceniti.
Zatim utvrdite koja su merenja povezana sa tim instrumentom. Pregledajte relevantne proizvodne serije, zapise o ispitivanju, događaje održavanja i uslove rada.
Procenite uočenu grešku pri kalibraciji u odnosu na predviđenu upotrebu instrumenta i primenljive zahteve u pogledu nesigurnosti. Utvrdite da li istorijski rezultati ostaju prihvatljivi, zahtevaju dodatno ispitivanje ili je potrebno doneti zvaničnu odluku o njihovom statusu.
Nemojte automatski poništavati svu istorijsku evidenciju. Isto tako, nemojte pretpostaviti da odsustvo alarma dokazuje da su merenja bila tačna.
Dokumentujte tehničko obrazloženje, obim pregleda, korektivne mere i odobrenja. Tako se stvara uverljiva evidencija za kasnije istrage u oblasti kvaliteta.
Koja su ograničenja sledljivosti merenja?
Metrološka sledljivost podrazumeva dokumentovanu vezu između rezultata merenja i odgovarajućeg etalona kroz neprekinuti lanac kalibracija. Merna nesigurnost doprinosi tumačenju te veze.
Sledljivost sama po sebi ne garantuje da je merenje pogodno za svoju predviđenu namenu. Nesigurnost mora biti dovoljno mala za odluku koja se donosi.
Na primer, instrument može imati dokumentovanu metrološku sledljivost kalibracije, a ipak biti neprikladan za toleranciju koja zahteva znatno veću mernu sposobnost.
Inženjeri kvaliteta zato treba da razmotre celokupan proces merenja, uključujući performanse instrumenta, kvalitet etalona, uslove okoline, nesigurnost i kriterijume prihvatljivosti.
Zaključak: Povezivanje merenja sa inženjerskim odlukama
Pouzdana automatizovana kontrola kvaliteta zahteva više od doslednog izvršavanja softvera. Vodite smislenu evidenciju o kalibraciji, povežite instrumente sa rezultatima ispitivanja i proverite mernu nesigurnost u odnosu na predviđenu primenu. Koristite istorijske dokaze o kalibraciji kao podršku pri donošenju odluka o intervalima i sistematski istražite sumnjive rezultate. Na kraju, sačuvajte podatke o stanju pri prijemu na kalibraciju i dokumentujte korektivne mere. Ove prakse pomažu da se fizička merenja povežu sa inženjerskim odlukama koje se na osnovu njih donose.


