

Оркестрация автоматизации склада: объединение роботов, конвейеров и систем управления
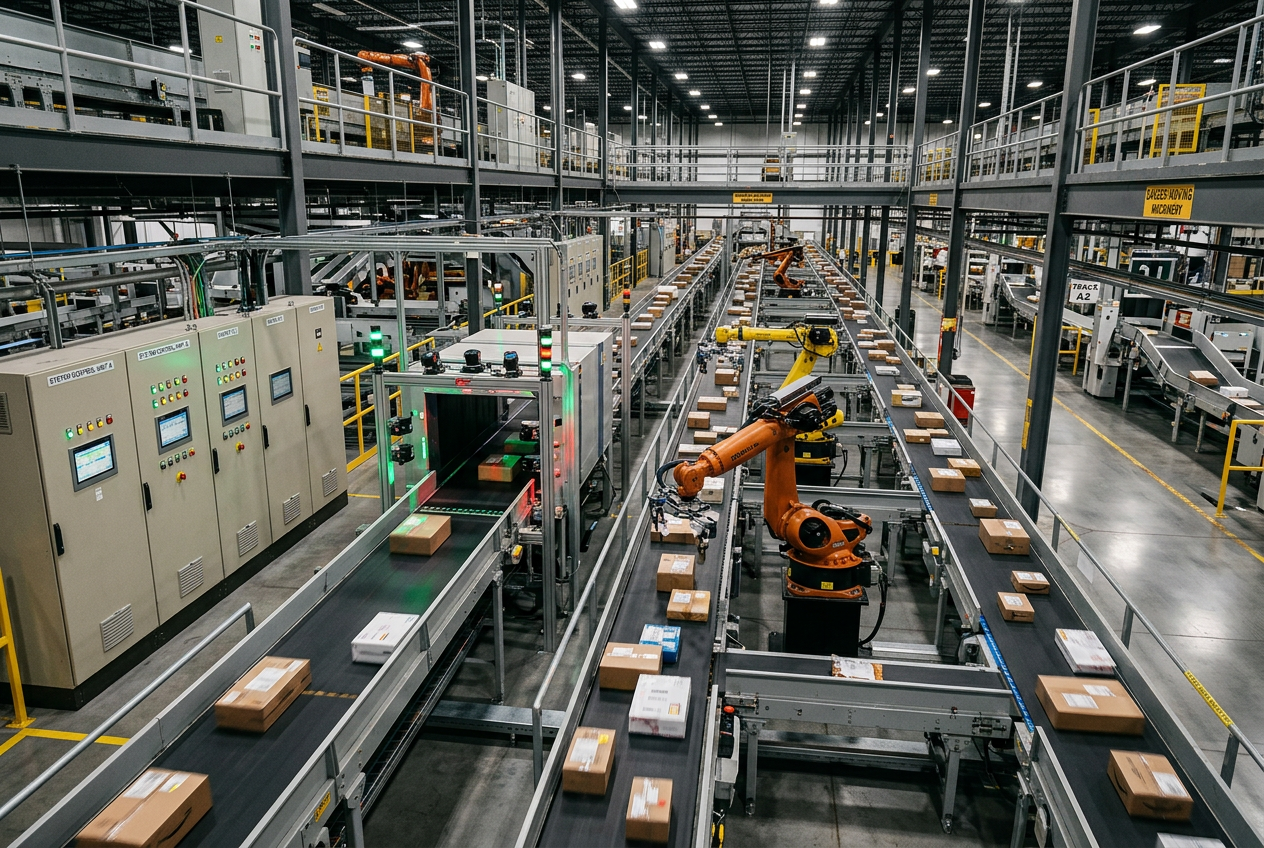
Оркестрация складской автоматизации: объединение роботов, конвейеров и систем управления
Почему координация всего процесса перемещения материалов важнее оптимизации отдельных машин.
Почему складской автоматизации необходима координация на уровне системы, а не скорость отдельных машин?
Современные распределительные центры и центры выполнения заказов используют различные автоматизированные подсистемы: роботизированные ячейки подачи, модульные ленточные конвейеры, автоматизированные системы хранения и извлечения (AS/RS), сканирующие туннели и ручные упаковочные станции. Хотя каждая подсистема может достигать заявленной максимальной скорости, общая пропускная способность предприятия определяется целостным потоком материалов.
Например, если высокоскоростная роботизированная ячейка подачи посылок работает быстрее расположенного ниже по потоку сканирующего туннеля, накопительные буферы переполняются, что вызывает каскадные остановки линии. Робот может работать с максимальной эффективностью, но общая производительность системы при этом снижается. Оркестрация складской автоматизации устраняет это несоответствие, согласуя скорость подачи грузов на вышестоящих участках с пропускной способностью нижестоящих, чтобы избежать узких мест во всей системе.
В чем разница между автоматизацией и оркестрацией?
Традиционная машинная автоматизация выполняет детерминированную логику управления с низкой задержкой на выделенном оборудовании. Привод конвейера управляется контроллерами Allen-Bradley CompactLogix, роботизированная рука выполняет заданные кинематические траектории, а высокопроизводительные оптические сканеры считывают штрихкоды.
Оркестрация работает на более высоком уровне управления. Она непрерывно балансирует маршрутизацию задач, динамическое распределение буферов, доступность оборудования и приоритеты заказов в реальном времени на разрозненных автоматизированных линиях. Например, если уровень оркестрации обнаруживает растущую очередь перед сортировочным контуром, он динамически регулирует скорость подачи грузов с вышестоящих участков или перенаправляет подходящие посылки на альтернативную ветку конвейера, связывая производительность отдельных единиц оборудования с общими целями предприятия.
Почему оптимизация отдельных машин создает новые узкие места?
Оптимизация отдельных станций зачастую не устраняет узкие места, а перемещает их. Ускорение робота загрузки может привести к переполнению передаточных лент, перегрузке контрольных весов на последующих этапах или переполнению сортировочных желобов. Каждая автоматизированная установка работает в рамках конкретных физических ограничений и технологических зависимостей.
Инженерам по автоматизации необходимо оценивать всю динамику потока материалов, включая длину очередей, колебания длительности циклов, пороги заполнения буферов и доступность оборудования. Эффективность системы следует оценивать по сквозной пропускной способности и задержке выполнения заказов, а не по длительности циклов отдельных машин.
Как объединить детерминированную логику ПЛК с адаптивной оркестрацией?
Полная замена оборудования в ходе модернизации требует непомерных капитальных затрат и сопряжена с риском простоев. Наиболее практичная архитектура сохраняет надёжное детерминированное оборудование ПЛК для критически важных блокировок безопасности, высокоскоростного опроса датчиков и последовательного управления на уровне оборудования, одновременно добавляя поверх него программный уровень оркестрации.
Надзорные платформы, такие как высокопроизводительные процессоры Allen-Bradley ControlLogix 1756-L71, координируют обмен данными между ячейками, а распределённые модули полевой шины, например модуль удалённого сканирования ввода-вывода PROFIBUS DP, обеспечивают синхронизированный сбор данных с конвейеров. На локальных линиях, где используются компактные контроллеры, например компактный модуль ПЛК Siemens, стандартизированные промышленные шлюзы Ethernet связывают технологию реального времени (OT) с системой оркестрации, обеспечивая работу адаптивной логики в пределах утверждённых границ безопасности оборудования.
Как инженерам разработать и внедрить стратегию оркестрации?
- Схема движения материалов и блокировок: задокументируйте каждую физическую передачу, вместимость буферов, перенаправление конвейеров и операционные зависимости оборудования.
- Определяйте изменяющиеся ограничения: собирайте данные о циклах, длине очередей и сбоях, чтобы выявлять исходные узкие места при пиковой нагрузке.
- Стандартизируйте промышленные интерфейсы: используйте стандартные протоколы связи (например, EtherNet/IP, OPC UA и MQTT) между ПЛК, контроллерами роботов, сканерами и программным обеспечением управления складом.
- Внедряйте координацию поэтапно: разверните логику координации в одной зоне (например, от подачи до основного сортировщика), проверив, что регулирование потока и корректировка маршрутизации стабилизируют уровень в буферах без потери пропускной способности.
- Непрерывно отслеживайте ключевые показатели системы: контролируйте сквозную пропускную способность, время пребывания, долю простоев станций, частоту исключений и время выполнения заказов.
Как планировать будущие изменения оборудования и планировки?
Требования к обработке материалов меняются по мере расширения предприятий, внедрения автономных мобильных роботов (AMR) или замены участков конвейера. Эффективный уровень координации позволяет адаптироваться к изменениям благодаря модульным, развязанным программным абстракциям и стандартизированным схемам интерфейсов.
Новое или дополнительное оборудование можно интегрировать без переписывания низкоуровневого кода безопасности ПЛК или общих правил диспетчеризации. Кроме того, инженеры должны предусмотреть локальные отказоустойчивые резервные режимы: если связь с уровнем диспетчерской координации прервется, локальные контроллеры ПЛК должны беспрепятственно перейти к автономным детерминированным процедурам обеспечения безопасности.
Кратко: каковы основные выводы для инженеров по автоматизации?
Максимальная эффективность склада — это прежде всего задача координации всей системы, а не гонка отдельных машин. Сохраняя надежные контроллеры ПЛК для детерминированного управления оборудованием на местах и добавляя адаптивную координацию потоков материалов, распределительные центры могут повысить пропускную способность, предотвратить узкие места и максимально увеличить отдачу от инвестиций в автоматизацию.


