

Автоматтандырылған сапаны бақылаудағы калибрлеу: өндірістік деректерге сенімділікті арттыру
Неліктен автоматтандыру барлық өлшеу қателерін түзете алмайды?
Автоматтандырылған тексеру жүйелері өлшемдерді жинайды, бағдарламаланған есептеулерді орындайды және нәтижелерді қабылдау критерийлерімен салыстырады. Бұл әрекеттер бірізділікті арттырып, қолмен өңдеу қажеттілігін азайтады.
Алайда бағдарламалық жасақтаманың дұрыс жұмыс істеуі бастапқы өлшеудің дәлдігіне кепілдік бермейді. PLC, сынақ реттілігі және есеп беру жүйесі қалыпты жұмыс істеп тұрса да, датчиктің көрсеткіштері біртіндеп ауытқуы мүмкін. Schneider BMXART0814 аналогтық оқшауланған төмен деңгейлі кіріс модулі сияқты кіріс жабдығын қоса алғанда, бүкіл өлшеу тізбегін бағдарламалық жасақтамамен қатар қарастыру қажет.
Өлшеу нәтижелері өнімді қабылдау, процесті реттеу немесе техникалық қызмет көрсету туралы шешімдерге негіз болғанда бұл айырмашылық маңызды. Қайталанған нәтижелер бірізді көрінгенімен, жоспарланған шешім үшін жарамсыз болуы мүмкін.
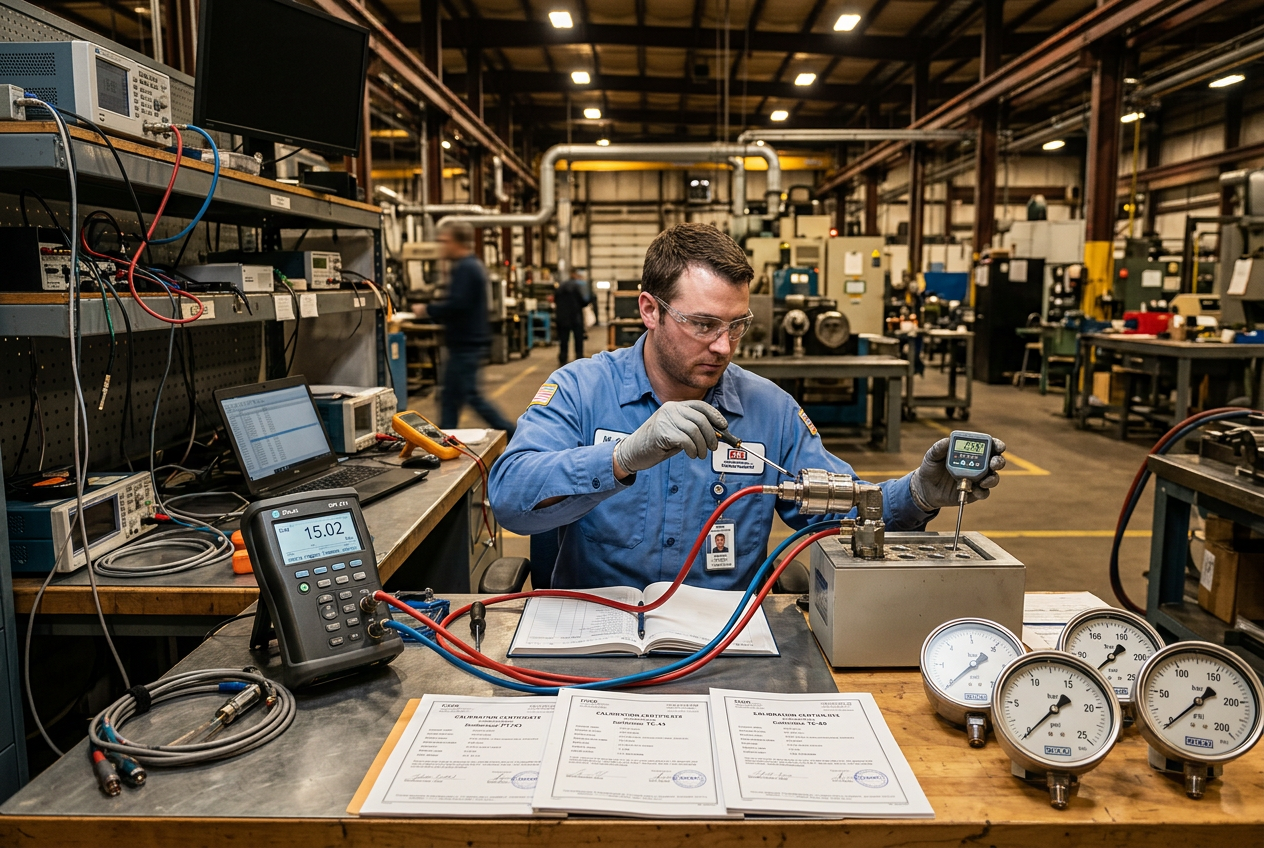
Калибрлеу және өлшеулердің дұрыстығын қамтамасыз ету ұйымдарға белгіленген жағдайларда өлшеу жабдығының жұмысын дәлелдейтін деректер жинауға көмектеседі.
Калибрлеу, сәйкестікті тексеру және реттеу несімен ерекшеленеді?
Бұл әрекеттердің мақсаттары өзара байланысты болғанымен, әртүрлі.
- Калибрлеу: Белгіленген жағдайларда аспап көрсеткіштері мен эталондық мәндер арасындағы байланысты анықтау.
- Сәйкестікті тексеру: Белгіленген талаптардың орындалғанын анықтау.
- Реттеу: Өлшеу аспабының көрсеткіштерін қажетті мәндерге жақындату үшін оны өзгерту.
Калибрлеу аспап міндетті түрде реттелді дегенді білдірмейді. Калибрлеу нәтижесі аспап баптауларын өзгертпестен қатені анықтауы мүмкін.
Реттеулер енгізбес бұрын бастапқы тексеру нәтижесін тіркеп қойыңыз. Бұл алдыңғы калибрлеуден бері жиналған өлшеу нәтижелерін қайта қарау қажеттігін анықтауға көмектеседі.
Сондай-ақ калибрлеу нәтижесі мен жалпы функционалдық тексерудің аражігін ажыратыңыз. Аспаптың сынақ кіріс сигналына жауап беруі оның қажетті өлшеу дәлдігін қамтамасыз ететінін білдірмейді.
Пайдалы калибрлеу жазбасында не болуы керек?
Калибрлеу жазбасында жабдықты сәйкестендіруге және оның нәтижелерін түсіндіруге жеткілікті ақпарат болуы керек.
- Жабдықтың бірегей идентификаторы және аспаптың сипаттамасы.
- Калибрлеу күні және тиісті қоршаған орта жағдайлары.
- Эталондық стандарттар және олардың қадағаланушылығына қатысты ақпарат.
- Бастапқы тексеру көрсеткіштері және тіркелген өлшеу қателері.
- Қажет болған жағдайда өлшеу белгісіздігі.
- Реттеу мәліметтері және реттеуден кейінгі нәтижелер.
- Техниктің немесе зертхананың деректері және бекітілген процедура.
- Сапа жүйесіне сәйкес келесі тексеру күні немесе қайта калибрлеу аралығы.
Талаптар салаға, аспапқа және сапа жүйесіне қарай өзгереді. Қолданыстағы процедуралар мен стандарттарға сәйкес қажетті жазба өрістерін анықтаңыз.
Калибрлеу жазбаларын жабдықтың көмегімен алынған өлшеулермен байланыстыруға болатындай етіп сақтаңыз. Бұл байланыс бұрынғы сапа мәселелерін зерттегенде аса пайдалы.
Калибрлеу мәртебесін автоматтандырылған сынақ нәтижелерімен қалай байланыстыруға болады?
Автоматтандырылған сапа жүйесінде әр тиісті сынақта қолданылған өлшеу жабдығы анықталуы керек. Бұған Yokogawa DPharp EJA сериялы қысым таратқышы сияқты қысым датчиктері, температура зондтары, өлшем аспаптары, күш өлшеу ұяшықтары және Yokogawa FU20 pH датчигі сияқты басқа да өлшеу құрылғылары кіруі мүмкін. Bently Nevada 3500/53M шамадан тыс жылдамдықты анықтау модулі сияқты бақылау жабдықтары да сенімді өлшеулерге тәуелді.
Жүйе архитектурасы мүмкіндік берсе, әрбір сынақ жазбасын өлшеу кезіндегі аспап идентификаторымен және калибрлеу мәртебесімен байланыстырыңыз.
Мысалы, өлшемдерді тексеру жазбасында өлшеу аспабы, сынақ уақыты, өлшеу нәтижесі, қолданылатын қабылдау шектері және калибрлеу жазбасы көрсетілуі мүмкін.
Бұл ақпарат калибрлеу сәтсіз болғаннан кейін бұрынғы нәтижелердің қайсысын қосымша тексеру қажет болуы мүмкін екенін сапа инженерлеріне анықтауға көмектеседі.
Алайда калибрлеу мерзімінің өтіп кетуі бұрынғы өлшеулердің бәрі қате болғанын өздігінен дәлелдемейді. Тиісті бағалау кезінде аспаптың жұмысы, өлшеу белгісіздігі, пайдалану жағдайлары және қолданылатын сапа талаптары ескеріледі.
Қайта калибрлеу аралықтары қалай қайта қаралуы керек?
Белгіленген аралық нақты кесте құруға мүмкіндік береді, бірақ ол жабдықтың жұмыс кезіндегі күйін әрдайым көрсете бермейді. Өлшеу нәтижелеріне пайдалану жиілігі, қоршаған орта, құрал-жабдықты пайдалану тәсілі және бұрынғы тұрақтылығы әсер етуі мүмкін.
ILAC-G24 өлшеу жабдығын қайта калибрлеу аралықтарын анықтау және қайта қарау жөнінде нұсқаулық береді. Ұйымдар аралықтарды негіздейтін дәлелсіз өзгертпей, құжатталған тиісті әдісті қолдануы керек.
Бұрынғы калибрлеу нәтижелері нені көрсетеді?
Кезекті калибрлеу циклдеріндегі бастапқы өлшеу нәтижелерін салыстырыңыз. Қайталанатын ауытқуларды, өлшеу қателігіндегі өзгерістерді және күтпеген тұрақсыздықты анықтаңыз.
Жұмыс жағдайлары аралықтарға қалай әсер етеді?
Температураны, дірілді, ластануды, механикалық тозуды, жұмыс циклін және құрал-жабдықты пайдалану тәсілін ескеріңіз. Нақты жұмыс ортасының калибрлеу кезінде болған жағдайлардан өзгеше екенін анықтаңыз. Мысалы, діріл жағдайларын көбінесе Bently Nevada 3300/16 XY/GAP қос діріл монитор сияқты арнайы аспаптармен бақылайды.
Өлшеудің маңыздылығы қандай?
Қате өлшемнің салдарын бағалаңыз. Қабылдау туралы маңызды шешімдерге негіз болатын жабдық жалпы көрсеткіштерді беретін аспаптарға қарағанда қатаңырақ бақылауды қажет етуі мүмкін.
Аралықтарды белгілеу жөніндегі шешімдерді қалай құжаттау керек?
Әр аралық туралы шешімнің әдісін, дәлелдерін, мақұлдануын және қаралған күнін тіркеңіз. Калибрлеу шығындарын азайту үшін ғана аралықтарды ұзартпаңыз.
Бұрынғы күмәнді нәтижелерді қалай тексеруге болады?
Калибрлеу нәтижесі жол берілмейтін қатені көрсетсе, алдымен қай аспапқа қатысты екенін және қандай кезеңді бағалау керегін анықтаңыз.
Одан кейін осы аспапқа қатысты өлшемдерді анықтаңыз. Тиісті өндіріс топтамаларын, сынақ жазбаларын, техникалық қызмет көрсету оқиғаларын және жұмыс жағдайларын қарап шығыңыз.
Байқалған калибрлеу қатесін аспаптың көзделген қолдану мақсатына және қолданыстағы белгісіздік талаптарына сай бағалаңыз. Бұрынғы нәтижелер әлі де жарамды ма, қосымша сынақ қажет пе, әлде оларды ресми түрде қарау керек пе — соны анықтаңыз.
Өткен кезеңдегі барлық жазбаны автоматты түрде жарамсыз деп тануға болмайды. Сол сияқты, дабылдың болмауы өлшемдердің дұрыс болғанын дәлелдейді деп те ойламаңыз.
Техникалық негіздемені, шолу ауқымын, түзету әрекеттерін және мақұлдауларды құжаттаңыз. Бұл кейінгі сапа тексерістері үшін негізді жазбаны қалыптастырады.
Өлшемдердің қадағалану мүмкіндігінің шектеулері қандай?
Метрологиялық қадағалану мүмкіндігі өлшеу нәтижесі мен тиісті эталонның арасында үздіксіз калибрлеу тізбегі арқылы орнатылған құжатталған байланысты білдіреді. Өлшеу белгісіздігі осы байланысты түсіндіруге ықпал етеді.
Қадағалану мүмкіндігінің болуы ғана өлшеудің көзделген мақсатқа жарамды екеніне кепілдік бермейді. Қабылданатын шешім үшін белгісіздік жеткілікті түрде аз болуы керек.
Мысалы, аспаптың калибрлеу нәтижелерінің қадағалану мүмкіндігі құжатталған болуы мүмкін, бірақ өлшеу мүмкіндігі бұдан әлдеқайда жоғары дәлдікті талап ететін төзімділік шегіне сай келмеуі ықтимал.
Сондықтан сапа инженерлері өлшеу процесін тұтастай, соның ішінде аспаптың жұмысын, эталон сапасын, қоршаған орта жағдайларын, белгісіздікті және қабылдау критерийлерін ескеруі керек.
Қорытынды: өлшемдерді инженерлік шешімдермен байланыстыру
Сенімді автоматтандырылған сапаны бақылау үшін бағдарламалық жасақтаманың тұрақты жұмыс істеуі жеткіліксіз. Мағыналы калибрлеу жазбаларын жүргізіп, аспаптарды сынақ нәтижелерімен байланыстырыңыз және өлшеу белгісіздігін көзделген қолдану мақсатына сай бағалаңыз. Калибрлеудің тарихи деректерін аралықтарды белгілеу жөніндегі шешімдерді негіздеу үшін пайдаланып, күмәнді нәтижелерді жүйелі түрде тексеріңіз. Соңында, бастапқы қалпындағы деректерді сақтап, түзету әрекеттерін құжаттаңыз. Бұл тәжірибелер физикалық өлшемдерді соларға негізделген инженерлік шешімдермен байланыстыруға көмектеседі.


