

رنگهای استاندارد در سیستمهای اتوماسیون PLC
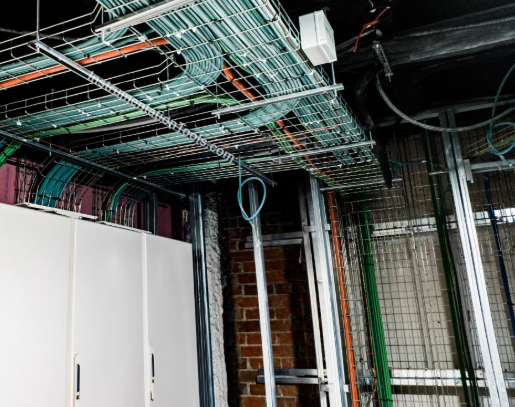
مقدمهای بر کدگذاری رنگها در سیستمهای اتوماسیون
در پروژههای اتوماسیون صنعتی، کدگذاری رنگها نقش حیاتی در شناسایی دستگاهها، سیمها و سیستمها ایفا میکند. درک رنگهای استاندارد استفاده شده در PLCها میتواند به مهندسان در طراحی، نگهداری و عیبیابی سیستمها کمک مؤثرتری کند. رنگها فرآیندها را سادهتر کرده و خطاها را در محیطهای اتوماسیون صنعتی کاهش میدهند.
مزایای کدگذاری رنگ در کسبوکارهای صنعتی
کدگذاری رنگ، شناسایی دستگاهها و سیمکشی در سیستمهای اتوماسیون را ساده میکند. همانطور که خنثیکنندگان بمب برای انفجار ایمن به سیمهای کدگذاری شده رنگی تکیه میکنند، اپراتورها در سیستمهای اتوماسیون میتوانند به راحتی اجزا را بر اساس رنگهایشان شناسایی و مدیریت کنند. این مرجع بصری به طور قابل توجهی سردرگمی را کاهش داده و کارایی را افزایش میدهد.
کدهای رنگ کابل برای اتوماسیون صنعتی
-
جریانهای DC:
-
سیمهای مثبت: قرمز یا سفید
-
سیمهای منفی: مشکی یا آبی
-
جریانهای AC:
-
سیمهای نول: آبی روشن
-
سیمهای فاز: مشکی، قهوهای، خاکستری (ولتاژهای پایینتر)، قرمز، زرد، آبی تیره، بنفش
-
سیمهای ارت:
-
رنگ استاندارد: ترکیب زرد و سبز
این کدهای رنگ استاندارد، اطمینان از رعایت روشهای سیمکشی یکنواخت و کاهش خطاها در هنگام راهاندازی و نگهداری سیستم را فراهم میکنند.
کدهای رنگ HMI در سیستمهای اتوماسیون PLC
-
سیستم متوقف شده: قرمز/سبز (نشاندهنده خاموش بودن سیستم)
-
سیستم در حال اجرا: سبز/قرمز (نشاندهنده عملیاتی بودن سیستم)
-
قطع سیستم: زرد (علامت خطای سیستم)
-
سیستم غیرفعال: خاکستری (سیستم در حال کار نیست)
-
علامت اضطراری یا خطر: قرمز (مناطق بحرانی)
-
نیاز به راهاندازی مجدد دستی: آبی (علامت نیاز به مداخله دستی)
-
علائم هشدار: زرد یا نارنجی (هشدار برای احتیاط یا اخطارها)
کدهای رنگ HMI به اپراتورها نشانههای بصری شهودی برای وضعیت سیستم و هشدارهای ایمنی ارائه میدهند.
احتیاطهای لازم برای تکنسینهای برق
-
فقط به رنگها اعتماد نکنید: همیشه قبل از فرض کردن کاربرد یک سیم، با استفاده از مولتیمتر مدارها را تست کنید.
-
رنگهای کمرنگ شده: با گذشت زمان، رنگ سیمها ممکن است کمرنگ شود، بنابراین تست دورهای ضروری است.
-
استانداردهای خاص کشور: قبل از شروع کار به استانداردهای برق محلی مراجعه کنید، زیرا کدگذاری رنگ ممکن است بسته به منطقه کمی متفاوت باشد.
-
استانداردهای سیمکشی ابزارها: اگرچه کدهای رنگ معمولاً استاندارد هستند، اما برای جزئیات سیمکشی خاص به دفترچههای راهنمای سازنده مراجعه کنید.
نتیجهگیری
کدگذاری رنگ در سیستمهای اتوماسیون صنعتی ابزاری ارزشمند برای بهبود کارایی و ایمنی است. مهندسان باید از استانداردهای جاری مطلع باشند و هنگام کار با سیستمهای الکتریکی با احتیاط عمل کنند. استفاده صحیح از کدهای رنگ، عملیات روان، عیبیابی و آگاهی از خطرات را تضمین میکند.


