

از داشبوردهای تولید تا اقدام: بستن چرخه بهبود در تولید مواد غذایی
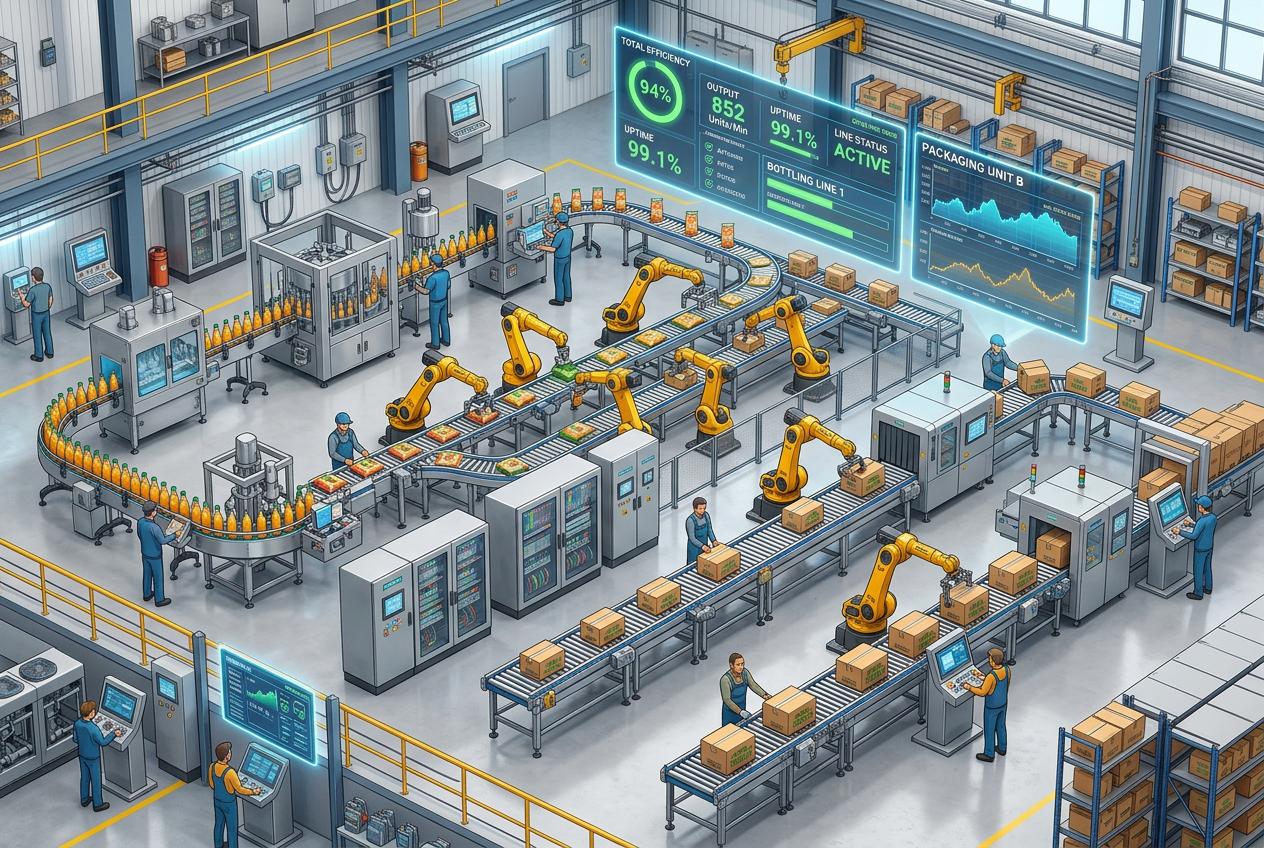
از داشبوردهای تولید تا اقدام: تکمیل چرخه بهبود در تولید مواد غذایی
چگونه اطلاعات یکپارچه تولید و پیگیری ساختاریافته به کارخانههای مواد غذایی کمک میکنند تا مشاهدهپذیری عملیاتی را به نتایجی قابلاندازهگیری تبدیل کنند.
چرا مشاهدهپذیری بلادرنگ در کارخانههای مواد غذایی فقط نقطه شروع است؟
کارخانههای مدرن تولید مواد غذایی، جریانهای پیوستهای از دادههای عملیاتی تولید میکنند. کنترلکنندههای منطقی برنامهپذیر، حسگرهای میدانی، درایوهای سروو، رابطهای اپراتوری مانند رابط انسان و ماشین Siemens KTP700 Basic و پلتفرمهای اسکادا، پیوسته دادههای مربوط به وضعیت تجهیزات، نرخ تولید و توقفهای کوتاه را ارائه میدهند.
این ابزارهای پایش به سرپرستان شیفت کمک میکنند تا انحرافهای تولید را سریع تشخیص دهند. یک داشبورد تعاملی ممکن است نشان دهد که راندمان خط اصلی بستهبندی پاکتی در حال افت است یا چرخه یک بچ اختلاط از برنامه عقب مانده است.
بااینحال، صرفاً نمایش یک نشانگر هشدار قرمز روی نمایشگر، علت ریشهای مشکل را برطرف نمیکند. بدون سازوکاری رسمی برای پاسخگویی، هشدارها تأیید و سپس فراموش میشوند و افتهای عملکردِ برطرفنشده ناگزیر از شیفتی به شیفت دیگر منتقل میشوند.
دادههای حیاتی عملیاتی در فاصله بین شیفتها کجا گم میشوند؟
کارخانههای فرآوری مواد غذایی اغلب از سامانههای نرمافزاری مجزایی استفاده میکنند که به برنامهریزی تولید، مدیریت نگهداری و تعمیرات، تضمین کیفیت و رعایت الزامات بهداشتی اختصاص دارند.
هنگام بروز وقفه، سرنخهای عملیاتی در مخازن دادهای جداافتاده پراکنده میشوند:
- ترمینال اپراتور خط، مانند رابط انسان و ماشین Allen-Bradley PanelView Plus 700، هشدارهای مکرر گیر مکانیکی را ثبت میکند.
- سیستم رایانهای مدیریت نگهداری و تعمیرات (CMMS)، دستورکارهای پیشین و برنامههای روانکاری را ذخیره میکند.
- سیستم مدیریت کیفیت، انحراف دما یا رد شدن وزن را ثبت میکند، در حالی که گزارشهای دستنویس اپراتورها، لرزشهای دستگاه را بهصورت مشاهدات موردی ثبت میکنند.
وقتی این پلتفرمها نمیتوانند با هم ارتباط برقرار کنند، تکنسینها بهجای عیبیابی تجهیزات فیزیکی، زمان ارزشمندی را صرف جستوجوی دادهها میکنند و در نتیجه میانگین زمان تعمیر (MTTR) افزایش مییابد.
چگونه کارخانهها میتوانند سیگنالهای ماشینآلات را به اقدامات اصلاحی ساختارمند پیوند دهند؟
یک لایه هوشمند عملیات، بدون نیاز به جایگزینی معماریهای موجود PLC، SCADA یا MES، شکاف میان سختافزار اتوماسیون و جریانهای کاری کارکنان را پُر میکند. با ثبت محرکهای رویداد بهطور مستقیم از کنترلکنندههای خط اصلی، مانند کنترلکننده ControlLogix مدل Allen Bradley 1756-L1، تیمها میتوانند حل مشکلات را بهطور خودکار ساختارمند کنند:
- ثبت با جزئیات زمینهای: خطاهای تجهیزات را همراه با اطلاعات دقیق شیفت، دستور تولید و اپراتور ثبت کنید.
- تخصیص خودکار وظایف: کارهای تعمیراتی اصلاحی یا کالیبراسیون را مستقیماً به تکنسینهای تعیینشده ارجاع دهید.
- زمانبندی روشن: برای وظایف حساس به زمان، بازههای حل مشکل و محرکهای خودکار ارجاع به سطوح بالاتر را تعیین کنید.
- ممیزی اقدامات: گزارشهای متمرکزی از مشاهدات عیبیابی، تعویض قطعات و یافتههای مربوط به علت ریشهای نگهداری کنید.
- پیگیری تأثیر: با استفاده از تلهمتری بلادرنگ تأیید کنید که آیا وظایف انجامشده، خطاهای تکرارشونده را برای همیشه برطرف کردهاند یا نه.
چگونه میتوان با استفاده از دادههای حلقهبسته، توقفهای کوتاه خط بستهبندی را برطرف کرد؟
یک دستگاه بستهبندی پیوسته کارتن را در نظر بگیرید که با سختافزار حرکتی اختصاصی، مانند درایو سروو Schneider PacDrive MC-4، کار میکند و گاهبهگاه به مدت ۳۰ ثانیه متوقف میشود. گزارشهای استاندارد OEE ممکن است این توقفهای بسیار کوتاه را در ارقام کلی دسترسپذیری پنهان کنند.
رویکرد مهندسی حلقهبسته به این شکل علت ریشهای را برطرف میکند:
- تحلیل الگوهای تکرار: مُهرهای زمانی خطاهای PLC را با جهشهای گشتاور درایو و گزارشهای شیفت اپراتورها تطبیق دهید تا مشخص شود آیا توقفها با وصلههای رول بستهبندی خاص یا ناهمترازی زبانههای کارتن ارتباط دارند.
- تعیین بازرسیهای هدفمند: وظیفهای برای بازرسی هدفمند تعیین کنید تا کشش تسمه تغذیه، فرسودگی کاپهای مکنده و همگامسازی درایو بررسی شود.
- اعتبارسنجی دادههای تلهمتری پس از تعمیر و نگهداری: پس از انجام تنظیمات، خط را طی چندین شیفت متوالی پایش کنید. اگر توقفهای کوتاه به صفر رسیدند، بازه اصلاحشده تعمیر و نگهداری پیشگیرانه (PM) را در رویههای عملیاتی استاندارد (SOPs) جاری بگنجانید.
گردشکارهای دیجیتال چگونه میتوانند شستوشو و تأیید کیفیت را سادهتر کنند؟
تولید مواد غذایی و نوشیدنی مستلزم رعایت بیچونوچرای استانداردهای بهداشتی و کنترل مواد حساسیتزا است. گردشکارهای دیجیتال، مراحل شستوشوی در محل (CIP) و تعویض محصول را بهطور دقیق با برنامههای تولید هماهنگ میکنند:
هنگام تعویض مواد حساسیتزا، رابطهای کاربرپسند خط تولید، مانند صفحهنمایش لمسی Schneider HMIGXU5512، میتوانند پیش از اجازه دادن به PLC خط برای ازسرگیری چرخه، اجرای چکلیستهای بازرسی چندنقطهای را الزامی کنند. اگر نتایج نمونهبرداری با سواب یا زیستتابناکی ATP با تأخیر آماده شوند، اینترلاکها مانع عرضه محصول میشوند تا زمانی که کارکنان کنترل کیفیت آن را تأیید کنند.
کارخانههای مواد غذایی چگونه میتوانند بسنجند که اقدامات اصلاحی واقعاً نتیجهبخش هستند؟
بهبود واقعی مستلزم پیگیری شاخصهای کلیدی عملکردِ تأییدشده، پیش و پس از مداخله مهندسی است:
- فراوانی توقفهای بسیار کوتاه: تعداد کل و مدت تجمعی توقفهای کمتر از یک دقیقه را در هر شیفت ثبت کنید.
- همراستایی واقعی OEE: مطمئن شوید شاخصهای دسترسپذیری، عملکرد و کیفیت، بازتابدهنده شمارشگرهای خودکار واقعی هستند، نه برآوردهای دستی پایان شیفت.
- پایداری در شیفتهای مختلف: بررسی کنید که آیا بهبود عملکرد در شیفتهای شب، دستورهای تولید جایگزین و تغییرات فصلی دمای محیط نیز پایدار میماند یا نه.
نکته مهندسی: کارخانههای مواد غذایی چگونه باید چرخه را کامل کنند؟
نمای لحظهای فقط زمانی بازده سرمایهگذاری ایجاد میکند که مستقیماً به اقدام انسانی و پیگیری تأییدشده متصل باشد. تولیدکنندگان مواد غذایی باید از مقیاسی کوچک شروع کنند: یک خط بستهبندی گلوگاهدار یا ایستگاه پرکنی مشکلساز را انتخاب کنند، هشدارهای PLC آن را به مسئولیتهای مشخص برای انجام کار پیوند دهند و کاهش زمان توقف را اندازهگیری کنند.


