

Orquestación de la automatización de almacenes: conexión de robots, cintas transportadoras y sistemas de control
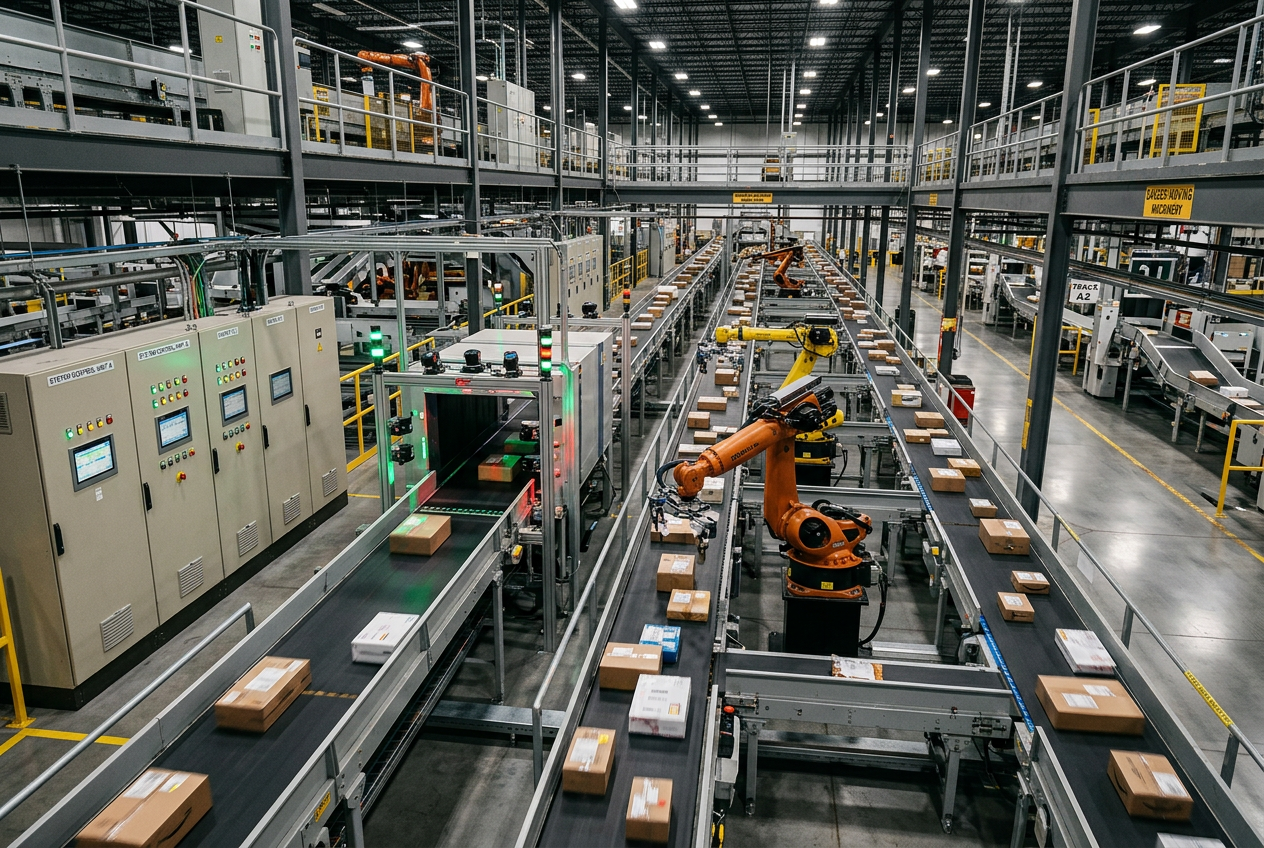
Orquestación de la automatización de almacenes: conectar robots, cintas transportadoras y sistemas de control
Por qué coordinar todo el proceso de manipulación de materiales importa más que optimizar máquinas individuales.
¿Por qué la automatización de almacenes requiere coordinación a nivel de sistema en lugar de velocidad a nivel de máquina?
Los modernos centros de distribución y preparación de pedidos dependen de diversos subsistemas automatizados: celdas robóticas de inducción, cintas transportadoras modulares, sistemas automatizados de almacenamiento y recuperación (AS/RS), túneles de escaneo y estaciones manuales de embalaje. Aunque cada subsistema pueda alcanzar su velocidad nominal máxima, el rendimiento total de las instalaciones depende del flujo integral de materiales.
Por ejemplo, cuando una celda robótica de inducción de paquetes de alta velocidad supera la capacidad de un túnel de escaneo de códigos de barras situado aguas abajo, los búferes de acumulación se desbordan y provocan paradas en cascada de la línea. El robot puede funcionar con la máxima eficiencia y, aun así, el sistema en su conjunto rinde por debajo de lo esperado. La orquestación de la automatización de almacenes resuelve esta desconexión al armonizar las tasas de liberación aguas arriba con las capacidades de procesamiento aguas abajo para eliminar los cuellos de botella de todo el sistema.
¿Cuál es la diferencia entre automatización y orquestación?
La automatización tradicional de máquinas ejecuta una lógica de control determinista y de baja latencia en equipos específicos. El accionamiento de una cinta transportadora está controlado por controladores CompactLogix de Allen-Bradley, un brazo robótico ejecuta trayectorias cinemáticas predefinidas y escáneres ópticos de alto rendimiento leen la información de los códigos de barras.
La orquestación opera en un nivel de supervisión superior. Equilibra continuamente la asignación de tareas, la distribución dinámica de búferes, la disponibilidad de equipos y las prioridades de los pedidos en tiempo real en distintas líneas automatizadas. Por ejemplo, si una capa de orquestación detecta una cola creciente antes de un circuito de clasificación, ajusta dinámicamente las tasas de liberación aguas arriba o redirige los paquetes aptos a través de un ramal alternativo de la cinta transportadora, conectando el rendimiento de equipos individuales con los objetivos generales de las instalaciones.
¿Por qué optimizar máquinas individuales crea nuevos cuellos de botella?
Limitar la optimización a estaciones individuales suele trasladar los cuellos de botella en lugar de resolverlos. Acelerar un robot de inducción puede saturar las cintas de transferencia, sobrecargar las controladoras de peso posteriores o desbordar las rampas de clasificación. Cada unidad automatizada opera dentro de restricciones físicas y dependencias del proceso específicas.
Los ingenieros de automatización deben evaluar la dinámica completa del flujo de materiales, incluidas las longitudes de las colas, las variaciones del tiempo de ciclo, los umbrales de saturación de los acumuladores y la disponibilidad de los equipos. El rendimiento real del sistema debe cuantificarse mediante el rendimiento de extremo a extremo y la latencia de finalización de pedidos, no mediante recuentos aislados de ciclos de máquina.
¿Cómo combinar la lógica determinista del PLC con la orquestación adaptativa?
Las modernizaciones completas que sustituyen todos los equipos implican costos de capital prohibitivos y riesgos de interrupción operativa. La arquitectura más práctica conserva el robusto hardware PLC determinista para los enclavamientos críticos para la seguridad, la consulta de sensores de alta velocidad y la secuenciación a nivel de máquina, e incorpora una capa de orquestación basada en software.
Las plataformas de supervisión, como los procesadores Allen-Bradley ControlLogix 1756-L71 de alto rendimiento, coordinan la comunicación entre celdas, mientras que los módulos de bus de campo distribuido, como un módulo escáner de E/S remotas PROFIBUS DP, garantizan la telemetría sincronizada de los transportadores. En las líneas localizadas que utilizan controladores compactos, como un módulo PLC compacto de Siemens, las pasarelas Ethernet industriales estandarizadas conectan la tecnología operativa (OT) en tiempo real con el sistema de orquestación, garantizando que la lógica adaptativa se mantenga dentro de los límites de seguridad aprobados para las máquinas.
¿Cómo deben diseñar e implementar los ingenieros una estrategia de orquestación?
- Mapear el flujo de materiales y los enclavamientos: Documentar cada transferencia física, capacidad de los acumuladores, desvío de transportadores y dependencia operativa de los equipos.
- Identifique las restricciones dinámicas: Recopile datos de telemetría sobre los tiempos de ciclo, la longitud de las colas y los registros de atascos para identificar los cuellos de botella de referencia durante los picos de carga.
- Estandarice las interfaces industriales: Establezca protocolos de comunicación estandarizados (como EtherNet/IP, OPC UA y MQTT) entre los PLC, los controladores de robots, los escáneres y el software de gestión de almacenes.
- Implemente la coordinación por fases: Despliegue la lógica de orquestación en una sola zona (como desde la inducción hasta el clasificador principal) y valide que los ajustes de regulación y enrutamiento estabilicen los niveles de los búferes sin reducir el rendimiento.
- Realice un seguimiento continuo de los KPI del sistema: Supervise el rendimiento integral, los tiempos de permanencia, los porcentajes de inactividad de las estaciones, las tasas de excepciones y los tiempos de preparación de pedidos.
¿Cómo planificar futuros cambios en los equipos y la distribución?
Los requisitos de manipulación de materiales evolucionan a medida que las instalaciones crecen, incorporan robots móviles autónomos (AMR) o sustituyen secciones de transportadores. Una capa de orquestación eficaz se adapta a los cambios mediante abstracciones de software modulares y desacopladas, y esquemas de interfaz estandarizados.
Los reemplazos o las incorporaciones de hardware pueden integrarse sin reescribir el código de seguridad de bajo nivel de los PLC ni las reglas generales de despacho. Además, los ingenieros deben implementar modos locales de respaldo a prueba de fallos: si se desconecta la capa de orquestación supervisora, los controladores PLC locales deben volver sin problemas a rutinas de seguridad autónomas y deterministas.
Resumen: ¿Cuáles son las conclusiones clave para los ingenieros de automatización?
Maximizar la eficiencia del almacén es, fundamentalmente, un desafío de coordinación de todo el sistema, no una carrera entre máquinas individuales. Al conservar controladores PLC fiables para una ejecución determinista en campo y añadir una capa de orquestación adaptable al flujo de materiales, las instalaciones de distribución pueden aumentar el rendimiento, prevenir cuellos de botella y maximizar el retorno de las inversiones en automatización.


