
Imágenes acústicas industriales: detecte fallas ocultas antes de que provoquen tiempo de inactividad
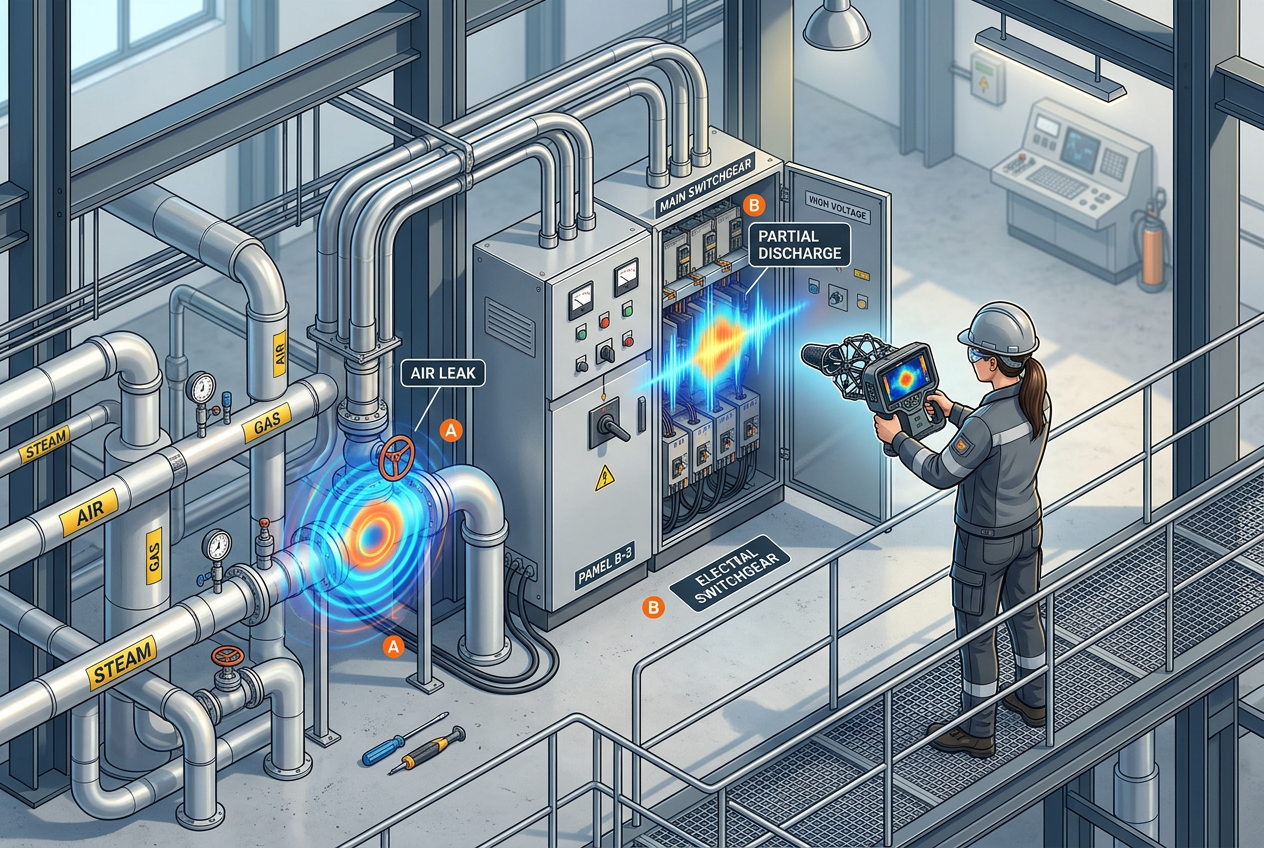
Imagen acústica industrial: cómo detectar fallos ocultos antes de que provoquen paradas de producción
Cómo la visualización del sonido ayuda a los equipos de mantenimiento a localizar fugas, identificar descargas eléctricas y mejorar la eficiencia de las inspecciones.
¿Por qué es tan difícil detectar a tiempo las averías industriales críticas?
Muchas averías de equipos industriales se desarrollan sin señales visuales evidentes. Una pequeña fuga de aire comprimido en un colector elevado puede pasar desapercibida durante meses y aumentar constantemente el costo de la electricidad de los compresores. Del mismo modo, las descargas parciales dentro de los equipos de conmutación de alta tensión pueden deteriorar silenciosamente el aislamiento mucho antes de que se produzca una descarga disruptiva catastrófica, y los conjuntos mecánicos rotativos suelen emitir patrones acústicos anormales de alta frecuencia mucho antes de que el agarrotamiento de un rodamiento detenga la producción.
Los métodos de inspección tradicionales suelen exigir que los técnicos recorran las instalaciones investigando un posible punto problemático a la vez. En plantas industriales complejas, con kilómetros de tuberías neumáticas, centros de control de motores (MCC) y maquinaria rotativa, revisar cada válvula y cada conexión requiere mucho trabajo y puede hacer que se pasen por alto anomalías.
La imagen acústica cambia radicalmente este proceso. En lugar de depender únicamente de la escucha o de sondas de contacto físico, una cámara acústica visualiza las ondas sonoras ultrasónicas directamente sobre una imagen óptica. Los técnicos pueden inspeccionar áreas extensas en segundos, ver exactamente de dónde procede la energía sonora e identificar problemas incipientes antes de que provoquen paradas imprevistas.
¿Cómo funcionan las cámaras acústicas modernas como la Fluke ii1050 y la ii1030?
El 2 de noviembre de 2026, Fluke presentó sus cámaras acústicas de nueva generación ii1050 e ii1030, que muestran la rapidez con que evoluciona la tecnología de visualización del sonido para los equipos de primera línea de las plantas. Ambos modelos combinan conjuntos de sensores acústicos sensibles, cámaras ópticas y análisis integrado en dispositivos portátiles ligeros, diseñados para entornos industriales exigentes.
Entre los principales avances técnicos de esta generación se incluyen:
- Conjuntos de micrófonos de alta densidad: El conjunto de sensores se ha ampliado de 64 a 202 micrófonos MEMS, lo que permite a los técnicos captar señales acústicas mucho más débiles y distinguir las fugas buscadas del ruido de fondo de la planta industrial.
- Formato compacto de mano: Diseñada para ser aproximadamente un 40 por ciento más pequeña que los modelos anteriores y pesar aproximadamente 1,2 kg, lo que permite usarla con una sola mano en espacios reducidos, cámaras de cables y soportes elevados de tuberías.
- Inspección multimodal: Equipada con una cámara óptica de 13 megapíxeles, iluminación LED integrada y una carcasa industrial con clasificación IP54. La compatibilidad con la cámara térmica acoplable TC03A añade información térmica instantánea junto con los mapas de calor acústicos.
Estas capacidades permiten a los técnicos de mantenimiento inspeccionar rápidamente grandes áreas de producción sin detener las líneas en funcionamiento ni exponer al personal a una proximidad peligrosa.
¿Dónde aporta más valor la imagen acústica al mantenimiento de planta?
La inspección acústica ofrece un retorno de la inversión inmediato en tres áreas operativas críticas:
1. Detección de fugas de aire comprimido y gas
El aire comprimido suele considerarse el cuarto servicio público y, con frecuencia, es el más caro. En los sistemas de distribución industrial habituales, entre el 20 % y el 30 % del caudal de salida del compresor se pierde debido a fugas en las tuberías, acoplamientos desgastados y válvulas con fugas. Las cámaras acústicas localizan fugas de aire y gas a distancias de hasta 70 metros, lo que permite a los equipos de mantenimiento marcar las fugas, estimar la pérdida en CFM y programar reparaciones sin dejar fuera de servicio el sistema neumático. Para evaluar exhaustivamente el estado del sistema, combinar las inspecciones acústicas con transmisores en línea calibrados, como el transmisor de presión Yokogawa DPharp de la serie EJA, permite verificar con precisión la presión de línea en colectores y ramales.
2. Inspección de descargas parciales eléctricas (DP)
La descarga parcial es una ruptura eléctrica localizada que se produce en cavidades del aislamiento o sobre superficies contaminadas de equipos de media y alta tensión. Si no se controla, la DP forma caminos conductores en las superficies aislantes, generando ozono y ácido nítrico corrosivo, lo que inevitablemente provoca arcos eléctricos y la destrucción catastrófica de los equipos. La imagen acústica detecta el característico crepitar ultrasónico que producen las corrientes de fuga, los arcos y las descargas de corona, desde distancias de trabajo seguras, y proporciona una capa de alerta temprana que complementa las pruebas dieléctricas periódicas fuera de servicio.
3. Detección de anomalías mecánicas y monitorización de equipos rotativos
Los rodamientos de rodillos desgastados, la cavitación en bombas centrífugas y las válvulas internas de trampas de vapor con fugas generan sonidos de fricción de alta frecuencia mucho antes de que se produzcan aumentos perceptibles de temperatura o picos de vibración de baja frecuencia. Aunque la imagen acústica destaca a la hora de localizar estos focos acústicos desde el otro lado de una sala, la protección integral de la maquinaria depende de integrar los hallazgos en campo con instrumentación específica para vibraciones. Para realizar análisis de diagnóstico exhaustivos, los ingenieros utilizan analizadores portátiles como el colector y analizador de datos de vibración Bently Nevada SCOUT100-EX, mientras que la maquinaria crítica puede protegerse de forma continua con el monitor de vibración dual Bently Nevada 3500/16 o con transmisores robustos para uso en campo, como el transmisor sísmico Bently Nevada 177230.
¿Cómo pueden los equipos convertir los hallazgos acústicos en acciones correctivas?
Detectar una firma acústica anómala solo es útil si conduce directamente a una respuesta de mantenimiento eficaz. Un flujo de trabajo de inspección debe seguir un ciclo de vida estructurado:
- Etiquetar y georreferenciar los activos: Vincula cada imagen acústica y grabación de audio con los ID exactos de los activos del equipo en tu sistema CMMS/EAM.
- Registrar los parámetros operativos de referencia: Documenta la carga de la máquina, la temperatura ambiente, los niveles de presión y los estados del proceso en el momento de la inspección.
- Cuantificar la gravedad y el impacto económico: Clasifica los hallazgos según el riesgo para la seguridad, el coste energético y la gravedad potencial de las paradas. Los modernos equipos de imagen acústica calculan directamente en pantalla estimaciones del caudal de las fugas.
- Cerrar el ciclo de mantenimiento: Genera órdenes de trabajo para los sellos de tuberías, la lubricación o la limpieza del aislamiento, y vuelve a inspeccionar el componente reparado durante la siguiente ronda de inspección para verificar que se han restablecido las condiciones de referencia.
¿Cuáles son las mejores prácticas para implementar un programa acústico?
Para maximizar el éxito al implementar la imagen acústica en una planta en funcionamiento:
- Priorizar primero los activos de mayor impacto: Empieza por los colectores principales de compresores críticos, los equipos de conmutación de subestaciones principales y los equipos rotativos que sean cuellos de botella, donde las paradas tienen el mayor coste económico.
- Capacitar a los técnicos para reconocer las interferencias ambientales: Los reflejos acústicos en paredes metálicas, los ecos en conductos y el ruido constante de fondo de los procesos pueden distorsionar ocasionalmente la localización del sonido. Comprender el filtrado de frecuencias y la compensación de distancia evita falsos positivos.
- Correlacionar datos de sensores multimodales: Considera la imagen acústica como un explorador ágil que dirige herramientas de diagnóstico más exhaustivas -como la termografía, el análisis de aceite y la espectrometría de vibraciones- al punto exacto donde se está produciendo el deterioro.
Resumen: Pasar de las reparaciones reactivas a la fiabilidad acústica
La imagen acústica tiende un puente entre las inspecciones manuales periódicas y la supervisión continua fija. Al visualizar en tiempo real el sonido aéreo y el transmitido por estructuras, los equipos de mantenimiento pueden identificar fugas de aire comprimido, descargas eléctricas superficiales y el deterioro mecánico incipiente antes de que se produzcan averías costosas.
Combinar inspecciones acústicas visuales con la instrumentación de planta establecida y la supervisión en línea del estado crea una defensa sólida contra las paradas imprevistas.
Autor: Lin Wei, ingeniero sénior de fiabilidad e instrumentación de campo


