
Comprobaciones de lazo de 4–20 mA y HART: una guía práctica para la puesta en servicio en campo
Comprobaciones de lazo de 4–20 mA y HART: guía práctica de puesta en servicio en campo
Verifique el instrumento de campo, el circuito analógico y la indicación del PLC o DCS mediante una secuencia de prueba controlada.
P1: ¿Qué verifica realmente una comprobación de lazo de 4–20 mA y HART?
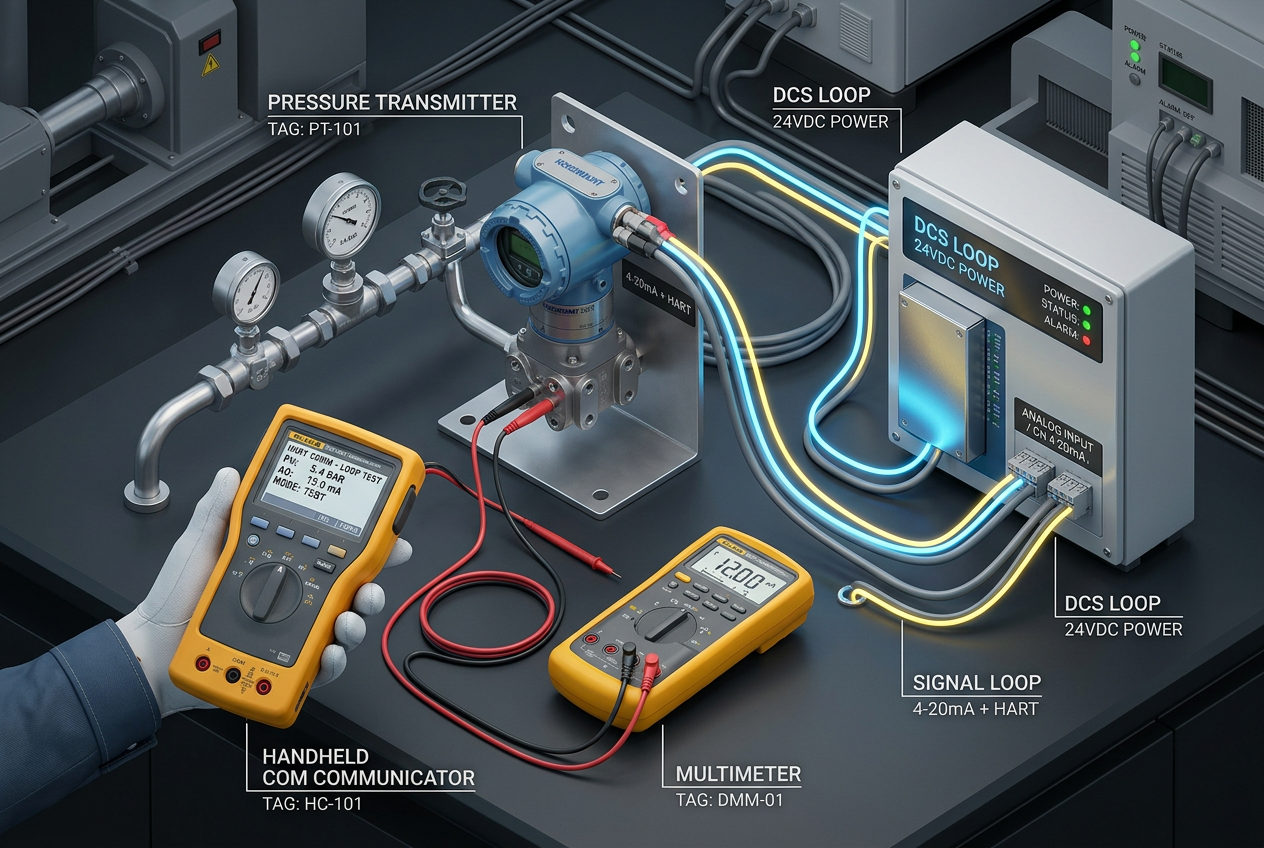
Un lazo de corriente estándar de 4–20 mA consta de un transmisor de campo, una fuente de alimentación de lazo de 24V DC, cableado de campo y uno o más dispositivos receptores, como una tarjeta de entrada analógica de un PLC, un canal de un DCS, un indicador de panel local o un aislador de seguridad. La tecnología HART superpone una comunicación digital FSK sobre el mismo lazo analógico.
Una comprobación de lazo confirma que la transmisión de la señal, el cableado del circuito y el escalado del sistema de control están correctamente alineados. Sin embargo, el método de prueba exacto determina qué se verifica: forzar la salida en mA de un transmisor comprueba el cableado, la impedancia del lazo y el procesamiento de E/S del DCS (por ejemplo, en un módulo CHARM de entrada analógica HART Emerson DeltaV KL3021X1-LS1), pero no prueba el sensor primario físico ni la línea de impulso del proceso. Revise siempre el diagrama del lazo para distinguir entre circuitos activos/pasivos de 2 hilos (alimentados por el lazo) y de 4 hilos (autoalimentados) antes de conectar el equipo de prueba.
P2: ¿Cómo deben realizarse de forma segura las comprobaciones eléctricas y las mediciones de corriente?
La verificación eléctrica sistemática evita fusibles quemados y alarmas de diagnóstico falsas. Siga estas comprobaciones secuenciales:
- Verifique la tensión de alimentación del lazo: Mida la tensión de CC en los terminales de alimentación del transmisor con carga completa. Asegúrese de que la tensión neta supere la tensión mínima de funcionamiento del transmisor después de descontar la pérdida de línea y las cargas de los receptores a través de barreras de interfaz como la fuente de alimentación repetidora MTL4541B.
- Inspeccione el cableado de campo y la polaridad: Verifique el etiquetado de los cables, el par de apriete de los bloques de terminales y la continuidad general del apantallamiento. Conecte el apantallamiento del cable a tierra en un solo punto (normalmente en el armario de control) para evitar la circulación de bucles de tierra.
- Mida con precisión la corriente en serie: Utilice un multímetro digital calibrado en modo de corriente mA en serie, empleando diodos o conectores de prueba específicos cuando estén disponibles. Nunca coloque un multímetro configurado para medir corriente entre los terminales de una fuente de tensión activa.
- Ejecute pruebas de salida escalonadas: Ordene al transmisor o al generador de señales que emita 4 mA (0%), 8 mA (25%), 12 mA (50%), 16 mA (75%) y 20 mA (100%), siguiendo los procedimientos estándar de puesta en servicio de Rosemount y Emerson.
- Compare las lecturas del sistema de control: Verifique que la corriente medida corresponda con precisión a la indicación de ingeniería en el PLC o DCS, comprobando módulos como el módulo de entrada analógica Emerson Fisher-Rosemount KJ3002X1-BC1 o la tarjeta de salida analógica HART DeltaV KJ3221X1-BA1.
P3: ¿Cómo se verifica el escalado lineal y la interpretación de la señal del proceso?
En los transmisores lineales estándar, el valor de ingeniería mostrado se calcula directamente mediante el valor inferior del rango (LRV) y el valor superior del rango (URV):
Valor de ingeniería = LRV + ((I − 4) / 16) × (URV − LRV)
Donde I es la corriente medida del lazo en miliamperios. Por ejemplo, en un transmisor de presión calibrado de 0 a 100 bar, una señal de 12 mA debe indicar exactamente 50 bar. Cuando las lecturas no coinciden pese a que la corriente del lazo es correcta, compruebe si el canal del controlador ha aplicado extracción de raíz cuadrada (común en la medición de caudal con DP), filtros de amortiguación digital o etiquetas incorrectas de unidades de ingeniería.
P4: ¿Cómo se solucionan los problemas habituales de comunicación HART e impedancia?
La comunicación digital HART requiere condiciones físicas específicas del lazo que difieren de las de los lazos básicos de corriente de CC:
- El comunicador no detecta el dispositivo: Verifique que la resistencia total del lazo se encuentre entre 250 y 1100 ohmios. Si la impedancia total del lazo es inferior a 250 ohmios, inserte una resistencia externa de 250 ohmios en serie para que la señal de frecuencia FSK de HART pueda modularse correctamente.
- Cortes intermitentes de comunicación: Compruebe si existe ruido eléctrico excesivo, un apantallamiento deficiente del cable o canalizaciones de variadores de frecuencia (VFD) sin apantallar instaladas en paralelo a los cables de señal analógica.
- Los valores digitales y analógicos no coinciden: Asegúrese de que la variable primaria digital (PV) coincida con la calibración del DAC analógico de 4–20 mA. Si divergen, ejecute un ajuste D/A conforme al manual de instrucciones del transmisor.
- Integración con gateways PLC especializados: Al enrutar datos HART multidrop a controladores industriales mediante interfaces como el módulo de entrada HART Prosoft PLX51-HART-4I, verifique que las direcciones de sondeo de los dispositivos y las velocidades de comunicación en baudios estén armonizadas.
P5: ¿Qué protocolos de seguridad se requieren al probar lazos de control de procesos activos?
Manipular señales analógicas en una planta en funcionamiento puede provocar movimientos inesperados de válvulas o paradas de seguridad. Aplique siempre procedimientos estrictos de modificación:
- Obtenga la aprobación de operaciones y coloque el lazo de control PID correspondiente en modo 'Manual' antes de simular la señal.
- Notifique a los operadores de la sala de control antes de probar alarmas de proceso altas o bajas e interbloqueos.
- Documente las mediciones de corriente y los valores de escalado antes y después de la intervención al 0%, 50% y 100% del span.
- Asegúrese de retirar todos los puentes temporales de simulación, las conexiones del multímetro y los valores de anulación forzada.
- Devuelva los lazos al modo 'Automático' bajo la supervisión del operador y confirme el seguimiento dinámico en vivo.
Resumen: ¿Cuál es la regla de oro para la puesta en servicio de un lazo de 4–20 mA?
Trate la comprobación del lazo como una verificación paso a paso de cuatro elementos distintos: respuesta del sensor, conversión del transmisor, cableado del lazo de campo y escalado del software del controlador. Aislar metódicamente cada sección garantiza la precisión de la puesta en servicio, protege el equipo frente a errores de cableado y asegura una automatización fiable del proceso.


