

Von Produktions-Dashboards zu konkreten Maßnahmen: Den Verbesserungsprozess in der Lebensmittelherstellung schließen
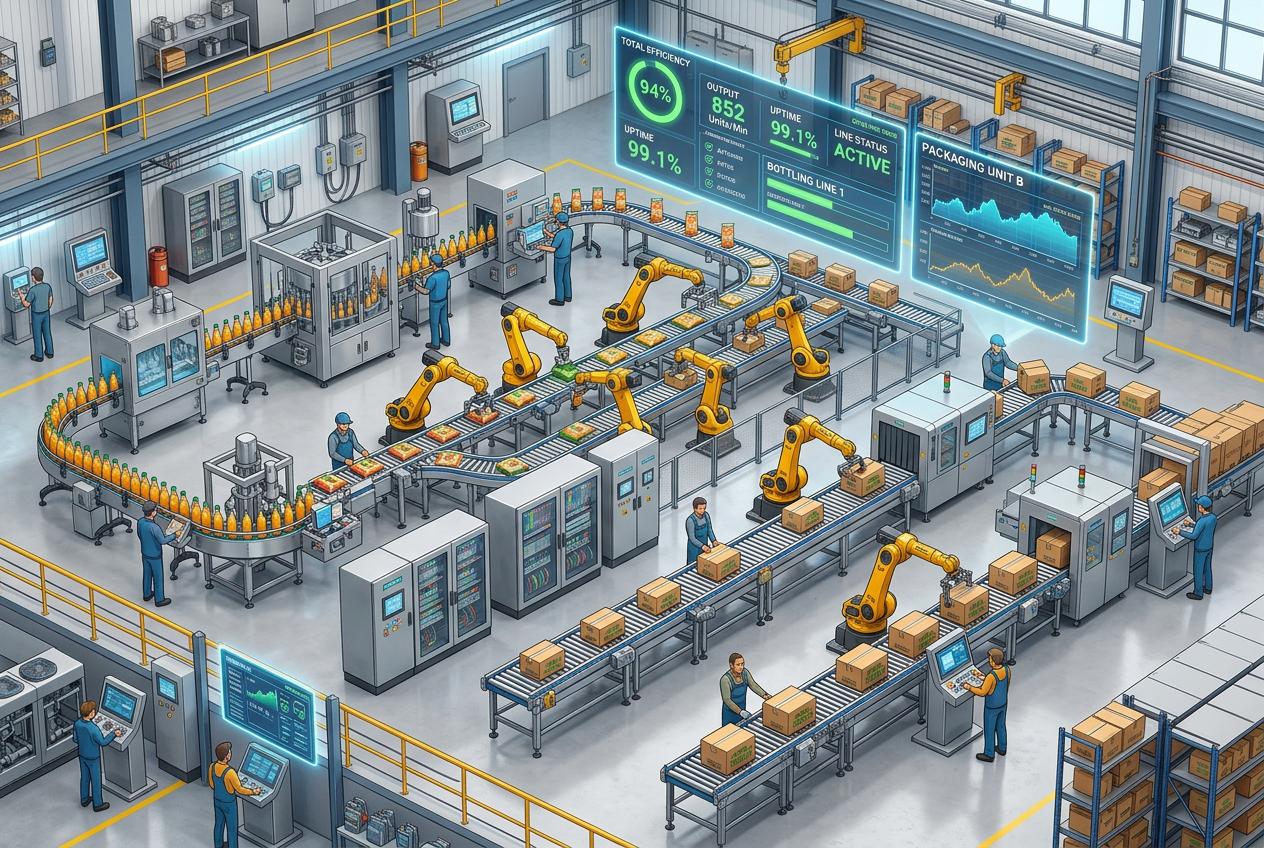
Von Produktions-Dashboards zum Handeln: Den Verbesserungsprozess in der Lebensmittelproduktion schließen
Wie vernetzte Produktionsinformationen und strukturierte Nachverfolgung Lebensmittelbetrieben helfen, betriebliche Transparenz in messbare Ergebnisse umzusetzen.
Warum ist Echtzeit-Transparenz in Lebensmittelbetrieben nur der Anfang?
Moderne Lebensmittelproduktionsbetriebe erzeugen fortlaufend Betriebsdaten. Speicherprogrammierbare Steuerungen, Feldsensoren, Servoantriebe, Bedienoberflächen wie das Siemens KTP700 Basic HMI und SCADA-Plattformen liefern kontinuierlich Kennzahlen zu Anlagenstatus, Durchsatzraten und Mikrostillständen.
Diese Überwachungstools helfen Schichtleitern, Produktionsabweichungen schnell zu erkennen. Ein interaktives Dashboard könnte anzeigen, dass eine wichtige Verpackungslinie für Beutel an Effizienz verliert oder dass ein Mischvorgang hinter dem Zeitplan zurückliegt.
Ein roter Alarmindikator auf einem Monitor allein behebt jedoch nicht die Ursache des Problems. Ohne einen formellen Verantwortlichkeitsmechanismus werden Alarme bestätigt und vergessen, und ungelöste Leistungseinbrüche wirken sich unweigerlich auch auf die Schichtübergaben aus.
Wo gehen zwischen den Schichten wichtige Betriebsdaten verloren?
Lebensmittelverarbeitende Betriebe arbeiten häufig mit voneinander getrennten Softwaresystemen für Produktionsplanung, Instandhaltungsmanagement, Qualitätssicherung und die Einhaltung von Hygienevorschriften.
Wenn es zu einer Unterbrechung kommt, sind betriebliche Hinweise über isolierte Datensilos verstreut:
- Das Bedienterminal der Linie, etwa ein Allen-Bradley PanelView Plus 700 HMI, registriert wiederholte Alarme wegen mechanischer Blockierungen.
- Das computergestützte Instandhaltungsmanagementsystem (CMMS) speichert frühere Arbeitsaufträge und Schmierpläne.
- Das Qualitätsmanagementsystem protokolliert Temperaturabweichungen oder Ausschuss aufgrund von Gewichtsabweichungen, während handschriftliche Bedienerprotokolle anekdotische Beobachtungen zu Maschinenvibrationen festhalten.
Wenn diese Plattformen nicht miteinander kommunizieren können, verlieren Techniker wertvolle Zeit mit der Suche nach Daten, anstatt die physischen Anlagen zu überprüfen. Dadurch steigt die mittlere Reparaturzeit (MTTR).
Wie können Werke Maschinensignale mit strukturierten Korrekturmaßnahmen verknüpfen?
Eine intelligente Betriebsebene schließt die Lücke zwischen Automatisierungshardware und Arbeitsabläufen des Personals, ohne dass bestehende SPS-, SCADA- oder MES-Architekturen ersetzt werden müssen. Durch die direkte Erfassung von Ereignisauslösern aus Hauptliniensteuerungen wie dem Allen Bradley 1756-L1 ControlLogix-Steuergerät können Teams die Problembehebung automatisch strukturieren:
- Kontextbezogene Erfassung: Gerätefehler zusammen mit den genauen Angaben zu Schicht, Rezeptur und Bediener protokollieren.
- Automatische Aufgabenzuweisung: Korrektive Wartungs- oder Kalibrierungsarbeiten direkt den zuständigen Technikern zuweisen.
- Klare Zeitpläne: Lösungsfristen und automatische Eskalationsauslöser für zeitkritische Aufgaben festlegen.
- Maßnahmenprotokollierung: Zentrale Protokolle mit Diagnosebeobachtungen, ausgetauschten Teilen und Erkenntnissen zur Ursache führen.
- Wirkungsverfolgung: Anhand von Telemetriedaten in Echtzeit überprüfen, ob erledigte Aufgaben wiederkehrende Fehler dauerhaft beseitigt haben.
Wie lassen sich kurze Stopps an Verpackungslinien mithilfe von Daten aus einem geschlossenen Regelkreis beheben?
Betrachten wir eine kontinuierlich arbeitende Kartonverpackungsmaschine, die von spezieller Bewegungssteuerungshardware wie dem Schneider PacDrive MC-4 Servoantrieb angetrieben wird und bei der sporadisch 30-sekündige Stopps auftreten. Standardmäßige OEE-Berichte können diese Mikrostopps in den Gesamtverfügbarkeitswerten verbergen.
So lässt sich die Ursache mithilfe eines geschlossenen technischen Regelkreises beheben:
- Frequenzmuster analysieren: Zeitstempel von SPS-Fehlern mit Drehmomentspitzen des Antriebs und Schichtprotokollen der Bediener abgleichen, um festzustellen, ob die Stopps mit bestimmten Spleißstellen der Verpackungsrollen oder falsch ausgerichteten Kartonlaschen zusammenhängen.
- Gezielte Inspektionen beauftragen: Einen gezielten Inspektionsauftrag erteilen, um die Spannung des Zuführbands, den Verschleiß der Saugnäpfe und die Antriebssynchronisierung zu prüfen.
- Validierung der Telemetrie nach der Wartung: Überwachen Sie die Linie nach Anpassungen über aufeinanderfolgende Schichten hinweg. Wenn die Kurzstillstände auf null sinken, übernehmen Sie das überarbeitete PM-Intervall in die routinemäßigen Standardarbeitsanweisungen (SOPs).
Wie können digitale Arbeitsabläufe die Hygiene und Qualitätsprüfung effizienter gestalten?
Für die Lebensmittel- und Getränkeherstellung gelten kompromisslose Hygienevorschriften und Allergen-Kontrollen. Digitale Arbeitsabläufe koordinieren die Meilensteine der ortsgebundenen Reinigung (CIP) und des Produktwechsels eng mit den Produktionsplänen:
Bei einem Allergenwechsel können intuitive Bedienoberflächen für die Produktion, wie der Schneider-HMIGXU5512-Touchscreen, mehrstufige Inspektionschecklisten vorschreiben, bevor die Linien-SPS den Neustart des Zyklus zulässt. Wenn Ergebnisse von Abstrichen oder ATP-Biolumineszenztests verzögert eintreffen, verhindern Verriegelungen die Produktfreigabe, bis das Qualitätspersonal sie zertifiziert hat.
Wie messen Lebensmittelbetriebe, ob Korrekturmaßnahmen tatsächlich Ergebnisse liefern?
Echte Verbesserungen erfordern, dass vor und nach einem technischen Eingriff verifizierte Leistungskennzahlen erfasst werden:
- Häufigkeit von Mikrostillständen: Erfassen Sie die Gesamtzahl und kumulierte Dauer der Stillstände von weniger als einer Minute pro Schicht.
- Echte OEE-Abstimmung: Stellen Sie sicher, dass die Kennzahlen für Verfügbarkeit, Leistung und Qualität auf tatsächlichen automatisierten Zählerständen und nicht auf manuellen Schätzungen am Schichtende beruhen.
- Nachhaltigkeit über verschiedene Schichten hinweg: Prüfen Sie, ob die Leistungssteigerungen über Nachtschichten, alternative Rezepturen und saisonale Schwankungen der Umgebungstemperatur hinweg bestehen bleiben.
Technische Erkenntnis: Wie sollten Lebensmittelbetriebe den Regelkreis schließen?
Echtzeittransparenz bringt nur dann einen ROI, wenn sie direkt mit menschlichem Handeln und einer verifizierten Nachverfolgung verknüpft ist. Lebensmittelhersteller sollten klein anfangen: eine Engpass-Verpackungslinie oder eine störungsanfällige Abfüllstation auswählen, ihre SPS-Alarme klaren Zuständigkeiten für Aufgaben zuordnen und die Verringerung der Ausfallzeiten messen.


