

Điều phối tự động hóa kho hàng: Kết nối robot, băng chuyền và hệ thống điều khiển
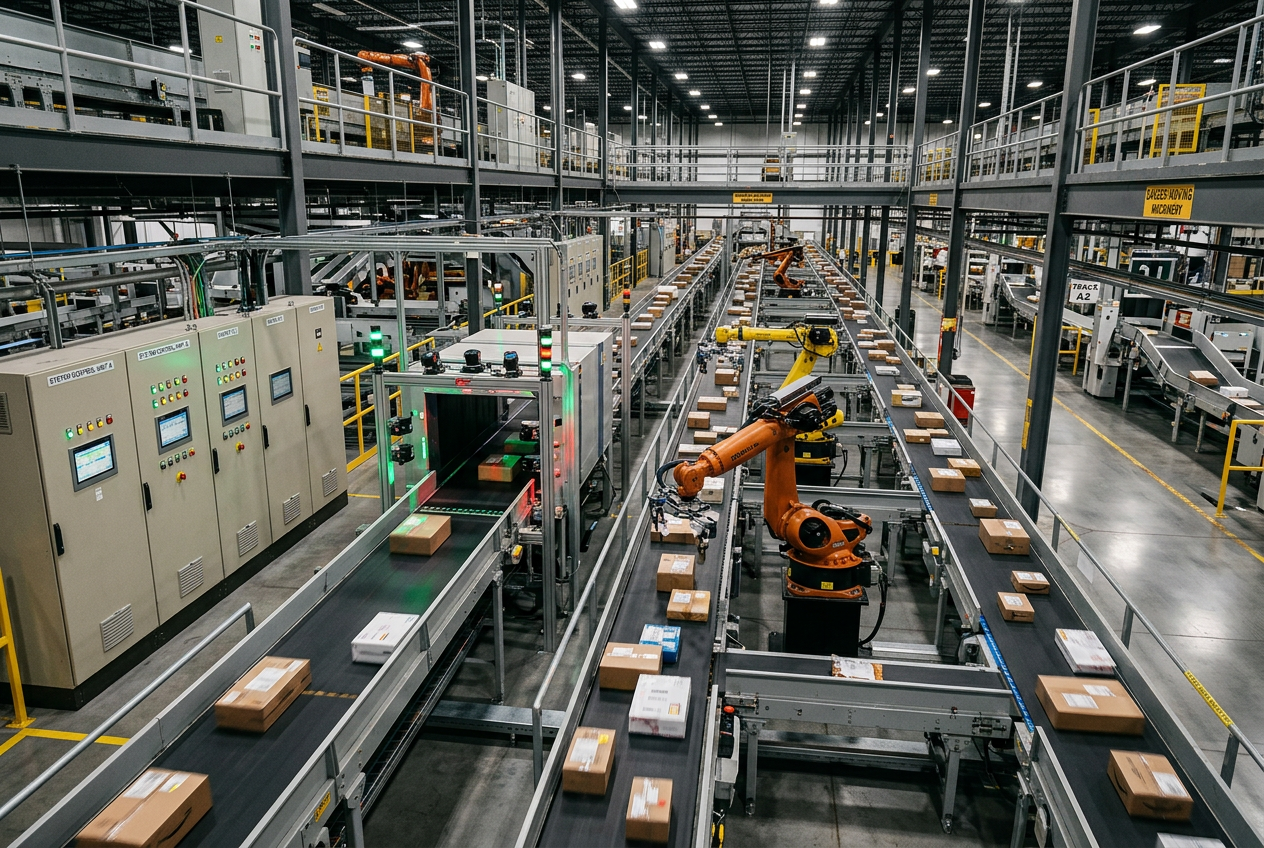
Điều phối tự động hóa kho hàng: Kết nối robot, băng tải và hệ thống điều khiển
Vì sao việc phối hợp toàn bộ quy trình xử lý vật liệu quan trọng hơn việc tối ưu hóa từng máy.
Vì sao tự động hóa kho hàng cần sự phối hợp ở cấp hệ thống thay vì chỉ tập trung vào tốc độ máy móc?
Các trung tâm phân phối và hoàn tất đơn hàng hiện đại dựa vào nhiều hệ thống con tự động khác nhau: ô cấp hàng bằng robot, băng tải đai mô-đun, hệ thống lưu trữ và truy xuất tự động (AS/RS), đường hầm quét và trạm đóng gói thủ công. Mỗi hệ thống con có thể đạt tốc độ tối đa theo thông số nhà sản xuất, nhưng thông lượng tổng thể của cơ sở phụ thuộc vào dòng lưu chuyển vật liệu trên toàn hệ thống.
Ví dụ, khi một ô cấp kiện hàng bằng robot tốc độ cao xử lý nhanh hơn đường hầm quét mã vạch ở công đoạn tiếp theo, các vùng đệm tích lũy sẽ bị quá tải và gây ra tình trạng dừng dây chuyền liên tiếp. Robot có thể hoạt động với hiệu suất tối đa, nhưng toàn bộ hệ thống lại hoạt động kém hiệu quả. Điều phối tự động hóa kho hàng giải quyết sự mất đồng bộ này bằng cách hài hòa tốc độ đưa hàng vào từ thượng nguồn với năng lực xử lý ở công đoạn tiếp theo, qua đó loại bỏ các nút thắt trên toàn hệ thống.
Tự động hóa và điều phối khác nhau như thế nào?
Tự động hóa máy móc truyền thống thực thi logic điều khiển xác định, độ trễ thấp trên thiết bị chuyên dụng. Bộ truyền động băng tải được điều khiển bởi bộ điều khiển Allen-Bradley CompactLogix, cánh tay robot thực hiện các quỹ đạo động học được lập trình sẵn, còn máy quét quang học tốc độ cao đọc thông tin mã vạch.
Điều phối hoạt động ở cấp giám sát cao hơn. Hệ thống liên tục cân bằng việc định tuyến tác vụ, phân bổ vùng đệm linh hoạt, tình trạng sẵn sàng của thiết bị và mức độ ưu tiên đơn hàng theo thời gian thực trên các dây chuyền tự động khác nhau. Ví dụ, nếu lớp điều phối phát hiện hàng đợi ngày càng dài trước một vòng phân loại, hệ thống sẽ điều chỉnh linh hoạt tốc độ đưa hàng vào từ thượng nguồn hoặc chuyển các kiện hàng phù hợp sang một nhánh băng tải khác, kết nối hiệu suất thiết bị cục bộ với các mục tiêu chung của cơ sở.
Vì sao tối ưu hóa từng máy lại tạo ra nút thắt mới?
Việc chỉ tối ưu hóa từng trạm thường chỉ chuyển nút thắt sang nơi khác chứ không giải quyết được vấn đề. Tăng tốc robot nạp liệu có thể làm băng tải trung chuyển bị quá tải, khiến cân kiểm tra ở công đoạn sau quá tải hoặc làm máng phân loại bị ùn ứ. Mỗi thiết bị tự động đều vận hành trong những giới hạn vật lý và phụ thuộc quy trình cụ thể.
Các kỹ sư tự động hóa phải đánh giá toàn bộ động lực của luồng vật liệu, bao gồm chiều dài hàng đợi, mức biến thiên thời gian chu kỳ, ngưỡng bão hòa vùng đệm và khả năng sẵn sàng của thiết bị. Hiệu suất thực sự của hệ thống nên được định lượng bằng thông lượng đầu cuối và độ trễ hoàn tất đơn hàng, thay vì chỉ dựa vào số chu kỳ riêng lẻ của từng máy.
Làm thế nào để kết hợp logic PLC có tính xác định với điều phối thích ứng?
Các dự án cải tạo thay thế toàn bộ thiết bị đòi hỏi chi phí vốn quá cao và tiềm ẩn rủi ro ngừng hoạt động. Kiến trúc thiết thực nhất là giữ lại phần cứng PLC bền bỉ, có tính xác định để xử lý các liên động trọng yếu về an toàn, việc lấy mẫu cảm biến tốc độ cao và trình tự vận hành ở cấp máy, đồng thời bổ sung một lớp điều phối dựa trên phần mềm.
Các nền tảng giám sát như bộ xử lý Allen-Bradley ControlLogix 1756-L71 hiệu suất cao điều phối giao tiếp giữa các cell, trong khi các mô-đun fieldbus phân tán như mô-đun quét I/O từ xa PROFIBUS DP bảo đảm dữ liệu đo từ xa của băng tải được đồng bộ. Tại các dây chuyền cục bộ sử dụng bộ điều khiển nhỏ gọn như mô-đun PLC nhỏ gọn Siemens, các cổng kết nối Ethernet công nghiệp được tiêu chuẩn hóa sẽ kết nối công nghệ vận hành (OT) thời gian thực với hệ thống điều phối, bảo đảm logic thích ứng vẫn nằm trong giới hạn an toàn máy móc đã được phê duyệt.
Kỹ sư nên thiết kế và triển khai chiến lược điều phối như thế nào?
- Lập bản đồ luồng vật liệu & các liên động: Ghi lại mọi điểm bàn giao vật lý, sức chứa vùng đệm, nhánh chuyển hướng của băng tải và các phụ thuộc trong vận hành thiết bị.
- Xác định chính xác các điểm nghẽn biến đổi: Thu thập dữ liệu đo thời gian chu kỳ, độ dài hàng đợi và nhật ký kẹt máy để xác định các điểm nghẽn cơ bản khi tải đạt đỉnh.
- Chuẩn hóa giao diện công nghiệp: Thiết lập các giao thức truyền thông được tiêu chuẩn hóa (chẳng hạn như EtherNet/IP, OPC UA và MQTT) giữa PLC, bộ điều khiển robot, máy quét và phần mềm quản lý kho.
- Triển khai điều phối theo từng giai đoạn: Áp dụng logic điều phối trong một khu vực (chẳng hạn từ điểm nạp liệu đến máy phân loại chính), đồng thời xác nhận rằng các điều chỉnh về điều tiết lưu lượng và định tuyến giúp ổn định mức hàng đệm mà không làm giảm sản lượng.
- Theo dõi liên tục các KPI của hệ thống: Giám sát sản lượng đầu cuối, thời gian chờ, tỷ lệ thời gian nhàn rỗi tại các trạm, tỷ lệ ngoại lệ và thời gian hoàn tất đơn hàng.
Làm thế nào để lập kế hoạch cho những thay đổi thiết bị và bố trí trong tương lai?
Các yêu cầu xử lý vật liệu thay đổi khi cơ sở mở rộng quy mô, đưa robot di động tự hành (AMR) vào sử dụng hoặc thay thế các đoạn băng tải. Một lớp điều phối hiệu quả thích ứng với thay đổi thông qua các lớp trừu tượng phần mềm dạng mô-đun, tách rời và các lược đồ giao diện được tiêu chuẩn hóa.
Có thể tích hợp thiết bị thay thế hoặc bổ sung mà không cần viết lại mã an toàn cấp thấp của PLC hay các quy tắc điều phối tổng thể. Ngoài ra, kỹ sư phải triển khai các chế độ dự phòng cục bộ an toàn khi có sự cố: nếu lớp điều phối giám sát bị ngắt kết nối, các bộ điều khiển PLC cục bộ phải chuyển về các quy trình an toàn tự chủ, xác định một cách liền mạch.
Tóm tắt: Những điểm chính dành cho kỹ sư tự động hóa là gì?
Tối đa hóa hiệu quả kho hàng về cơ bản là một thách thức phối hợp trên toàn hệ thống, chứ không phải cuộc đua của từng máy riêng lẻ. Bằng cách giữ lại các bộ điều khiển PLC đáng tin cậy để thực thi tại hiện trường một cách xác định và bổ sung lớp điều phối thích ứng cho luồng vật liệu, các cơ sở phân phối có thể tăng sản lượng, ngăn ngừa nút thắt cổ chai và tối đa hóa lợi tức đầu tư vào tự động hóa.


