

Cảm biến lực kỹ thuật số: Đưa dữ liệu cân tàu trực tiếp vào PLC
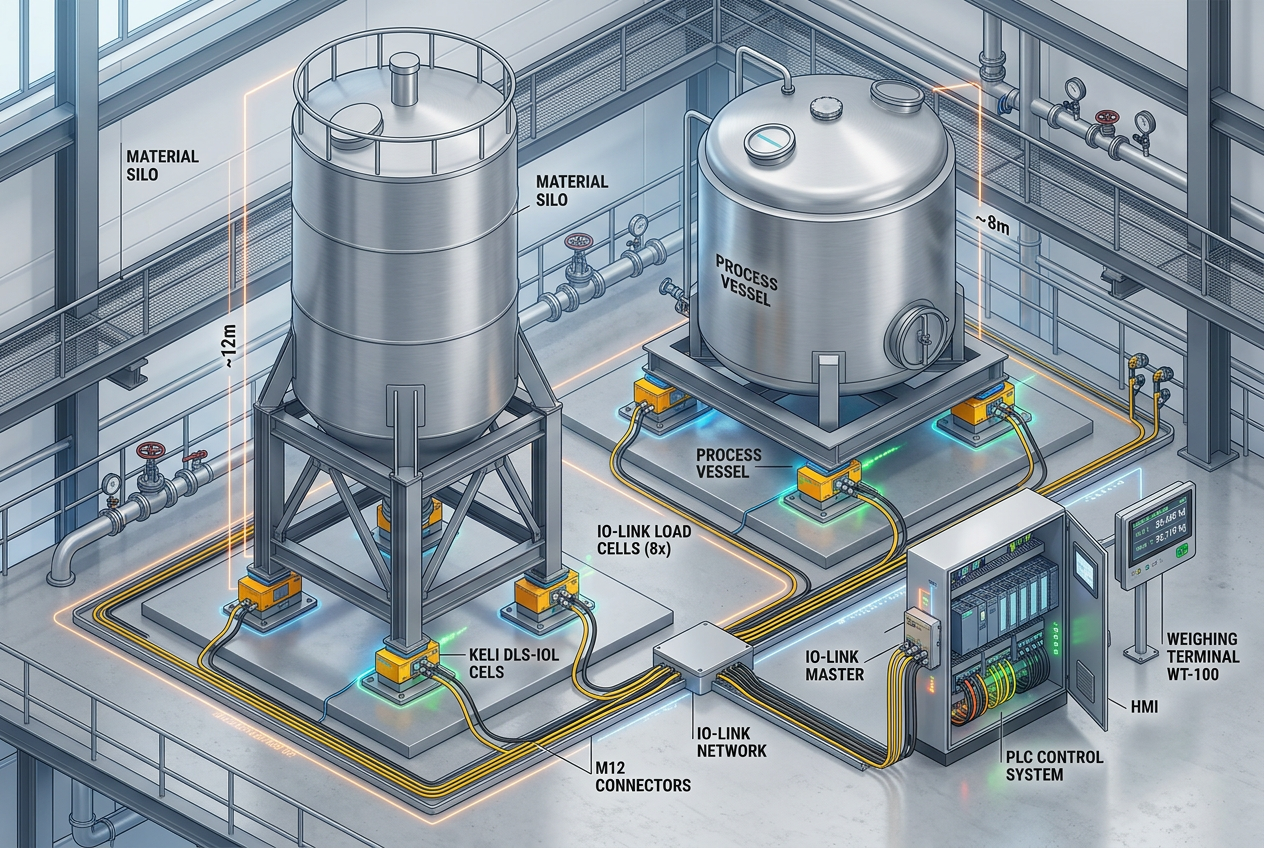
Công nghệ cân kỹ thuật số có thể giúp đơn giản hóa việc lắp đặt bồn chứa, silo và phễu như thế nào, đồng thời cung cấp cho người vận hành thông tin tải trọng chi tiết hơn.
Vì sao cần quan sát riêng tải trọng tại từng điểm đỡ của thiết bị chứa công nghiệp?
Bồn chứa công nghiệp, silo và phễu chứa vật liệu rời phụ thuộc nhiều vào cảm biến lực để theo dõi lượng vật liệu tồn kho và duy trì độ chính xác trong chia mẻ, định lượng và quản lý công thức. Trong các hệ thống lắp đặt thông thường, nhiều cảm biến lực được đặt bên dưới thiết bị chứa, dẫn tín hiệu millivolt điện áp thấp qua hộp nối cộng tín hiệu và bộ khuếch đại tương tự bên ngoài trước khi truyền đến PLC qua mô-đun đầu vào tương tự.
Mặc dù kiến trúc tương tự này được sử dụng rộng rãi, nó tạo ra một điểm mù trong vận hành: người vận hành chỉ nhìn thấy tổng trọng lượng toàn bộ thiết bị chứa. Nếu vật liệu tạo vòm không đều hoặc lực dịch chuyển kết cấu khiến một chân đỡ phải chịu 80% tải trọng, tín hiệu tổng vẫn bình thường ngay cả khi nguy cơ hỏng hóc cơ khí hoặc lật đổ đang xuất hiện. Cảm biến lực kỹ thuật số loại bỏ điểm mù này bằng cách cung cấp phản hồi trọng lượng liên tục, riêng biệt từ từng điểm đỡ.
IO-Link làm thay đổi kiến trúc cân thiết bị chứa truyền thống như thế nào?
Những cải tiến gần đây trong thiết bị cân kỹ thuật số—chẳng hạn như dòng cảm biến lực dạng dầm cắt LBOA của octogon—tích hợp bộ khuếch đại tín hiệu và bộ thu phát kỹ thuật số ngay bên trong vỏ thép không gỉ IP67 chắc chắn, kín khít. Giao tiếp trực tiếp qua IO-Link hoặc 4–20 mA giúp các cảm biến này kết nối thẳng với các cổng bộ điều khiển mạng công nghiệp tiêu chuẩn.
Sự thay đổi kiến trúc này loại bỏ nhu cầu sử dụng các hộp nối cộng tín hiệu truyền thống, cân chỉnh bằng biến trở và dây dẫn tín hiệu millivolt tại hiện trường dễ nhiễu. Thay vào đó, PLC trung tâm nhận cả số đo riêng có độ phân giải cao tại từng điểm đỡ lẫn tổng trọng lượng thiết bị chứa đã tính toán thông qua giao tiếp kỹ thuật số, cung cấp dữ liệu chẩn đoán phong phú để bảo trì dự đoán và giám sát tình trạng kết cấu.
Tải trọng tại từng điểm đỡ cung cấp những thông tin chẩn đoán nào cho kỹ sư?
Việc giám sát riêng từng điểm đỡ của thiết bị chứa giúp khai thác những thông tin quan trọng về quy trình mà chỉ riêng tổng trọng lượng không thể bộc lộ:
- Phát hiện vật liệu vón cục và tạo vòm: Trong các silo chứa bột hoặc chất rắn rời hút ẩm, hiện tượng tạo hang hoặc vật liệu mắc lệch tâm làm sai lệch tính toán trọng tâm, gây ra tải trọng ngang cực lớn lên thành bồn và chân đỡ.
- Phát hiện kẹt cơ khí và ứng suất đường ống: Sự giãn nở nhiệt ở đường ống công nghệ được kết nối hoặc các mối nối ống cứng thường tạo ra lực giả. Theo dõi xu hướng riêng của từng điểm đỡ giúp phát hiện tức thì khi đường ống bên ngoài đẩy hoặc nâng một góc của thiết bị chứa.
- Ngưỡng cục bộ có thể cấu hình: Cảm biến lực thông minh thường có các kênh chuyển mạch tích hợp với điểm đặt lập trình được, độ trễ đóng ngắt và tính năng thiết lập tự động, cho phép tạo liên động phần cứng tức thời để ngăn tràn và bảo vệ chống chạy khô khi mức vật liệu thấp.
Bạn nên tích hợp cảm biến lực kỹ thuật số vào hệ thống điều khiển PLC như thế nào?
Việc tích hợp hệ thống cân kỹ thuật số vào hệ thống tự động hóa nhà máy tuân theo quy trình kỹ thuật điều khiển có cấu trúc:
1. Xác định yêu cầu phần cứng cân: Xác nhận tổng tải trọng tối đa, số chân đỡ của bồn chứa, trọng lượng bì, hệ số tác động động của vật liệu và độ chính xác cân yêu cầu.
2. Chọn giao diện điều khiển: Bộ chủ IO-Link kỹ thuật số tích hợp liền mạch vào các mạng bus trường. Với kiến trúc cũ hoặc dự án cải tạo, các bộ xử lý cân chuyên dụng như Mô-đun cân hai kênh Allen-Bradley 1769-2WS hoặc Mô-đun cân Schneider TSXISPY101 cung cấp khả năng lọc tốc độ cao tích hợp. Các vòng tín hiệu tương tự tiêu chuẩn cũng có thể được đọc bằng các mô-đun I/O chính xác như Siemens 6ES7134-4GD00-0AB0 hoặc Mô-đun đầu vào tương tự Siemens 6ES7331-7KB02-0AB0.
3. Cấu hình thẻ dữ liệu và đơn vị trong PLC: Ánh xạ trọng lượng theo thời gian thực, tỷ lệ phần trăm tải trên từng chân đỡ, hằng số hiệu chuẩn, lệnh trừ bì và cờ trạng thái cảm biến trực tiếp vào các thẻ bộ nhớ của bộ điều khiển.
4. Thiết lập liên động mất cân bằng và an toàn: Lập trình logic cảnh báo để phát hiện tình trạng mất cân bằng tải nghiêm trọng giữa các chân đỡ, bảo vệ kết cấu thép khỏi mỏi và cảnh báo người vận hành trước khi hiện tượng kẹt cơ học làm hỏng bồn chứa.
5. Thực hiện hiệu chuẩn đầy đủ và kiểm tra dải đo: Tiến hành hiệu chuẩn điểm không, kiểm tra bằng quả cân trên toàn dải hoạt động và thử nghiệm khuấy động để xác nhận cài đặt bộ lọc kỹ thuật số.
Tại sao việc lắp đặt cơ khí vẫn rất quan trọng đối với cảm biến lực kỹ thuật số?
Khả năng kết nối kỹ thuật số không thể khắc phục việc lắp đặt cơ khí thiếu chính xác. Để cân có độ chính xác cao, cần có tấm đế cứng, cân bằng, căn chỉnh trục chính xác và thanh giằng hoặc thanh chống chuyên dụng để triệt tiêu tải trọng gió và rung động đường ống.
Cần tính đến cả sự giãn nở nhiệt và các yếu tố địa chấn bằng cách sử dụng bộ gá lắp phù hợp có cơ cấu chống nhấc và chặn tải ngang. Luôn ghi lại hồ sơ hiệu chuẩn và số sê-ri cho từng chân đỡ cụ thể của bồn chứa để đảm bảo khả năng truy xuất đầy đủ trong công tác bảo trì.
Kết luận: Các cơ sở có thể nâng cấp hệ thống cân như thế nào?
Cảm biến lực kỹ thuật số cung cấp khả năng giám sát rõ hơn và thông tin chẩn đoán chuyên sâu hơn cho các ứng dụng cân bồn chứa, nhưng để vận hành thành công cần kết hợp giao tiếp cảm biến thông minh với việc lắp đặt cơ khí nghiêm ngặt và cấu hình PLC phù hợp. Hãy xác minh các giới hạn kết cấu, chọn giao diện truyền thông thích hợp và tích hợp cảnh báo chẩn đoán ngay từ giai đoạn đầu của quá trình thiết kế.
Bài viết do Lin Wei, Kỹ sư cấp cao về thiết bị đo lường và điều khiển quy trình, đóng góp.


