

Modern Endüstriyel Otomasyon için Modbus TCP Uygulamasında Uzmanlaşma
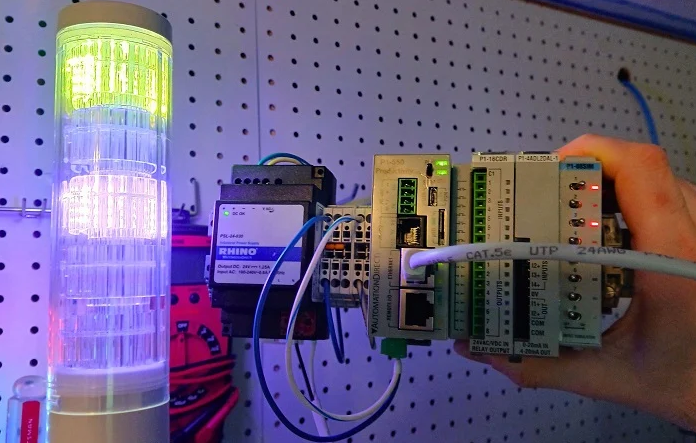
Modbus TCP, endüstrideki en eski protokollerden biri olmasına rağmen fabrika otomasyonunun temel taşlarından biri olmaya devam ediyor. Birçok mühendis, basit dijital G/Ç’den protokol tabanlı iletişime geçerken dik bir öğrenme eğrisiyle karşılaşıyor. Modbus yüksek uyumluluk sunarken, uygulanması donanım adreslemesi ve kayıt haritalaması için yapılandırılmış bir yaklaşım gerektirir. Bu rehber, ham bir Modbus cihazını kontrol sisteminizin işlevsel bir parçasına dönüştürme sürecini adım adım açıklıyor.
Modbus TCP ve EtherNet/IP Çerçevelerinin Karşılaştırılması
Modbus ile EtherNet/IP gibi modern protokoller arasındaki temel fark, veri tutarlılığı ve yapılandırma yüküdür. Çoğu Ethernet tabanlı protokol, veri yapılarını tanımlamak için Elektronik Veri Sayfaları (EDS) veya belirli donanım profilleri gerektirir. Ancak Modbus TCP, bu önceden tanımlanmış şablonlar olmadan çalışır. Gelen paketlerin bayt sayısını önceden PLC’ye bildirmeniz gerekmez. Bunun yerine, iletişimi başlatmak için sadece bir IP adresi ve belirli bir başlangıç kaydına hedeflenirsiniz.
Donanım ve Ağ Parametrelerinin Yapılandırılması
Herhangi bir PLC mantığı yazmadan önce, çevre birimleriniz için sağlam bir ağ temeli oluşturmalısınız. Örnek olarak Patlite LA6-LAN yığın ışığını kullanarak süreç, cihaz üzerindeki web sunucusuyla başlar. Cihaza, ana kontrol cihazınızla aynı alt ağda bir IP adresi atamanız gerekir. Çoğu endüstriyel otomasyon donanımı, Modbus trafiği için varsayılan olarak 502 numaralı portu kullanır. "Modbus TCP Etkin" bayrağının aktif olması kritik ve genellikle gözden kaçan ilk adımdır.
Modbus Fonksiyon Kodları ve Kayıt Mantığının Çözülmesi
Fonksiyon kodlarını anlamak, Modbus destekli kontrol sistemlerini yönetmenin en önemli yönüdür. Çoğu kullanım kılavuzu verileri Bobinler (Boolean) ve Tutma Kayıtları (16-bit Tamsayılar) olarak kategorize eder. Çok renkli sinyal kuleleri gibi karmaşık cihazlarda, üreticiler genellikle birden fazla durumu yönetmek için kayıtları kullanır. Örneğin, tek bir kayıt bir ışığın rengini, parlaklığını ve yanıp sönme desenini kontrol edebilir. Bu gereksinimleri, PLC’nin etkili şekilde iletebileceği ondalık veya onaltılık değerlere dönüştürmelisiniz.
AutomationDirect PLC’lerinde Modbus Yazma Komutlarının Uygulanması
AutomationDirect kontrol cihazları, örneğin Productivity serisi, özel Modbus Yazma (MWX) talimatlarıyla süreci basitleştirir. Kullanıcılar, saha cihazının istenen durumunu temsil eden tamsayı etiketleri tanımlar. Örneğin, 257 değeri gönderilmesi "sürekli açık" durumunu tetiklerken, 256 "kapalı" anlamına gelir. MWX komutu, arka planda belirli bir aralıkta (örneğin 500ms) sorgulama yapar. Bu yaklaşım, ağ trafiğini öngörülebilir kılar ve merdiven mantığını temiz tutar.
Rockwell Studio 5000 Ortamlarında Stratejik Entegrasyon
Modbus’un Rockwell Automation ortamına entegrasyonu genellikle bir Eklenti Talimatı (AOI) gerektirir. Studio 5000 EtherNet/IP’yi önceliklendirdiğinden, Modbus TCP İstemci AOI gerekli bir köprü görevi görür. Mühendisler, hesaplanan ondalık değerlerle "HoldRegisters" etiket dizisini doldurmalıdır. Ayrıca, işlem türünü—genellikle birden fazla kayıt için Fonksiyon Kodu 16—yapılandırmalısınız. Bu, PLC’nin uzak bir cihazın tüm durumunu tek bir tarama döngüsünde güncellemesini sağlar.


