

Освоение автоматического управления дверьми: Практическое руководство по лестничной логике и интеграции программируемых логических контроллеров
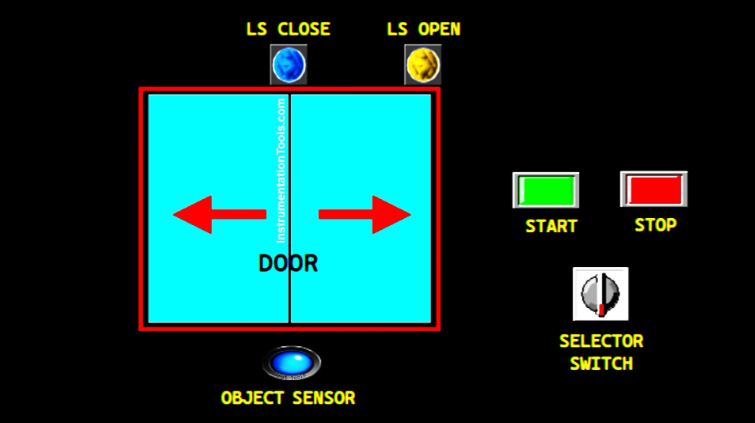
В мире промышленной автоматизации автоматические системы входа — это не просто удобство. Они представляют собой фундаментальное применение систем управления , которые уравновешивают данные с датчиков, работу двигателей и логику безопасности. Понимание того, как программировать эти последовательности, необходимо каждому инженеру, работающему с автоматизацией производства. В этом руководстве разбирается логика работы системы раздвижной двери с использованием программирования ПЛК XG5000 (программируемый логический контроллер).
Установление рабочей последовательности для автоматического входа
Надёжная автоматическая дверь следует определённой, повторяемой последовательности для обеспечения безопасности и эффективности. Сначала система инициализирует переменные при запуске, гарантируя, что дверь находится в закрытом положении. Когда датчик приближения обнаруживает объект, он запускает двигатель для открытия двери. Концевой выключатель подтверждает, что дверь полностью открыта. Затем система удерживает дверь открытой в течение пяти секунд, после чего двигатель меняет направление и закрывает дверь. Этот стандартный цикл обеспечивает плавное движение внутри производственного помещения.
Реализация управления питанием и фиксации состояния системы
В программировании ПЛК первоочередной задачей является создание надёжного механизма запуска и остановки. Используя первый уровень лестничной логики, мы связываем кнопку START (P0000) с битом памяти под названием SYSTEM_ON (M0000). Применяя цепь фиксации, система остаётся включённой даже после отпускания кнопки оператором. Напротив, нажатие кнопки STOP (P0001) разрывает цепь, немедленно устанавливая бит памяти в низкое состояние. Такая логика «запирания» является основой безопасного проектирования промышленной автоматизации.
Управление ручным обходом и последовательностями открытия
Для повышения эффективности часто требуется ручное управление, например, чтобы удерживать дверь открытой для обслуживания или при больших объёмах поставок. Это достигается с помощью бита памяти HOLD_DOOR (M0001), связанного с физическим переключателем выбора (P0005). Когда система активна и срабатывает датчик (P0002), включается выход MOTOR_SLIDER_OPEN (P0040). Двигатель остаётся включённым до тех пор, пока концевой выключатель LS_DOOR_OPEN (P0003) не подаст высокий сигнал. Это предотвращает излишнюю нагрузку на двигатель и дверную раму после завершения открытия.
Тайминг и логика автоматического закрытия
После достижения дверью открытого положения запускается таймер ( Из моего опыта, самая частая причина отказов в системах управления дверьми — это не программный код, а физические концевые выключатели. Загрязнения на производстве часто мешают работе механических выключателей. Поэтому я настоятельно рекомендую использовать индуктивные бесконтактные датчики или прочные магнитные герконовые выключатели для входов T000) с обратным отсчётом в 5 секунд. Однако система должна уметь приостанавливать этот таймер, если активен режим HOLD_DOOR. По истечении времени активируется выход MOTOR_SLIDER_CLOSE (P0041). Как и при открытии, этот выход использует логику фиксации для поддержания движения. Наконец, концевой выключатель LS_DOOR_CLOSE
Совет специалиста: важность надёжности концевых выключателей
LS_DOOR_OPEN и LS_DOOR_CLOSE. Эти бесконтактные решения значительно снижают время простоя на обслуживание и повышают общую надёжность вашей системы автоматизации производства.


