

Instalação e Comissionamento de Medidor de Vazão Ultrassônico Clamp-On: Guia de Campo Usando GE PT878 e Série Yokogawa ADMAG
Por Que a Precisão dos Dados do Tubo Determina o Desempenho do Medidor
Medidores ultrassônicos de fixação medem a diferença no tempo de trânsito entre os pulsos a montante e a jusante. Essa diferença é proporcional à velocidade do fluido. O medidor converte a velocidade em fluxo volumétrico usando a área da seção transversal do tubo. Um erro de 1 mm na espessura da parede desloca o espaçamento dos transdutores e introduz um erro sistemático de 2 a 3%. O GE PT878 requer quatro entradas: diâmetro externo, espessura da parede, material do tubo e material do revestimento.
Primeiro, meça o diâmetro externo com uma fita Pi — não com um paquímetro. As fitas Pi consideram tubos fora do formato circular e fornecem precisão de 0,1 mm. Segundo, meça a espessura da parede com um medidor ultrassônico. A corrosão faz com que a espessura real da parede desvie de 1 a 3 mm dos dados nominais. Terceiro, selecione o material correto do tubo. O GE PT878 armazena valores de referência para aço (5900 m/s), PVC (2340 m/s), ferro fundido (4500 m/s) e aço inoxidável (5800 m/s). A entrada incorreta do material altera a geometria do caminho acústico e produz espaçamento incorreto. Para medição de fluxo eletromagnética inline como alternativa, o Medidor de Fluxo Eletromagnético ABB FSM4000 oferece medição úmida de alta precisão para fluidos condutivos onde a precisão do medidor de fixação é insuficiente.
Configuração do Transdutor: Método V, Método W e Método Z
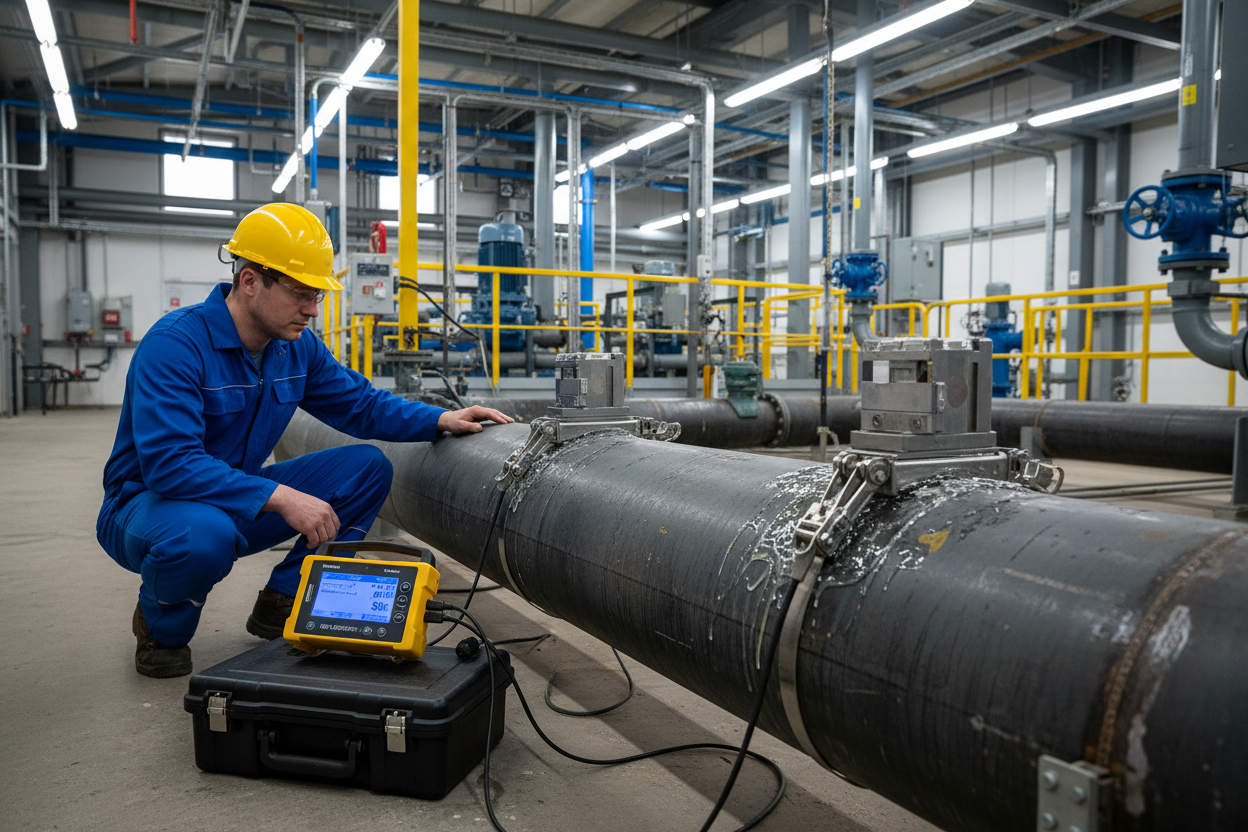
O método V é adequado para diâmetros de tubo de 25 a 300 mm. O sinal acústico reflete uma vez na parede oposta do tubo. Essa configuração é o padrão para a maioria das aplicações com fluidos limpos. O espaçamento dos transdutores em um tubo de aço de 150 mm (parede de 10 mm, serviço de água) normalmente fica entre 110 e 140 mm. O método W usa duas reflexões e é adequado para tubos pequenos de 13 a 50 mm. No entanto, o método W requer força de sinal mínima de 60% no display do GE PT878 — abaixo de 50%, a leitura torna-se não confiável.
O método Z posiciona os transdutores diretamente opostos, sem reflexões. Use o método Z em tubos grandes acima de 300 mm, em líquidos com carga de partículas acima de 3% de sólidos ou em tubos com incrustações internas ou revestimento. A série Yokogawa ADMAG RSF especifica o método Z para todos os tubos acima de DN300. Para instalações horizontais, monte os transdutores nas posições das 3 e 9 horas. Nunca monte às 12 horas, onde se acumulam bolsões de gás.
Aplicação do Composto de Acoplamento e Preparação da Superfície
O acoplamento ruim entre o transdutor e a superfície do tubo é a causa mais comum de baixa qualidade do sinal. A GE fornece gel Soundout para alta temperatura para serviço até 90°C e Couplant D viscoso para temperaturas até 175°C. Não substitua por graxa de silicone para encanador — seu desajuste de impedância acústica com o aço reduz a transmissão do sinal em 15 a 25 dB.
- Passo 1: Remova incrustações soltas, tinta e corrosão da zona de medição usando uma escova de aço ou esmerilhadeira angular. A superfície do tubo deve estar com metal exposto, limpa e lisa.
- Passo 2: Aplique o composto de acoplamento em um cordão circular de 5 a 8 mm de diâmetro no centro da face do transdutor.
- Passo 3: Pressione firmemente o transdutor e gire-o 10 graus antes de fixar a braçadeira. Isso quebra bolhas de ar na camada do composto e melhora a uniformidade do contato.
Verificação da Qualidade do Sinal e Isolamento de Falhas em Seis Passos
O GE PT878 exibe a força do sinal em porcentagem. Acima de 75% indica bom acoplamento. Entre 50% e 75% é marginal. Abaixo de 50% produz dados não confiáveis. O Yokogawa ADMAG exibe um fator de correlação — acima de 0,98 indica medição confiável, abaixo de 0,95 requer reposicionamento.
- Passo 1: Reconfira os valores de entrada do diâmetro externo e da espessura da parede do tubo. Um erro de 2 mm na espessura da parede desloca o espaçamento dos transdutores em 5 a 8 mm em um tubo de 150 mm.
- Passo 2: Limpe a face do transdutor e a superfície do tubo. Composto de acoplamento seco ou partículas de ferrugem causam dispersão acústica que reduz o sinal em 20 dB.
- Passo 3: Verifique a presença de gás ou forte aeração no líquido. Bolhas de gás dispersam completamente os sinais ultrassônicos. Reposicione o ponto de medição mais a jusante.
- Passo 4: Mude do método V para o método Z em tubos com incrustações internas ou revestimento acima de 3 mm. O método Z reduz cruzamentos do caminho acústico e mantém a força do sinal em interiores de tubo degradados.
- Passo 5: Verifique a leitura da velocidade do som. Água a 20°C lê 1484 m/s. Óleo cru leve lê entre 1300 e 1400 m/s. Desvio maior que 5% do valor de referência indica que os transdutores estão acoplados a um bolsão de gás ou camada de incrustação em vez do fluido em massa.
- Passo 6: Verifique o número de Reynolds. A especificação de precisão do GE PT878 de ±1% da leitura requer Re acima de 10.000. Calcule Re = (ρ × v × D) / µ. Abaixo de Re = 4.000, a precisão degrada para ±2 a 5%. Instale o medidor mais a jusante ou selecione um medidor de inserção para aplicações de baixa velocidade.
Conclusão e Recomendações de Ação
Medidores ultrassônicos de fixação fornecem medição confiável e não invasiva quando instalados corretamente. A maioria das falhas na comissionamento está relacionada à entrada incorreta dos dados do tubo e preparação inadequada da superfície. Sempre meça a espessura da parede com um medidor ultrassônico em vez de confiar nos valores nominais. Use o método Z para tubos grandes, interiores com incrustações e fluidos com alto teor de sólidos. Verifique a qualidade do sinal acima de 75% no GE PT878 e fator de correlação acima de 0,98 no Yokogawa ADMAG antes de enviar os dados para o DCS. Essas verificações levam 30 minutos e evitam meses de erros inexplicáveis no fluxo.
Autor: Liu Yang é engenheiro de automação industrial com mais de 10 anos de experiência em PLC, DCS e sistemas de controle.


