

Proteção de Máquinas Bently Nevada 3500: Integração com Modbus RTU e Solução de Problemas de Desarme por Vibração
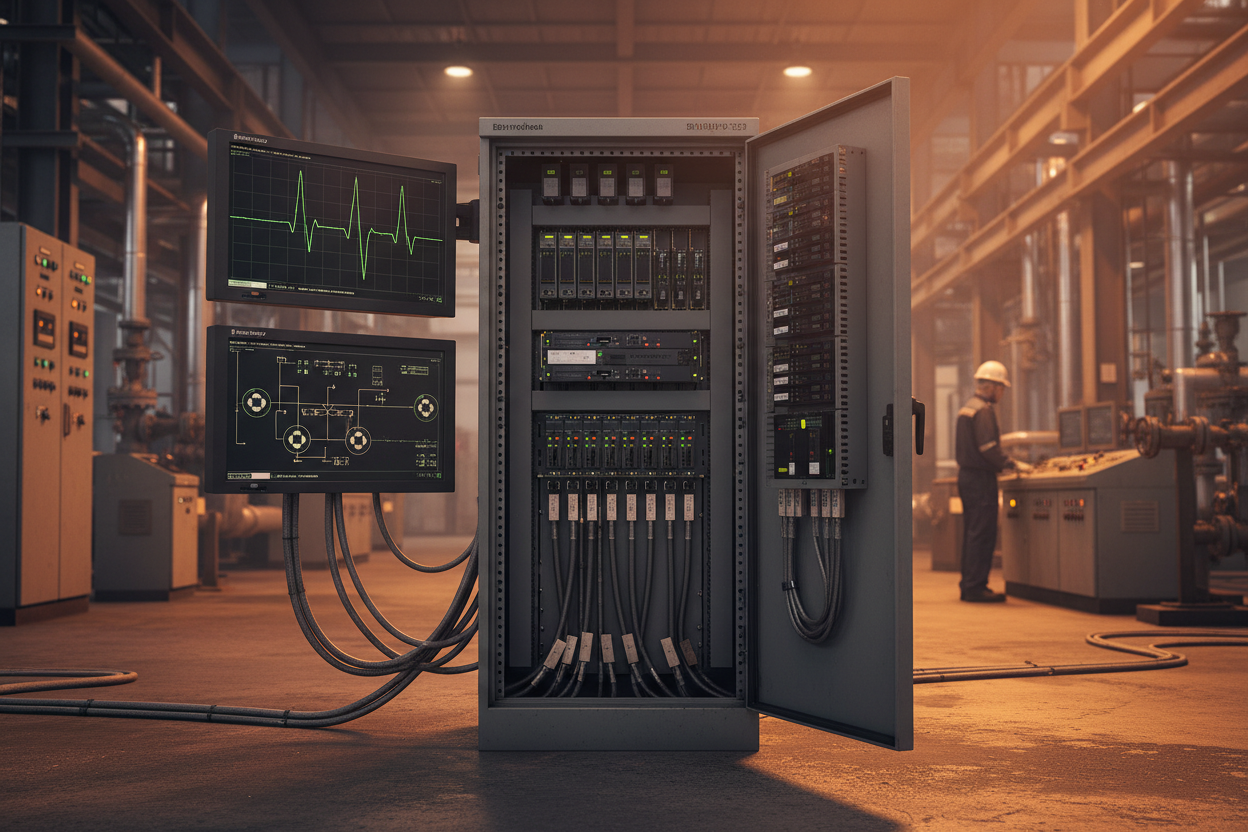
Anatomia do Rack de Proteção Bently Nevada 3500
O Bently Nevada 3500 é um sistema de proteção de máquinas API 670 projetado para monitorar continuamente turbinas, compressores e bombas. O rack combina uma fonte de alimentação, módulos de monitoramento e módulos de relé. A fonte de alimentação 3500/15 oferece alimentações redundantes, mantendo a proteção ativa durante uma falha de alimentação.
Entender a cadeia de sinais é essencial. Uma sonda de proximidade 3300 XL detecta a posição do eixo. Seu cabo de extensão completa o circuito sintonizado. O Monitor Proximitor 3500/40M condiciona o sinal bruto de folga e calcula a vibração total, 1X e de passagem de banda. Quando um valor excede o setpoint de Perigo, o monitor aciona um relé que abre ou fecha um circuito de disparo. O gateway 3500/90 publica os valores dos canais para mestres Modbus.
Principais módulos do rack 3500:
- 3500/22M: Monitor de vibração de quatro canais, entrada de proximidade ou velocidade
- 3500/32: Módulo de relé de dois canais que transporta saídas lógicas
- 3500/92: Gateway serial Modbus para um DCS, PLC ou historiador
Todo o sistema depende da instalação correta da sonda. Uma folga mal ajustada corrompe todas as leituras subsequentes — trate a configuração mecânica como a primeira tarefa de diagnóstico.
P: Como obter corretamente o sinal de proximidade 3300 XL?
O sistema de proximidade 3300 XL de 8 mm fornece 200 milivolts por mil de folga (8 mV/µm no sistema métrico). A operação correta exige um sensor calibrado e o comprimento adequado da extensão. Nunca misture famílias de sondas incompatíveis em um mesmo canal.
- Ajuste a tensão de folga para um valor intermediário da faixa linear — os técnicos normalmente definem como alvo −9 a −11 VCC para centralizar a sonda em sua faixa linear.
- Confirme se a faixa linear total do sistema cobre o deslocamento esperado do eixo.
- Verifique se o cabo do sensor tem o comprimento especificado. O sistema XL é sintonizado; o comprimento incorreto do cabo o desafina.
- Observe a forma de onda em tempo real durante uma rotação lenta. Procure picos causados pela passagem de rasgos de chaveta ou detritos magnéticos.
Procedimento de ajuste da folga:
- Recolha a sonda até que a tensão indique aproximadamente −9 VCC.
- Avance lentamente até atingir a folga operacional desejada.
- Trave o suporte e verifique novamente a tensão de folga após aplicar o torque.
P: Como mapear o gateway 3500/92 para o Modbus RTU?
O gateway 3500/92 converte os dados internos do rack em um escravo Modbus RTU por RS-485 ou RS-232. Configure os mesmos parâmetros seriais no mestre e no gateway — taxa de transmissão, paridade e bits de parada idênticos. Atribua um endereço de escravo exclusivo (1–247).
- Planeje o mapa de registradores antes da instalação elétrica. Os valores dos canais ocupam registradores de retenção definidos; as palavras de status e alarme ficam em blocos próximos.
- Consulte os dados em uma taxa de varredura realista. A consulta agressiva em um enlace lento causa tempos limite; a consulta muito lenta oculta tendências rápidas de vibração. Um intervalo de 1–5 segundos normalmente atende às necessidades de proteção.
- Mantenha o barramento RS-485 terminado nas duas extremidades físicas. Terminações flutuantes criam quadros corrompidos que parecem falhas de dados.
Etapas de comissionamento:
- Leia os registradores de identificação do gateway para confirmar o endereço e a versão do firmware.
- Consulte um canal conhecido e compare o valor com o display frontal do rack.
- Force um valor de teste e observe a alteração do registrador para validar o mapa.
- Conecte o rack ao OPC ou ao System 1 para gerar tendências no historiador.
P: Como diagnosticar um disparo falso?
Um disparo falso desliga máquinas saudáveis e reduz a confiança dos operadores. Aborde o problema metodicamente — comece pelo sinal físico, depois pela configuração e, por fim, pela comunicação.
- Baixe os dados de eventos e tendências. Anote o momento exato da transição para Perigo.
- Inspecione a forma de onda bruta da folga e da vibração nesse momento. Um único pico de tensão sugere defeito na sonda ou no cabo; uma mudança abrupta genuína sugere movimento mecânico real.
- Correlacione o disparo com condições do processo, como mudanças de velocidade, variações de carga ou alterações de temperatura.
- Revise os setpoints na configuração. Um setpoint de Alerta próximo da operação normal favorece disparos indevidos.
- Verifique se há fios soltos ou contatos vibrando na fiação dos relés.
- Confirme que as leituras do Modbus nunca alimentam a lógica de disparo. As decisões de proteção devem permanecer dentro do rack, não na rede.
Hábitos preventivos para a confiabilidade da proteção
- Verifique a folga da sonda e o encaminhamento dos cabos durante toda parada programada.
- Faça backup do arquivo de configuração do Frame e do mapa de registradores após cada alteração.
- Monitore as tendências de vibração 1X e total para detectar desequilíbrios antecipadamente.
- Teste os relés de disparo conforme um cronograma planejado e documentado de testes de comprovação.
Conclusão e recomendações de ação
A proteção Bently Nevada 3500 só funciona quando toda a cadeia de sinais é confiável. Primeiro, ajuste a sonda 3300 XL para uma tensão de folga correta na região central da faixa linear. Configure o gateway 3500/92 com parâmetros seriais correspondentes e um mapa de registradores organizado. Consulte o Modbus RTU em um intervalo compatível com a velocidade do enlace. Mantenha a lógica de proteção dentro do rack — nunca na rede.
Quando surgir um disparo falso, leia a forma de onda antes de alterar um setpoint. Faça backup das configurações, monitore as principais componentes de vibração e teste regularmente os relés. Faça isso e suas turbinas e compressores permanecerão protegidos sem desligamentos desnecessários.
Autor: Chen Guodong é engenheiro de automação industrial com mais de 10 anos de experiência em PLC, DCS e sistemas de controle.


