

Od pulpitów produkcyjnych do działania: domknięcie pętli doskonalenia w produkcji żywności
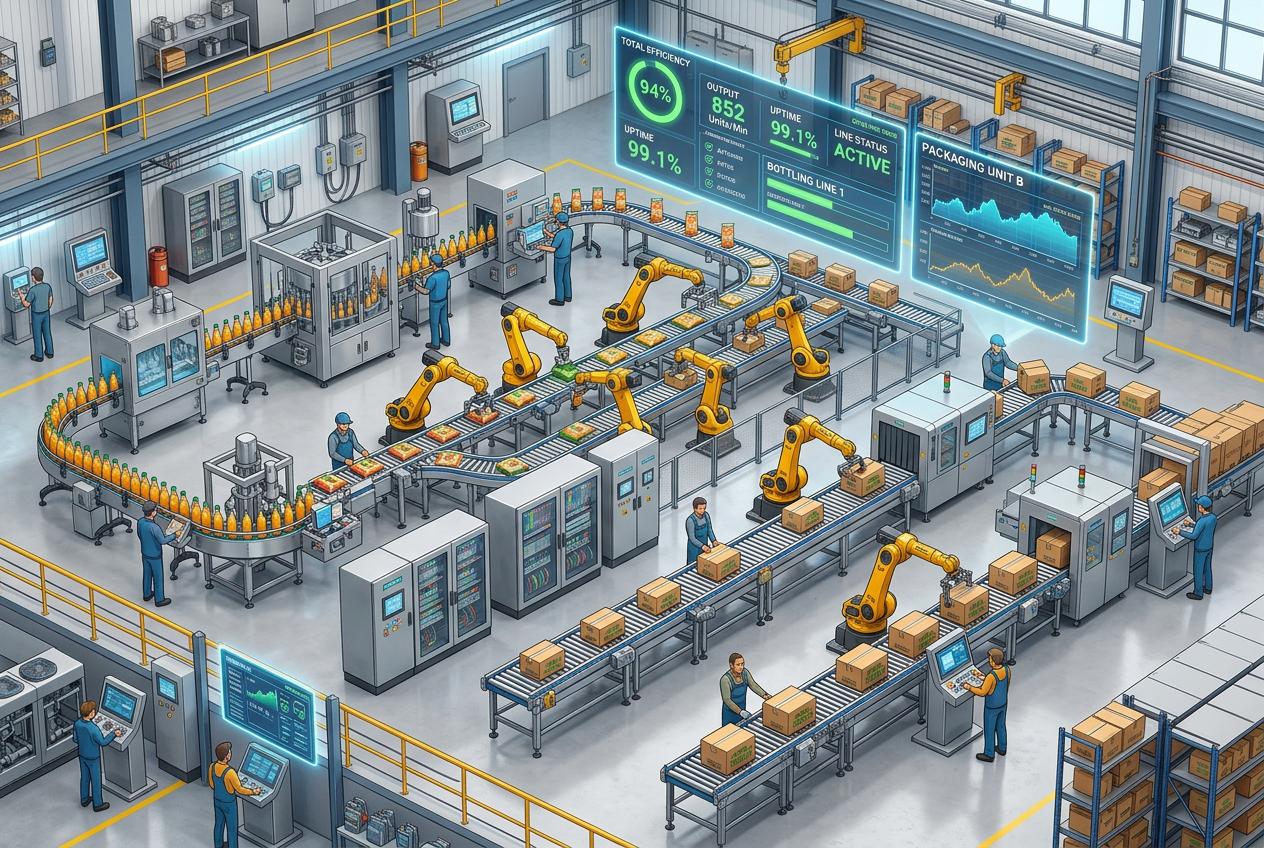
Od pulpitów produkcyjnych do działania: domknięcie pętli doskonalenia w produkcji żywności
Jak połączone informacje o produkcji i uporządkowane działania następcze pomagają zakładom produkcji żywności przekuć wgląd w działalność operacyjną w mierzalne rezultaty.
Dlaczego wgląd w czasie rzeczywistym to dopiero początek w zakładach produkcji żywności?
Nowoczesne zakłady produkcji żywności generują ciągły strumień danych operacyjnych. Sterowniki PLC, czujniki obiektowe, serwonapędy, interfejsy operatorskie, takie jak panel operatorski Siemens KTP700 Basic HMI, oraz platformy SCADA nieustannie dostarczają dane o stanie urządzeń, przepustowości i krótkich przestojach.
Te narzędzia monitorujące pomagają kierownikom zmian szybko wykrywać odchylenia w produkcji. Interaktywny pulpit może wskazywać, że główna linia pakowania do saszetek traci wydajność albo że cykl mieszania partii jest opóźniony względem harmonogramu.
Samo wyświetlenie czerwonego wskaźnika alarmowego na monitorze nie usuwa jednak przyczyny źródłowej. Bez formalnego mechanizmu przypisywania odpowiedzialności alerty są potwierdzane i zapominane, a nierozwiązane spadki wydajności nieuchronnie przenoszą się na kolejne zmiany.
Gdzie między zmianami giną kluczowe dane operacyjne?
Zakłady przetwórstwa spożywczego często korzystają z odseparowanych systemów oprogramowania przeznaczonych do planowania produkcji, zarządzania utrzymaniem ruchu, zapewniania jakości i zgodności z wymogami sanitarnymi.
Gdy dochodzi do zakłócenia, wskazówki operacyjne rozpraszają się w odizolowanych silosach:
- Terminal operatora linii, taki jak panel operatorski Allen-Bradley PanelView Plus 700 HMI, rejestruje powtarzające się alarmy zacięć mechanicznych.
- Skomputeryzowany system zarządzania utrzymaniem ruchu (CMMS) przechowuje historię zleceń prac i harmonogramy smarowania.
- System zarządzania jakością rejestruje odchylenia temperatury lub odrzucenia z powodu nieprawidłowej masy, podczas gdy odręczne dzienniki operatorów odnotowują zaobserwowane drgania maszyn.
Gdy te platformy nie mogą się komunikować, technicy tracą cenny czas na szukanie danych zamiast diagnozować problemy z fizycznym sprzętem, co wydłuża średni czas naprawy (MTTR).
Jak zakłady mogą przekładać sygnały z maszyn na uporządkowane działania korygujące?
Inteligentna warstwa operacyjna łączy sprzęt automatyki z procesami pracy personelu bez konieczności wymiany istniejących architektur PLC, SCADA lub MES. Rejestrując zdarzenia bezpośrednio z głównych sterowników linii, takich jak sterownik Allen Bradley 1756-L1 ControlLogix, zespoły mogą automatycznie uporządkować proces rozwiązywania problemów:
- Rejestrowanie z kontekstem: Rejestruj usterki urządzeń wraz z dokładnymi informacjami o zmianie, recepturze i operatorze.
- Automatyczne przydzielanie zadań: Kieruj prace związane z konserwacją korygującą lub kalibracją bezpośrednio do wyznaczonych techników.
- Jasne ramy czasowe: Określ terminy rozwiązania problemów i automatyczne reguły eskalacji dla zadań wymagających szybkiej realizacji.
- Audytowanie działań: Prowadź scentralizowane dzienniki obserwacji diagnostycznych, wymian części i ustaleń dotyczących przyczyn źródłowych.
- Śledzenie wpływu: Sprawdź za pomocą telemetrii w czasie rzeczywistym, czy wykonane zadania trwale wyeliminowały powracające usterki.
Jak rozwiązać problem krótkich przestojów linii pakującej przy użyciu danych z zamkniętej pętli sprzężenia zwrotnego?
Rozważ ciągłą maszynę do pakowania kartonów napędzaną przez dedykowany sprzęt do sterowania ruchem, taki jak serwonapęd Schneider PacDrive MC-4, w której występują sporadyczne 30-sekundowe przestoje. Standardowe raporty OEE mogą ukrywać te krótkie przestoje w ogólnych wskaźnikach dostępności.
Oto jak podejście inżynieryjne z zamkniętą pętlą sprzężenia zwrotnego pomaga znaleźć przyczynę źródłową:
- Przeanalizuj wzorce częstotliwości: Porównaj znaczniki czasu błędów PLC ze skokami momentu obrotowego napędu i dziennikami zmian operatorów, aby ustalić, czy przestoje pokrywają się z konkretnymi łączeniami rolek opakowaniowych lub niewłaściwym ustawieniem klapek kartonów.
- Przypisz ukierunkowane inspekcje: Zleć inspekcję obejmującą sprawdzenie napięcia pasa podającego, zużycia przyssawki i synchronizacji napędu.
- Walidacja danych telemetrycznych po konserwacji: Po wprowadzeniu zmian monitoruj linię przez kolejne zmiany. Jeśli krótkie przestoje zostaną wyeliminowane, wprowadź zaktualizowany interwał konserwacji zapobiegawczej do standardowych procedur operacyjnych (SOP).
Jak cyfrowe procesy mogą usprawnić mycie i weryfikację jakości?
Produkcja żywności i napojów wymaga bezkompromisowego przestrzegania standardów sanitarnych i kontroli alergenów. Cyfrowe procesy ściśle koordynują etapy mycia instalacji na miejscu (CIP) i zmiany asortymentu z harmonogramami produkcji:
Podczas zmiany alergenu intuicyjne interfejsy operatorskie, takie jak ekran dotykowy Schneider HMIGXU5512, mogą wymagać wykonania wielopunktowych list kontrolnych przed zezwoleniem sterownikowi PLC linii na wznowienie cyklu. Jeśli wyniki wymazów lub testów bioluminescencji ATP są opóźnione, blokady uniemożliwiają zwolnienie produktu do czasu uzyskania zatwierdzenia od personelu ds. jakości.
Jak zakłady produkcji żywności oceniają, czy działania korygujące rzeczywiście przynoszą rezultaty?
Rzeczywista poprawa wymaga śledzenia potwierdzonych kluczowych wskaźników efektywności przed interwencją inżynierską i po niej:
- Częstotliwość krótkich przestojów: Rejestruj łączną liczbę i skumulowany czas trwania przestojów krótszych niż minuta na każdej zmianie.
- Rzetelne obliczanie OEE: Upewnij się, że wskaźniki dostępności, wydajności i jakości odzwierciedlają rzeczywiste odczyty zautomatyzowanych liczników, a nie ręczne szacunki sporządzane na koniec zmiany.
- Trwałość wyników na różnych zmianach: Sprawdź, czy poprawa wydajności utrzymuje się na zmianach nocnych, przy alternatywnych recepturach i sezonowych zmianach temperatury otoczenia.
Wnioski dla inżynierów: jak zakłady produkcji żywności mogą domknąć pętlę?
Wizualizacja danych w czasie rzeczywistym przynosi zwrot z inwestycji tylko wtedy, gdy jest bezpośrednio powiązana z działaniami pracowników i potwierdzoną kontrolą ich realizacji. Producenci żywności powinni zacząć od niewielkiego projektu: wybrać jedną linię pakującą, która stanowi wąskie gardło, lub problematyczną stację napełniania, połączyć alarmy jej sterownika PLC z jasno przypisanymi zadaniami i zmierzyć skrócenie przestojów.


