

Қоймадағы автоматтандыруды үйлестіру: роботтарды, конвейерлерді және басқару жүйелерін біріктіру
Қойма автоматикасын оркестрациялау: роботтарды, конвейерлерді және басқару жүйелерін байланыстыру
Жекелеген машиналарды оңтайландырғаннан гөрі, материалдарды өңдеудің бүкіл процесін үйлестіру неге маңызды?
Неліктен қойма автоматикасына машинаның жылдамдығы емес, жүйе деңгейіндегі үйлестіру қажет?
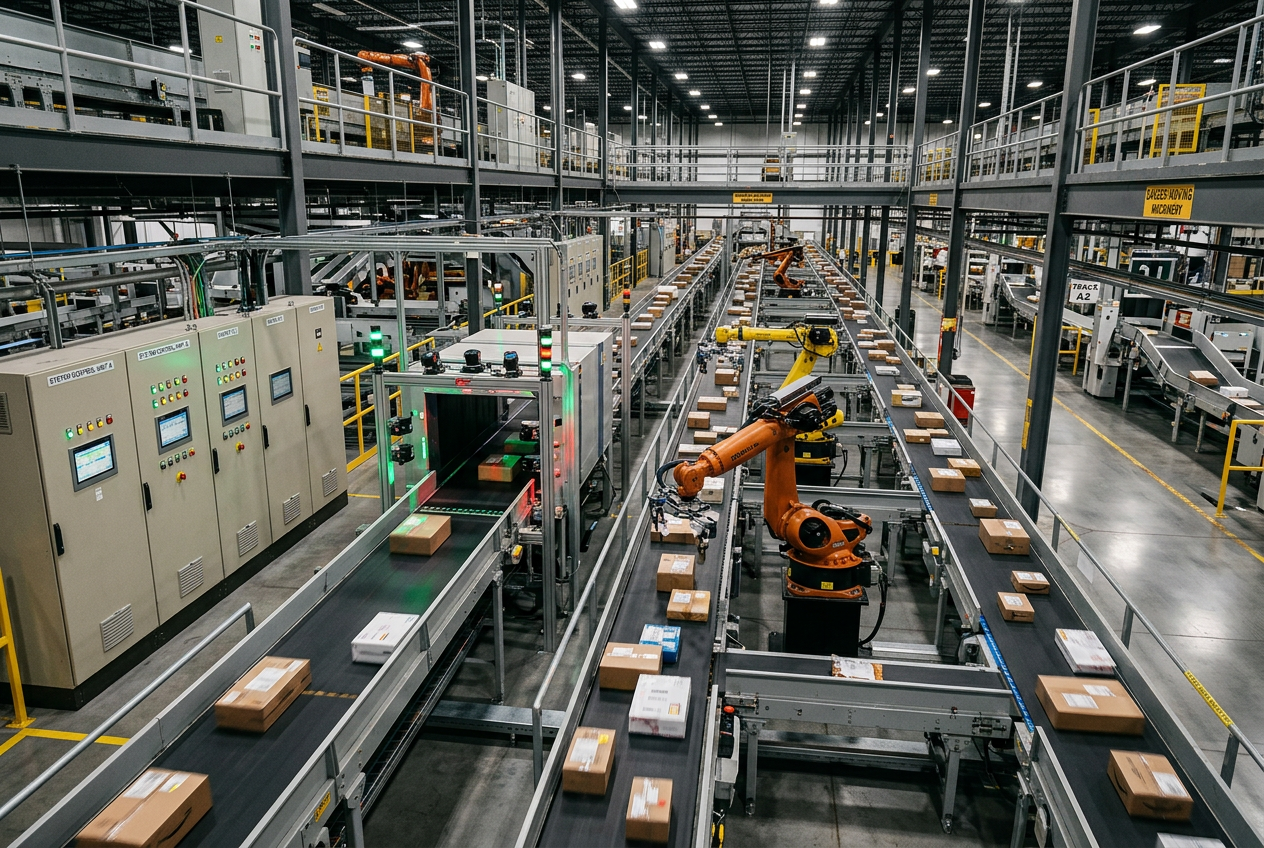
Қазіргі тарату және тапсырыстарды орындау орталықтары әртүрлі автоматтандырылған қосалқы жүйелерге сүйенеді: сәлемдемелерді роботтандырылған беру ұяшықтары, модульдік таспалы конвейерлер, автоматтандырылған сақтау және алу жүйелері (AS/RS), сканерлеу туннельдері және қолмен орау жұмыс орындары. Әр қосалқы жүйе өзінің паспорттық ең жоғары жылдамдығына жете алғанымен, нысанның жалпы өткізу қабілетін материал ағынының тұтас ұйымдастырылуы айқындайды.
Мысалы, сәлемдемелерді жоғары жылдамдықпен беретін роботтандырылған ұяшық одан кейінгі штрихкод сканерлеу туннелінен озып кетсе, жинақтау буферлері толып, желінің бірінен соң бірі тоқтауына әкеледі. Робот барынша тиімді жұмыс істеуі мүмкін, бірақ тұтас жүйенің өнімділігі төмен болады. Қойма автоматикасын оркестрациялау жоғары ағыннан берілетін өнім қарқынын төменгі ағынның өңдеу мүмкіндіктерімен үйлестіріп, жүйе көлеміндегі тар орындарды жояды.
Автоматтандыру мен оркестрацияның айырмашылығы неде?
Дәстүрлі машина автоматикасы арнайы жабдықта детерминдік, кідірісі аз басқару логикасын орындайды. Конвейер жетегі Allen-Bradley CompactLogix контроллерлерімен басқарылады, робот қолы алдын ала белгіленген кинематикалық траекториялар бойынша жұмыс істейді, ал жоғары өнімді оптикалық сканерлер штрихкод ақпаратын оқиды.
Оркестрация жоғары деңгейдегі қадағалау сатысында жұмыс істейді. Ол әртүрлі автоматтандырылған желілер бойынша тапсырмаларды бағыттауды, буферлерді икемді бөлуді, жабдықтың қолжетімділігін және тапсырыстардың нақты уақыттағы басымдықтарын үздіксіз үйлестіреді. Мысалы, оркестрация қабаты сұрыптау желісінің алдында кезектің ұлғайғанын анықтаса, жоғары ағыннан берілетін өнім қарқынын икемді реттейді немесе жарамды сәлемдемелерді балама конвейер тармағына бағыттайды. Осылайша, жекелеген жабдықтың өнімділігі бүкіл нысанның мақсаттарымен ұштасады.
Неліктен жекелеген машиналарды оңтайландыру жаңа тар орындарды тудырады?
Оңтайландыруды жекелеген станциялармен шектеу мәселені шешудің орнына, тар орындарды басқа жерге ығыстырады. Индукциялық роботтың жұмысын жеделдету тасымалдау таспаларын шамадан тыс жүктеп, кейінгі бақылау таразыларының жүктемесін арттыруы немесе сұрыптау науаларының өткізу мүмкіндігінен асып кетуі мүмкін. Әрбір автоматтандырылған қондырғы нақты физикалық шектеулер мен процесс тәуелділіктері аясында жұмыс істейді.
Автоматтандыру инженерлері кезектердің ұзындығын, цикл уақытының ауытқуларын, буфердің толу шектерін және жабдықтың қолжетімділігін қоса алғанда, материал ағынының толық динамикасын бағалауы керек. Жүйенің нақты өнімділігін жекелеген машиналардың цикл санымен емес, басынан аяғына дейінгі өткізу қабілеті мен тапсырысты орындау кідірісі арқылы өлшеу қажет.
Детерминистік PLC логикасын бейімделгіш үйлестірумен қалай біріктіруге болады?
Жабдықты толық ауыстыруды көздейтін жаңғырту жұмыстарының күрделі қаржы шығындары мен өндірістің тоқтап қалу тәуекелдері жол бергісіз. Ең тиімді архитектура қауіпсіздік үшін маңызды блоктауларға, жоғары жылдамдықтағы сенсорларды сұрастыруға және машина деңгейіндегі реттеуге арналған берік, детерминистік PLC жабдығын сақтап, оның үстіне бағдарламалық құрал басқаратын үйлестіру деңгейін қосады.
Жоғары өнімді Allen-Bradley ControlLogix 1756-L71 процессорлары сияқты бақылаушы платформалар ұяшықтар арасындағы байланысты үйлестіреді, ал PROFIBUS DP қашықтағы енгізу/шығару сканері модулі сияқты таратылған өрістік шина модульдері конвейер телеметриясының синхрондалуын қамтамасыз етеді. Жергілікті желілерде Siemens ықшам PLC модулі сияқты ықшам контроллерлер қолданылғанда, стандартталған өнеркәсіптік Ethernet шлюздері нақты уақыттағы өндірістік технологияларды (OT) үйлестіру жүйесімен байланыстырады. Осылайша бейімделгіш логика бекітілген машина қауіпсіздігі шектерінен шықпайды.
Инженерлер үйлестіру стратегиясын қалай жобалап, іске асыруы керек?
- Материал ағыны мен блоктауларды картаға түсіріңіз: Әрбір физикалық тапсыру нүктесін, буфер сыйымдылығын, конвейердің бұру механизмін және жабдықтың жұмыс істеу тәуелділіктерін құжаттаңыз.
- Өзгермелі шектеулерді дәл анықтаңыз: Қарбалас кезеңдегі бастапқы тар орындарды анықтау үшін цикл уақыты туралы телеметрияны, кезек ұзындығын және кептеліс журналдарын жинаңыз.
- Өнеркәсіптік интерфейстерді стандарттаңыз: PLC контроллерлері, робот контроллерлері, сканерлер және қойманы басқару бағдарламалық жасақтамасы арасындағы байланыс хаттамаларын (EtherNet/IP, OPC UA және MQTT сияқты) стандарттаңыз.
- Үйлестіруді кезең-кезеңімен енгізіңіз: Үйлестіру логикасын бір аймаққа (мысалы, қабылдау нүктесінен негізгі сұрыптағышқа дейін) енгізіп, өткізу жылдамдығын шектеу мен бағыттауды реттеудің буфер деңгейлерін өткізу қабілетін төмендетпей тұрақтандыратынын тексеріңіз.
- Жүйенің негізгі өнімділік көрсеткіштерін үздіксіз бақылаңыз: Басынан аяғына дейінгі өткізу қабілетін, тұрып қалу уақытын, станциялардың бос тұру пайызын, ерекше жағдайлардың жиілігін және тапсырыстарды орындау уақытын қадағалаңыз.
Алдағы жабдық пен жоспардағы өзгерістерді қалай жоспарлауға болады?
Нысандар кеңейгенде, автономды мобильді роботтар (AMR) енгізілгенде немесе конвейер бөліктері ауыстырылғанда, материалдарды тасымалдауға қойылатын талаптар да өзгереді. Тиімді үйлестіру қабаты модульдік, бір-бірінен тәуелсіз бағдарламалық абстракциялар мен стандартталған интерфейс схемалары арқылы өзгерістерге бейімделеді.
Жабдықты ауыстыруды немесе қосуды төмен деңгейдегі PLC қауіпсіздік кодын не диспетчерлеудің жалпы ережелерін қайта жазбай-ақ интеграциялауға болады. Бұған қоса, инженерлер ақау кезінде қауіпсіз жергілікті резервтік режимдерді енгізуі керек: егер жоғары деңгейдегі үйлестіру қабаты байланыстан ажыраса, жергілікті PLC контроллерлері дербес детерминистік қауіпсіздік рәсімдеріне үздіксіз ауысуы қажет.
Қысқаша түйін: автоматтандыру инженерлері нені ескеруі керек?
Қойма тиімділігін барынша арттыру, негізінен, жеке машиналардың жарысы емес, бүкіл жүйе бойынша үйлестіру міндеті. Детерминистік басқаруды қамтамасыз ететін сенімді PLC контроллерлерін сақтап, материал ағынын бейімделіп үйлестіруді енгізу арқылы тарату нысандары өткізу қабілетін арттырып, тар орындардың пайда болуын болдырмай, автоматтандыруға салынған инвестициялардың қайтарымын барынша ұлғайта алады.


