

Цифрлық жүктеме ұяшықтары: ыдысты өлшеу деректерін тікелей PLC-ге жеткізу
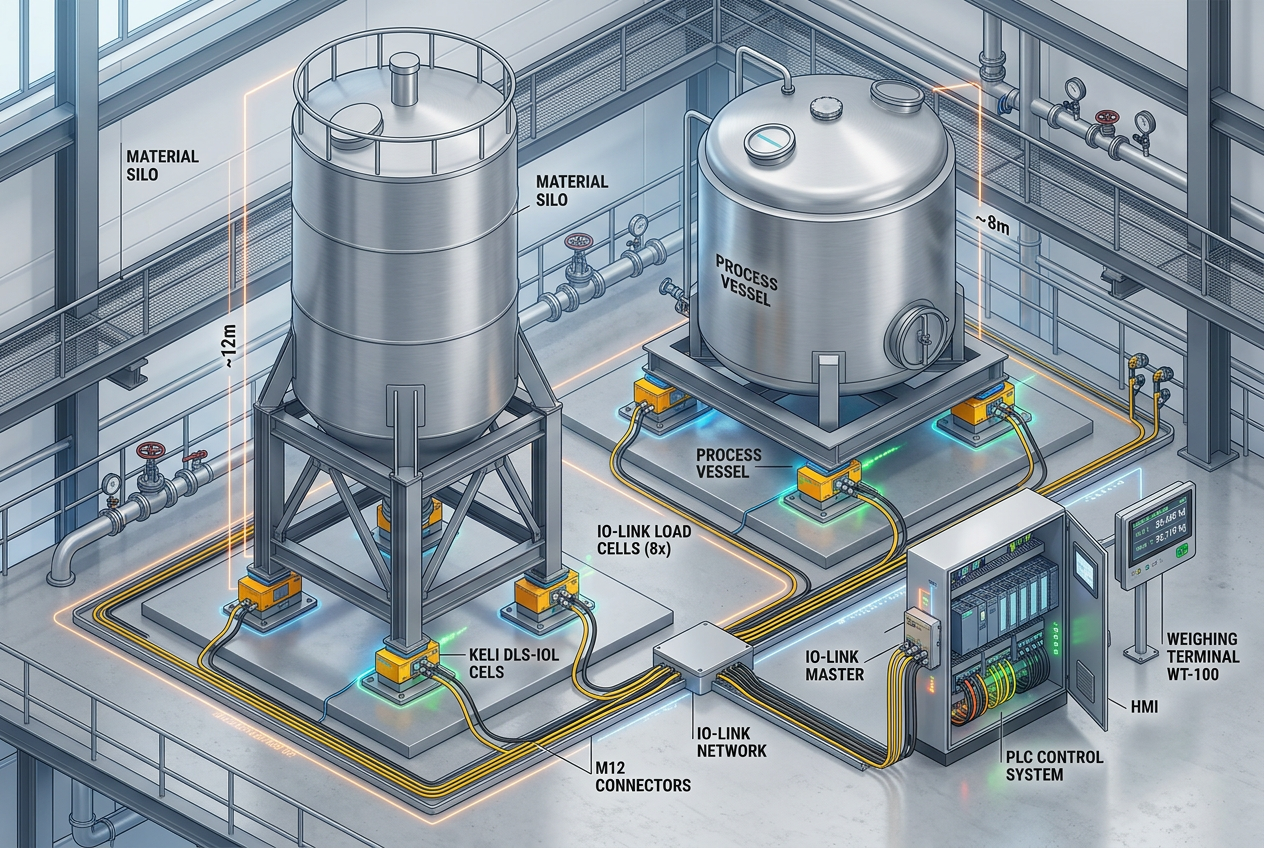
Цифрлық өлшеу технологиясы резервуарлар, силостар мен бункерлерді орнатуды қалай жеңілдетіп, операторларға жүктеме туралы толығырақ ақпарат береді.
Өнеркәсіптік ыдыстарда әр тірекке түсетін жүктемені жеке бақылау не үшін қажет?
Өнеркәсіптік сақтау резервуарларында, силостарда және сусымалы материалдарға арналған бункерлерде қордағы материал мөлшерін бақылау, сондай-ақ партиялау, мөлшерлеу және рецептураны басқаруды дәл жүргізу үшін жүктеме ұяшықтары кеңінен қолданылады. Дәстүрлі қондырғыларда ыдыстың астына бірнеше жүктеме ұяшығы орнатылып, төмен кернеулі милливольт сигналдары жинақтау қорабы мен сыртқы аналогтық күшейткіш арқылы өткізіліп, содан кейін PLC-ге аналогтық кіріс модулі арқылы беріледі.
Бұл аналогтық құрылым кең тарағанымен, пайдалану кезінде бір мәселе туғызады: операторлар тек ыдыстың қосынды жалпы салмағын көреді. Материал біркелкі емес көпірленсе немесе құрылымның жылжуы бір тірек аяққа жүктеменің 80%-ын түсірсе, механикалық ақау не аударылып кету қаупі туындап жатса да, қосынды сигнал қалыпты болып көрінеді. Цифрлық жүктеме ұяшықтары әр тірек нүктесінен үздіксіз салмақ деректерін беріп, бұл мәселелерді жояды.
IO-Link ыдыстарды өлшеудің дәстүрлі құрылымын қалай өзгертеді?
Цифрлық таразылау құралдарының соңғы жетістіктерінің бірі — octogon компаниясының LBOA сериялы ығысу арқалықты жүктеме ұяшықтары. Оларда сигнал күшейткіші мен цифрлық қабылдағыш-таратқыш берік, герметикалық жабылған IP67 қорғаныс дәрежелі тот баспайтын болат корпусқа тікелей кіріктірілген. IO-Link немесе 4–20 mA арқылы тікелей байланысатын бұл датчиктер стандартты өнеркәсіптік желі мастерінің порттарына қосылады.
Бұл құрылымдық өзгеріс дәстүрлі жинақтау қораптарын, потенциометрмен теңшеуді және шуға сезімтал милливольттік далалық сымдарды қажет етпейді. Оның орнына орталық PLC цифрлық байланыс арқылы әр тіректің жоғары ажыратымдылықтағы өлшемдерін де, есептелген ыдыстың жалпы салмағын да қабылдап, болжамды техникалық қызмет көрсету мен құрылымның күйін бақылауға арналған мол диагностикалық дерек алады.
Жеке тіректерге түсетін жүктеме инженерлерге қандай диагностикалық мәліметтер береді?
Ыдыстың әр тірегін жеке бақылау жалпы салмақтың өзі көрсете алмайтын маңызды үдеріс деректерін алуға мүмкіндік береді:
- Материалдың кесектенуі мен көпірленуін анықтау: Ұнтақтар немесе ылғал тартқыш сусымалы қатты материалдар сақталатын силостарда материалдың бір жерден қуыс жасап ағуы немесе бір жаққа жиналып тұрып қалуы ауырлық центрінің есептерін бұрмалап, резервуар қабырғалары мен тірек аяқтарына шамадан тыс бүйірлік жүктеме түсіреді.
- Механикалық кептеліс пен құбыр кернеуін анықтау: Қосылған технологиялық құбырлардың жылулық ұлғаюы немесе қатты құбыр желілерінің қосылыстары көбіне жасанды күштер тудырады. Әр тіректің көрсеткіштерін бақылау сыртқы құбыр ыдыс бұрышын итеріп не көтеріп тұрғанын бірден көрсетеді.
- Жергілікті шектерді баптау: Ақылды жүктеме ұяшықтарында бағдарламаланатын орнатылған мәндері, гистерезисі және үйрету функциялары бар кіріктірілген ауыстырып-қосқыш арналары жиі болады. Олар артық толып кетуден және сұйықтық деңгейі төмен кезде құрғақ жұмыс істеуден қорғау үшін аппараттық блоктауды бірден іске қосуға мүмкіндік береді.
Цифрлық жүктеме ұяшықтарын PLC басқару жүйесіне қалай біріктіруге болады?
Цифрлық өлшеуді зауытты автоматтандыру жүйесіне біріктіру басқару инженері әзірлейтін жүйелі жұмыс үдерісіне сүйенеді:
1. Өлшеу жабдығына қойылатын талаптарды анықтаңыз: Жалпы брутто сыйымдылығын, ыдыс тіректерінің санын, ыдыстың бос салмағын, материалдың динамикалық соққы коэффициенттерін және қажетті өлшеу дәлдігін растаңыз.
2. Басқару интерфейсін таңдаңыз: Цифрлық IO-Link мастерлері далалық шина желілеріне үздіксіз бірігуге мүмкіндік береді. Бұрынғы архитектуралар немесе қолданыстағы жүйелерді жаңарту жобалары үшін Allen-Bradley 1769-2WS екі арналы таразы модулі немесе Schneider TSXISPY101 таразы модулі сияқты арнайы таразы процессорлары кіріктірілген жоғары жылдамдықты сүзгілеуді қамтамасыз етеді. Стандартты аналогтік контурлардан сигналдарды Siemens 6ES7134-4GD00-0AB0 немесе Siemens 6ES7331-7KB02-0AB0 аналогтік кіріс модулі сияқты дәлдігі жоғары енгізу-шығару модульдері арқылы да оқуға болады.
3. PLC деректер тегтері мен өлшем бірліктерін баптаңыз: Нақты уақыттағы салмақты, әр тіректегі жүктеме пайызын, калибрлеу тұрақтыларын, тара командаларын және сенсор күйінің көрсеткіштерін контроллер жадындағы тегтерге тікелей сәйкестендіріңіз.
4. Теңгерімсіздік пен қауіпсіздік блоктауларын орнатыңыз: Тірек аяқтарындағы елеулі жүктеме теңгерімсіздігін анықтайтын дабыл логикасын бағдарламалап, құрылымдық болатты шаршаудан қорғаңыз және механикалық кептелу ыдысты зақымдамай тұрып операторларға хабар беріңіз.
5. Толық калибрлеу мен өлшеу ауқымын тексеруді орындаңыз: Нөлдік нүктені калибрлеп, жұмыс ауқымында бақылау жүктерімен тексеріп, цифрлық сүзгі баптауларының дұрыстығын растау үшін динамикалық араластыру сынақтарын өткізіңіз.
Цифрлық жүктеме ұяшықтары үшін механикалық монтаж неліктен әлі де маңызды?
Цифрлық байланыс механикалық монтаждағы кемшіліктердің орнын толтыра алмайды. Жоғары дәлдіктегі өлшеу үшін қатты әрі тегіс негіз тақталары, осьтердің дәлме-дәл туралануы және жел жүктемелері мен құбыр дірілін бейтараптандыратын арнайы тартқыштар немесе тіреуіш өзектер қажет.
Жылулық ұлғаю мен сейсмикалық әсерлерді де көтеріліп кетуден қорғайтын және бүйірлік жүктемені тежейтін тиісті монтаж жинақтарын пайдалану арқылы ескеру қажет. Техникалық қызмет көрсету тарихын толық қадағалау үшін калибрлеу жазбалары мен сериялық нөмірлер әрбір ыдыс тірегіне жеке-жеке сәйкестендіріліп құжатталуы керек.
Қорытынды: кәсіпорындар өлшеу жүйелерін қалай жаңарта алады?
Цифрлық жүктеме ұяшықтары ыдыстарды өлшеу кезінде бақылау мүмкіндігін кеңейтіп, диагностика туралы толығырақ ақпарат береді, алайда жүйенің сенімді жұмысы ақылды сенсор байланысын механикалық монтаждың қатаң талаптарымен және PLC-ді дұрыс конфигурациялаумен ұштастыруға байланысты. Құрылымдық шектеулерді тексеріп, тиісті байланыс интерфейсін таңдап, инженерлік жобалау кезеңінің басында диагностикалық дабылдарды енгізіңіз.
Линь Вэй, технологиялық бақылау және басқару жөніндегі аға инженердің мақаласы.


