

Orchestrazione dell’automazione di magazzino: collegare robot, nastri trasportatori e sistemi di controllo
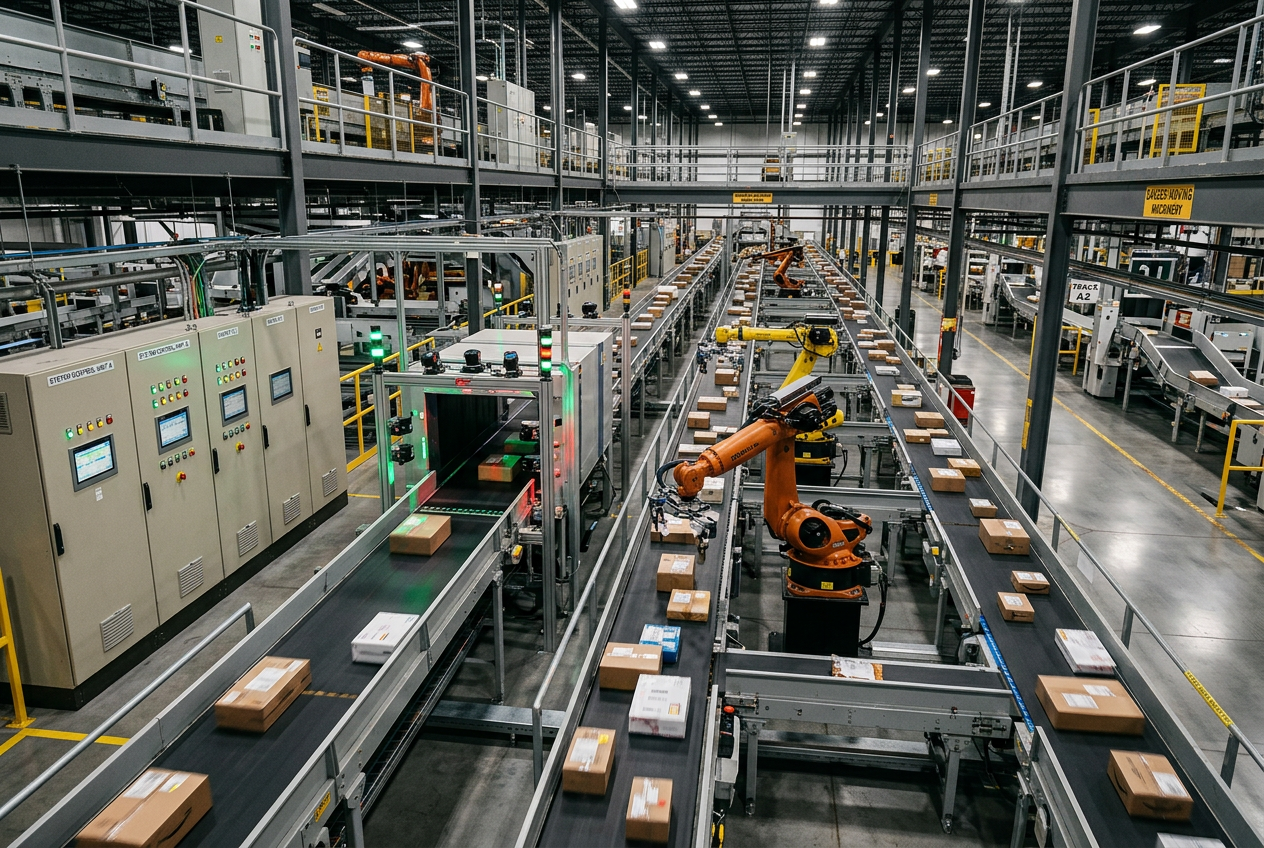
Orchestrazione dell’automazione di magazzino: collegare robot, trasportatori e sistemi di controllo
Perché coordinare l’intero processo di movimentazione dei materiali è più importante che ottimizzare le singole macchine.
Perché l’automazione di magazzino richiede un coordinamento a livello di sistema anziché la velocità delle singole macchine?
I moderni centri di distribuzione e di evasione degli ordini si affidano a diversi sottosistemi automatizzati: celle robotizzate per l’immissione, trasportatori a nastro modulare, sistemi automatizzati di stoccaggio e prelievo (AS/RS), tunnel di scansione e postazioni manuali di imballaggio. Anche se ciascun sottosistema può raggiungere la velocità nominale massima, la produttività complessiva dello stabilimento dipende dal flusso integrato dei materiali.
Per esempio, quando una cella robotizzata ad alta velocità per l’immissione dei pacchi supera il ritmo di un tunnel di scansione dei codici a barre a valle, i buffer di accumulo traboccano e causano arresti a catena della linea. Il robot può funzionare alla massima efficienza, eppure il sistema nel suo complesso rende meno del previsto. L’orchestrazione dell’automazione di magazzino risolve questa disconnessione armonizzando i ritmi di rilascio a monte con le capacità di elaborazione a valle, eliminando i colli di bottiglia a livello di sistema.
Qual è la differenza tra automazione e orchestrazione?
L’automazione tradizionale delle macchine esegue logiche di controllo deterministiche e a bassa latenza su apparecchiature dedicate. L’azionamento di un trasportatore è controllato da controllori Allen-Bradley CompactLogix, un braccio robotico esegue traiettorie cinematiche predefinite e scanner ottici ad alta capacità leggono le informazioni dei codici a barre.
L’orchestrazione opera a un livello di supervisione superiore. Bilancia continuamente l’instradamento delle attività, l’allocazione dinamica dei buffer, la disponibilità delle apparecchiature e le priorità degli ordini in tempo reale tra diverse linee automatizzate. Per esempio, se un livello di orchestrazione rileva una coda in aumento prima di un circuito di smistamento, modula dinamicamente i ritmi di rilascio a monte o reindirizza i pacchi idonei lungo una diramazione alternativa del trasportatore, collegando le prestazioni delle singole apparecchiature agli obiettivi complessivi dello stabilimento.
Perché ottimizzare le singole macchine crea nuovi colli di bottiglia?
Limitare l’ottimizzazione alle singole stazioni spesso sposta i colli di bottiglia anziché eliminarli. Accelerare un robot di induzione può saturare i nastri di trasferimento, sovraccaricare le selezionatrici ponderali a valle o mandare in sovraccarico le tramogge di smistamento. Ogni unità automatizzata opera entro specifici vincoli fisici e dipendenze di processo.
Gli ingegneri dell’automazione devono valutare le dinamiche complete del flusso dei materiali, comprese le lunghezze delle code, le variazioni dei tempi di ciclo, le soglie di saturazione dei buffer e la disponibilità delle apparecchiature. Le prestazioni effettive del sistema dovrebbero essere quantificate in base alla produttività end-to-end e alla latenza di completamento degli ordini, anziché ai tempi di ciclo delle singole macchine.
Come si combinano la logica deterministica dei PLC e l’orchestrazione adattiva?
Le ristrutturazioni complete con sostituzione integrale degli impianti comportano costi di capitale proibitivi e rischi di fermo operativo. L’architettura più pratica mantiene l’hardware PLC robusto e deterministico per gli interblocchi critici per la sicurezza, il polling ad alta velocità dei sensori e la sequenziazione a livello macchina, introducendo al contempo un livello di orchestrazione basato su software.
Piattaforme di supervisione come i processori Allen-Bradley ControlLogix 1756-L71 ad alte prestazioni coordinano la comunicazione tra celle, mentre i moduli bus di campo distribuiti, come uno scanner PROFIBUS DP per I/O remoti, garantiscono la sincronizzazione della telemetria dei trasportatori. Quando le linee localizzate utilizzano controller compatti come un modulo PLC compatto Siemens, gateway Ethernet industriali standardizzati collegano la tecnologia operativa (OT) in tempo reale al sistema di orchestrazione, assicurando che la logica adattiva resti entro i limiti di sicurezza delle macchine approvati.
Come dovrebbero progettare e implementare una strategia di orchestrazione gli ingegneri?
- Mappare il flusso dei materiali e gli interblocchi: Documentare ogni passaggio fisico, la capacità dei buffer, le deviazioni dei trasportatori e le dipendenze operative delle apparecchiature.
- Individua i vincoli dinamici: raccogli dati telemetrici sui tempi di ciclo, lunghezze delle code e registri degli inceppamenti per identificare i colli di bottiglia di base durante i picchi di carico.
- Standardizza le interfacce industriali: definisci protocolli di comunicazione standardizzati (come EtherNet/IP, OPC UA e MQTT) tra PLC, controller dei robot, scanner e software di gestione del magazzino.
- Implementa il coordinamento per fasi: introduci la logica di orchestrazione in una singola zona (ad esempio, dall’induzione al sorter principale), verificando che le modifiche alla regolazione del flusso e all’instradamento stabilizzino i livelli dei buffer senza ridurre la produttività.
- Monitora costantemente i KPI di sistema: tieni sotto controllo la produttività end-to-end, i tempi di permanenza, le percentuali di inattività delle stazioni, i tassi di eccezione e i tempi di evasione degli ordini.
Come pianificare i futuri cambiamenti di attrezzature e layout?
I requisiti di movimentazione dei materiali evolvono quando gli impianti crescono, introducono robot mobili autonomi (AMR) o sostituiscono sezioni di trasportatori. Un livello di orchestrazione efficace consente di gestire i cambiamenti tramite astrazioni software modulari e disaccoppiate e schemi di interfaccia standardizzati.
È possibile integrare sostituzioni o aggiunte hardware senza riscrivere il codice di sicurezza PLC di basso livello né le regole generali di smistamento. Inoltre, gli ingegneri devono implementare modalità locali di ripiego a prova di guasto: se il livello di orchestrazione supervisoria si disconnette, i controller PLC locali devono tornare senza interruzioni a routine di sicurezza autonome e deterministiche.
Riepilogo: quali sono i punti chiave per gli ingegneri dell’automazione?
Massimizzare l’efficienza del magazzino è fondamentalmente una sfida di coordinamento dell’intero sistema, non una gara tra singole macchine. Mantenendo controller PLC affidabili per l’esecuzione deterministica sul campo e aggiungendo un livello di orchestrazione adattiva al flusso dei materiali, i centri di distribuzione possono aumentare la produttività, prevenire i colli di bottiglia e massimizzare il rendimento degli investimenti nell’automazione.


