

Colori standard nei sistemi di automazione PLC
Introduzione alla Codifica a Colori nei Sistemi di Automazione
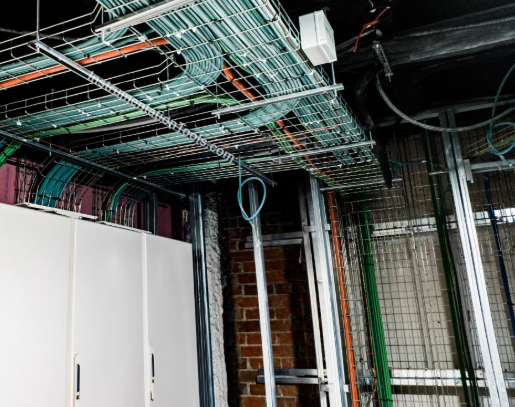
Nei progetti di automazione industriale, la codifica a colori svolge un ruolo cruciale nell'identificazione di dispositivi, cavi e sistemi. Comprendere i colori standard utilizzati nei PLC può aiutare gli ingegneri a progettare, mantenere e risolvere i problemi dei sistemi in modo più efficace. I colori semplificano i processi e riducono gli errori negli ambienti di automazione industriale.
Vantaggi della Codifica a Colori nel Settore Industriale
La codifica a colori semplifica l'identificazione di dispositivi e cablaggi nei sistemi di automazione. Proprio come gli artificieri si affidano a fili codificati a colori per una detonazione sicura, gli operatori nei sistemi di automazione possono facilmente individuare e gestire i componenti in base ai loro colori. Questo riferimento visivo riduce significativamente la confusione e migliora l'efficienza.
Codici Colore dei Cavi per l'Automazione Industriale
-
Correnti DC:
-
Fili Positivi: Rosso o Bianco
-
Fili Negativi: Nero o Blu
-
Correnti AC:
-
Fili Neutri: Celeste
-
Fili di Fase: Nero, Marrone, Grigio (tensioni più basse), Rosso, Giallo, Blu Scuro, Viola
-
Fili di Messa a Terra:
-
Colore Standard: Misto Giallo e Verde
Questi codici colore standard garantiscono pratiche di cablaggio coerenti e riducono gli errori durante l'installazione e la manutenzione del sistema.
Codici Colore HMI nei Sistemi di Automazione PLC
-
Sistema Fermato: Rosso/Verde (indica che il sistema è spento)
-
Sistema in Funzione: Verde/Rosso (indica che il sistema è operativo)
-
Interruzione del Sistema: Giallo (segnala un guasto del sistema)
-
Sistema Disabilitato: Grigio (sistema non in funzione)
-
Segnale di Emergenza o Pericolo: Rosso (aree critiche)
-
Riavvio Manuale Richiesto: Blu (segnala la necessità di intervento manuale)
-
Segnali di Avvertimento: Giallo o Arancione (avvisi di cautela o allarmi)
I codici colore HMI forniscono agli operatori indicazioni visive intuitive sullo stato del sistema e sugli allarmi di sicurezza.
Precauzioni per i Tecnici Elettrici
-
Non Affidarsi Solo ai Colori: Utilizzare sempre un tester per verificare i circuiti prima di presumere la funzione di un filo.
-
Sbiadimento dei Colori: Con il tempo, i colori dei fili possono sbiadire, quindi è essenziale effettuare test periodici.
-
Normative Specifiche per Paese: Consultare le normative elettriche locali prima di iniziare i lavori, poiché la codifica a colori può variare leggermente a seconda della regione.
-
Standard di Cablaggio per Strumenti: Pur essendo generalmente standardizzati, verificare i manuali dei produttori per dettagli specifici sul cablaggio.
Conclusione
La codifica a colori nei sistemi di automazione industriale è uno strumento prezioso per migliorare l'efficienza e la sicurezza. Gli ingegneri devono rimanere aggiornati sugli standard attuali e adottare precauzioni quando lavorano con sistemi elettrici. L'uso corretto dei codici colore garantisce operazioni fluide, risoluzione dei problemi e consapevolezza dei rischi.


