

Calibrazione nel controllo qualità automatizzato: creare fiducia nei dati di produzione
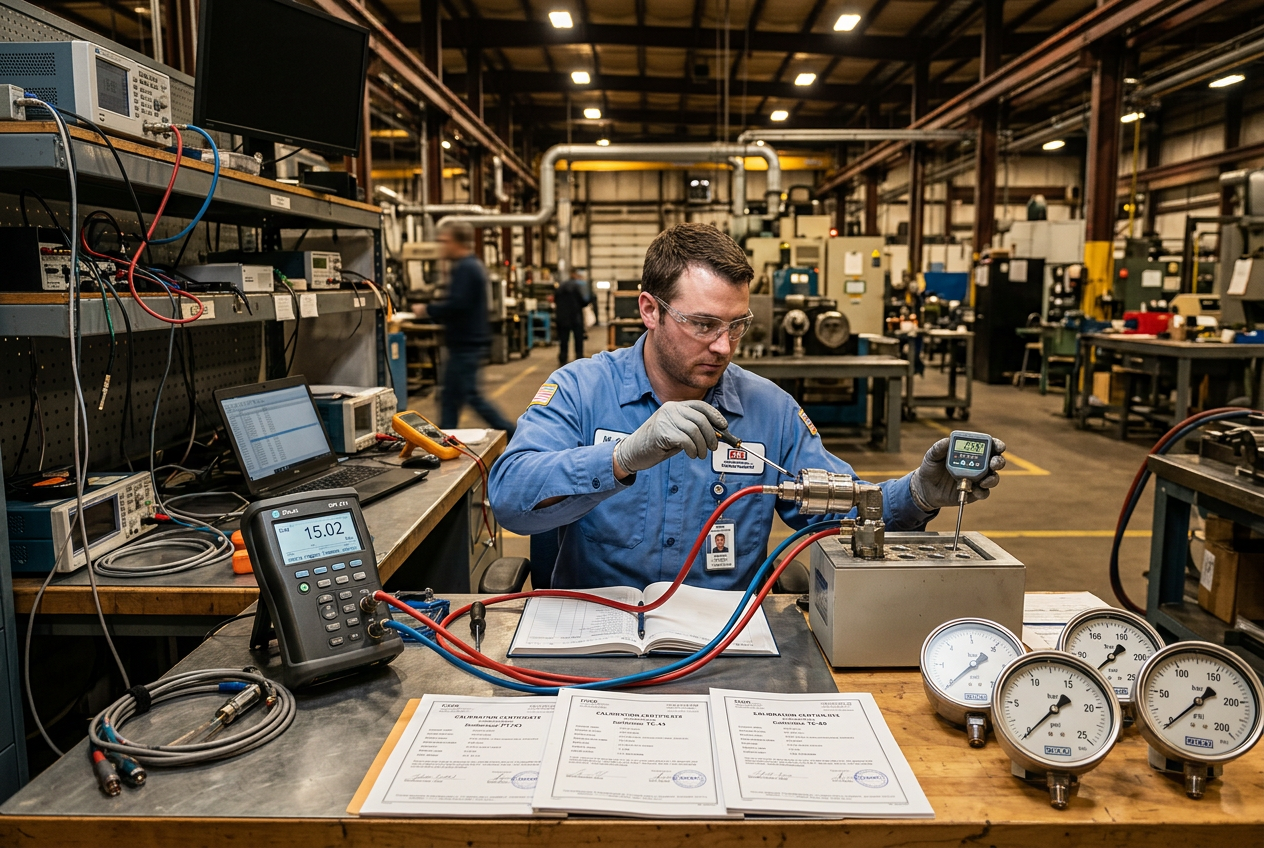
Perché l'automazione non può correggere ogni errore di misura?
I sistemi di ispezione automatizzati raccolgono misurazioni, applicano calcoli programmati e confrontano i risultati con i criteri di accettazione. Queste operazioni possono migliorare la coerenza e ridurre l'elaborazione manuale.
Tuttavia, un software corretto non può garantire che la misurazione originale sia accurata. Un sensore può subire una deriva mentre il PLC, la sequenza di prova e il sistema di reportistica continuano a funzionare normalmente. È necessario considerare l'intero percorso di misura, compreso l'hardware di ingresso, come il modulo di ingresso analogico isolato a basso livello Schneider BMXART0814, insieme al software.
Questa distinzione è importante quando i risultati delle misurazioni determinano l'accettazione dei prodotti, la regolazione dei processi o le decisioni di manutenzione. Risultati ripetuti possono sembrare coerenti pur non essendo adatti alla decisione prevista.
La taratura e la garanzia delle misurazioni aiutano le organizzazioni a raccogliere evidenze sulle prestazioni delle apparecchiature di misura in condizioni definite.
Qual è la differenza tra taratura, verifica e regolazione?
Queste attività hanno scopi correlati, ma diversi.
- Taratura: stabilisce la relazione tra le indicazioni dello strumento e i valori di riferimento in condizioni specificate.
- Verifica: determina se sono stati soddisfatti i requisiti definiti.
- Regolazione: modifica uno strumento di misura affinché le sue indicazioni si avvicinino ai valori richiesti.
La taratura non implica automaticamente che lo strumento sia stato regolato. Un risultato di taratura può rivelare un errore senza modificare le impostazioni dello strumento.
Conservare il risultato rilevato prima della regolazione. Può aiutare a determinare se le misurazioni raccolte dall'ultima taratura debbano essere riesaminate.
Distinguere inoltre un risultato di taratura da un controllo funzionale generico. Il fatto che uno strumento reagisca a un segnale di prova non dimostra necessariamente che garantisca la precisione di misura richiesta.
Cosa dovrebbe contenere un record di taratura utile?
Un record di taratura dovrebbe fornire informazioni sufficienti per identificare l'apparecchiatura e interpretarne i risultati.
- Identificativo univoco dell'apparecchiatura e descrizione dello strumento.
- Data di taratura e condizioni ambientali pertinenti.
- Campioni di riferimento e relative informazioni di tracciabilità.
- Letture rilevate prima della regolazione ed errori di misura segnalati.
- Incertezza di misura, ove applicabile.
- Dettagli delle regolazioni e risultati dopo la regolazione.
- Identificazione del tecnico o del laboratorio e procedura approvata.
- Data della prossima revisione o intervallo di ricalibrazione previsto dal sistema di qualità.
I requisiti variano in base al settore, allo strumento e al sistema di qualità. Definire i campi obbligatori del record secondo le procedure e gli standard applicabili.
Archivia i record di taratura in modo che possano essere associati alle misurazioni prodotte dall’apparecchiatura. Questo collegamento è particolarmente utile quando si indagano problemi di qualità storici.
Come collegare lo stato di taratura ai risultati dei test automatizzati?
Un sistema automatizzato di gestione della qualità dovrebbe identificare le apparecchiature di misura utilizzate per ciascun test pertinente. Possono includere sensori di pressione come il trasmettitore di pressione Yokogawa DPharp serie EJA, sonde di temperatura, strumenti dimensionali, celle di carico e altri dispositivi di misura, come il sensore di pH Yokogawa FU20. Anche le apparecchiature di monitoraggio, come il modulo di rilevamento della sovravelocità Bently Nevada 3500/53M, dipendono da misurazioni affidabili.
Se l’architettura lo consente, associa ogni record di test a un identificativo dello strumento e al relativo stato di taratura al momento della misurazione.
Ad esempio, un verbale di ispezione dimensionale potrebbe riportare lo strumento di misura utilizzato, l’ora del test, il risultato della misurazione, i limiti di accettazione applicabili e il record di taratura.
Queste informazioni aiutano gli ingegneri della qualità a determinare quali risultati storici potrebbero richiedere un’ulteriore verifica dopo il mancato superamento di una taratura.
Tuttavia, la sola scadenza della taratura non dimostra che tutte le misurazioni precedenti fossero errate. Una valutazione adeguata tiene conto delle prestazioni dello strumento, dell’incertezza di misura, delle condizioni d’uso e dei requisiti di qualità applicabili.
Come riesaminare gli intervalli di ritaratura?
Un intervallo fisso offre una pianificazione semplice, ma non sempre rispecchia il comportamento delle apparecchiature durante l’utilizzo. L’uso, l’ambiente, la manipolazione e la stabilità storica possono influire sulle prestazioni di misura.
La norma ILAC-G24 fornisce indicazioni per determinare e riesaminare gli intervalli di ritaratura delle apparecchiature di misura. Le organizzazioni dovrebbero utilizzare un metodo documentato adeguato, anziché modificare gli intervalli senza prove a supporto.
Cosa mostrano i risultati storici delle tarature?
Confronta i risultati «as found» dei cicli di taratura successivi. Cerca derive ricorrenti, variazioni dell’errore di misura e instabilità inattesa.
In che modo le condizioni operative influiscono sugli intervalli?
Considera la temperatura, le vibrazioni, la contaminazione, l’usura meccanica, il ciclo di lavoro e la manipolazione. Determina se l’ambiente operativo effettivo differisce dalle condizioni utilizzate durante la taratura. Le condizioni di vibrazione, ad esempio, vengono spesso monitorate con strumenti dedicati, come il monitor di vibrazioni doppio XY/GAP Bently Nevada 3300/16.
Quanto è critica la misurazione?
Valuta le conseguenze di una misurazione errata. Le apparecchiature che supportano decisioni di accettazione critiche possono richiedere controlli più rigorosi rispetto agli strumenti usati per indicazioni generali.
Come documentare le decisioni sugli intervalli?
Registra il metodo, le evidenze, l’approvazione e la data della revisione per ogni decisione relativa agli intervalli. Non prolungare gli intervalli al solo scopo di ridurre i costi di calibrazione.
Come si indagano i risultati storici sospetti?
Quando un risultato di calibrazione rivela un errore inaccettabile, individua innanzitutto lo strumento interessato e il periodo da valutare.
Successivamente, individua le misurazioni associate a quello strumento. Esamina i lotti di produzione pertinenti, i registri delle prove, gli interventi di manutenzione e le condizioni operative.
Valuta l’errore di calibrazione osservato rispetto all’uso previsto dello strumento e ai requisiti di incertezza applicabili. Determina se i risultati storici restano accettabili, richiedono ulteriori prove o necessitano di una decisione formale.
Non invalidare automaticamente ogni registrazione storica. Allo stesso modo, non presumere che l’assenza di un allarme dimostri che le misurazioni fossero corrette.
Documenta la motivazione tecnica, l’ambito della revisione, le azioni correttive e le approvazioni. In questo modo crei una registrazione difendibile per le successive indagini sulla qualità.
Quali sono i limiti della tracciabilità delle misurazioni?
La tracciabilità metrologica implica una relazione documentata tra un risultato di misurazione e un riferimento appropriato, tramite una catena di taratura ininterrotta. L’incertezza di misura contribuisce all’interpretazione di tale relazione.
La sola tracciabilità non garantisce che una misurazione sia idonea allo scopo previsto. L’incertezza deve essere sufficientemente ridotta per la decisione da prendere.
Per esempio, uno strumento può avere una tracciabilità di taratura documentata ma essere comunque inadatto a una tolleranza che richiede capacità di misura molto più precise.
Gli ingegneri della qualità dovrebbero quindi considerare l’intero processo di misurazione, comprese le prestazioni degli strumenti, la qualità dei riferimenti, le condizioni ambientali, l’incertezza e i criteri di accettazione.
Conclusione: collegare le misurazioni alle decisioni ingegneristiche
Un controllo qualità automatizzato affidabile richiede più della semplice esecuzione coerente del software. Mantieni registri di calibrazione significativi, associa gli strumenti ai risultati delle prove e valuta l’incertezza di misura rispetto all’applicazione prevista. Usa le evidenze storiche di calibrazione per supportare le decisioni sugli intervalli e indaga sistematicamente i risultati sospetti. Infine, conserva i dati nello stato «as found» e documenta le azioni correttive. Queste pratiche aiutano a collegare le misurazioni fisiche alle decisioni ingegneristiche che ne derivano.


