

Sistem Klasifikasi Berat Otomatis Menggunakan Siemens TIA Portal
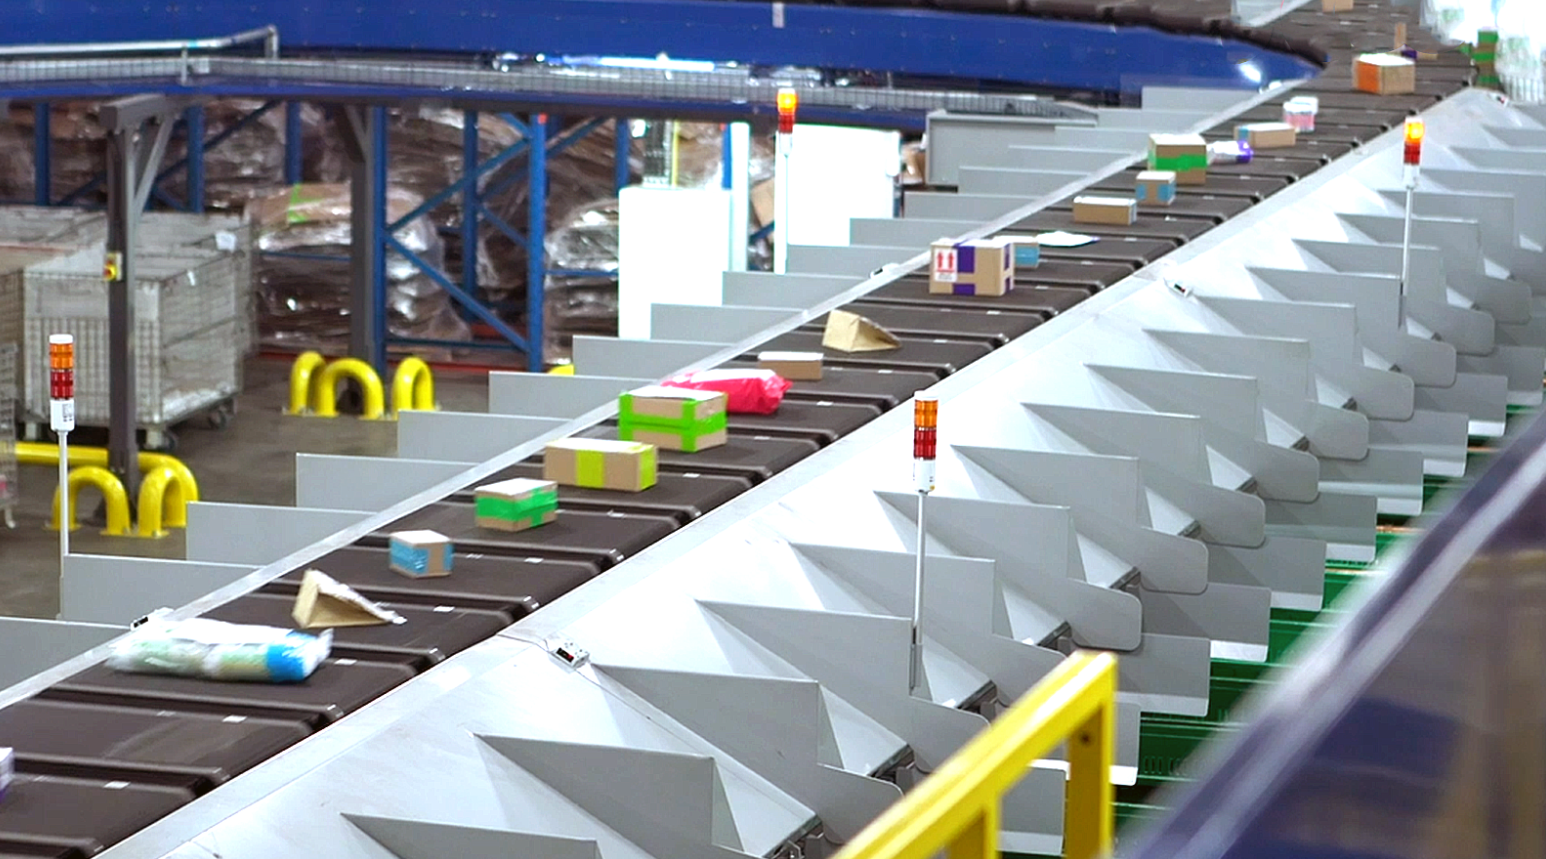
Dalam otomasi pabrik modern, penyortiran presisi adalah dasar dari efisiensi operasional. Panduan ini membahas aplikasi PLC praktis untuk klasifikasi produk berdasarkan berat menggunakan Siemens TIA Portal. Dengan mengotomatisasi pemisahan barang ke dalam kategori tertentu, produsen dapat secara signifikan mengurangi kesalahan manusia dan meningkatkan hasil produksi pada lini pengemasan dan logistik.
Mengembangkan Strategi Logika Kontrol
Inti dari setiap proyek otomasi industri terletak pada urutan operasi yang terdefinisi dengan baik. Untuk sistem ini, kami fokus pada tiga kelas berat yang berbeda: 7g, 12g, dan 25g. Logika harus mampu menangani pengambilan data berkecepatan tinggi dari sel beban, memproses perbandingan, dan mengaktifkan aktuator mekanis pada saat yang tepat. Penggunaan Siemens TIA Portal memungkinkan integrasi mulus antara sensor perangkat keras dan logika perangkat lunak.
Inisialisasi Sistem dan Fase Deteksi
Efisiensi dimulai dengan mode siaga yang stabil. Sistem tetap diam sampai operator mengaktifkan urutan mulai. Setelah sensor produk mendeteksi barang di zona penimbangan, PLC memulai penghitung waktu tunda selama 5 detik. Penundaan ini memastikan timbangan stabil, memberikan nilai analog yang akurat. Oleh karena itu, ketelitian tahap ini menentukan keandalan seluruh proses penyortiran.
Pengaturan Jalur Produk dan Pengaktifan Strategis
Setelah data berat diperoleh, PLC membandingkan nilai waktu nyata dengan batas yang telah ditentukan. Jika produk memenuhi kriteria 7g, sistem mengaktifkan Aktuator B. Demikian pula, Aktuator C menangani barang 12g, sementara Aktuator D mengelola kategori 25g. Logika "jika-maka-lainnya" ini adalah inti dari sistem kontrol, memastikan setiap barang sampai ke wadah pengumpulan yang ditentukan melalui Konveyor A.
Pengelolaan Penghentian Proses dan Keamanan
Keamanan dan efisiensi energi sangat penting dalam lingkungan DCS dan PLC. Setelah produk melewati "sensor keluar" di tujuan akhir, sistem harus segera melakukan reset. PLC menghentikan sinyal aktuator dan konveyor tertentu untuk mencegah keausan yang tidak perlu pada komponen mekanis. Selain itu, umpan balik ini memastikan sistem siap untuk barang berikutnya tanpa tumpang tindih atau kemacetan mekanis.
Pencatatan Data Lanjutan dan Pengelolaan Penghitung
Sistem otomasi industri yang tangguh tidak hanya menggerakkan perangkat keras; ia juga mengumpulkan data. Proyek TIA Portal ini mencakup kata memori khusus (MW) untuk melacak jumlah produk yang disortir ke setiap tempat penyimpanan. Penghitung ini memberikan metrik produksi waktu nyata, yang penting untuk pengelolaan persediaan. Fungsi reset manual juga disertakan, memungkinkan operator menghapus data pada awal pergantian kerja baru.
Wawasan Profesional: Peran Siemens dalam Otomasi Pabrik
Dari sudut pandang teknik, penggunaan seri Siemens S7-1200 atau S7-1500 untuk aplikasi ini sangat dianjurkan. Lingkungan TIA Portal mempermudah logika "Pengunci" dan blok "Pembanding" yang digunakan dalam contoh ini. Namun, saya menyarankan penerapan "Deadband" atau rentang kecil (misalnya $6.8\text{g}$ hingga $7.2\text{g}$) daripada perbandingan "Sama Dengan" yang tepat dalam skenario dunia nyata. Penyesuaian ini memperhitungkan gangguan sensor kecil dan getaran fisik yang umum terjadi di lingkungan pabrik.


