

Raktárautomatizálási vezérlés: robotok, szállítószalagok és vezérlőrendszerek összekapcsolása
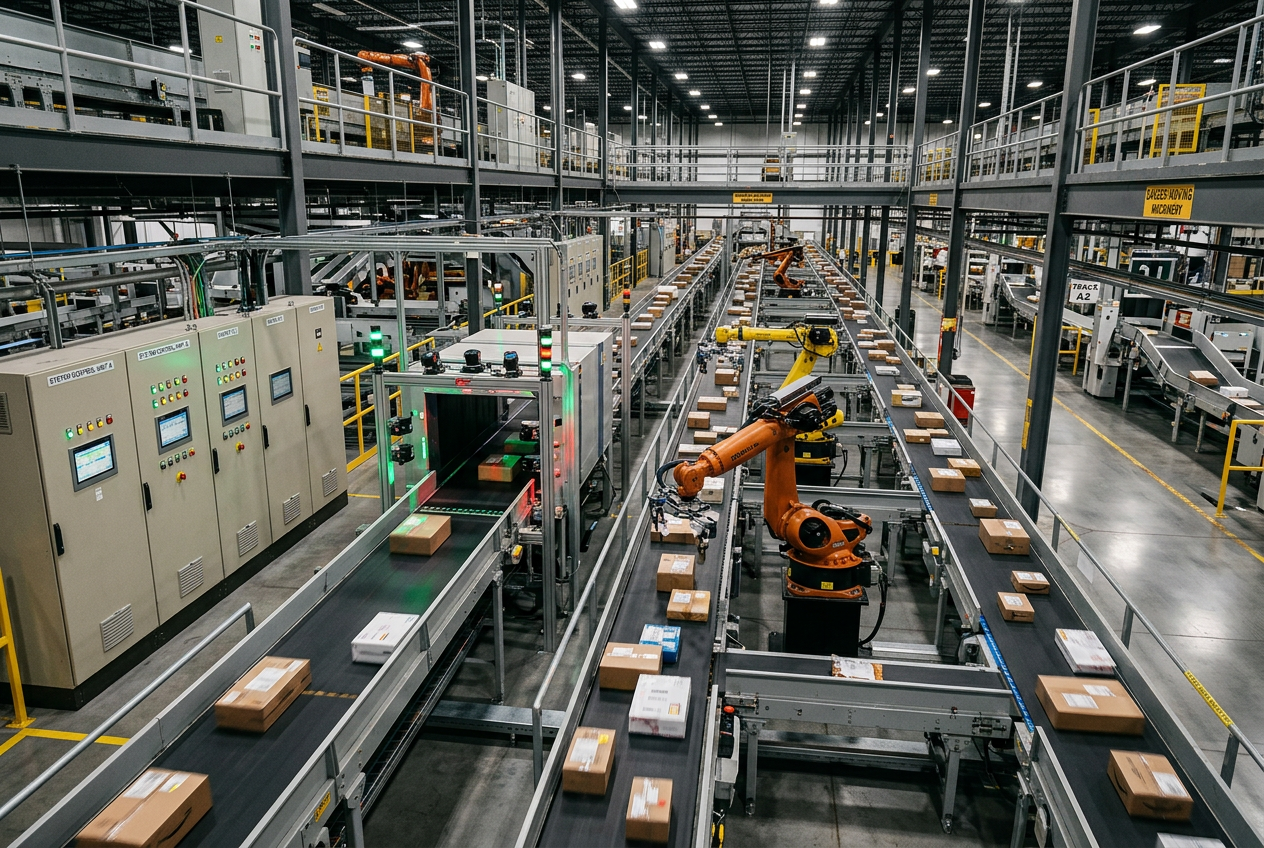
Raktárautomatizálási folyamatok összehangolása: robotok, szállítószalagok és vezérlőrendszerek összekapcsolása
Miért fontosabb a teljes anyagmozgatási folyamat összehangolása, mint az egyes gépek optimalizálása?
Miért van szükség a raktárautomatizálásban rendszerszintű összehangolásra a gépek sebességének növelése helyett?
A modern elosztó- és teljesítési központok sokféle automatizált alrendszerre támaszkodnak: robotizált csomagbevezető állomásokra, moduláris szalagszállítókra, automatizált tároló- és visszakereső rendszerekre (AS/RS), leolvasó alagutakra és kézi csomagolóállomásokra. Bár minden alrendszer elérheti a névleges csúcssebességét, a létesítmény teljes átbocsátóképességét az anyagáramlás egészének összehangolása határozza meg.
Ha például egy nagy sebességű, robotizált csomagbevezető állomás gyorsabban dolgozik, mint a mögötte lévő vonalkód-leolvasó alagút, a gyűjtőpufferek megtelnek, ami a gyártósor egymást követő leállásaihoz vezet. A robot működhet csúcshatékonysággal, a teljes rendszer mégis alulteljesít. A raktárautomatizálási folyamatok összehangolása úgy oldja meg ezt az eltérést, hogy a rendszer egészére kiterjedő szűk keresztmetszetek megszüntetése érdekében összehangolja a beérkező tételek továbbítási sebességét a további feldolgozási kapacitással.
Mi a különbség az automatizálás és a vezérlés között?
A hagyományos gépautomatizálás dedikált berendezéseken hajt végre determinisztikus, alacsony késleltetésű vezérlési logikát. A szállítószalag hajtását Allen-Bradley CompactLogix vezérlők irányítják, a robotkar előre meghatározott kinematikai pályákat követ, a nagy átbocsátóképességű optikai szkennerek pedig beolvassák a vonalkódokat.
A vezérlés magasabb szintű felügyeleti rétegen működik. Folyamatosan összehangolja a feladatok továbbítását, a dinamikus puffertárolók kiosztását, a berendezések rendelkezésre állását és a rendelések valós idejű prioritásait a különböző automatizált gyártósorokon. Ha például a vezérlési réteg növekvő sort észlel egy válogatóhurok előtt, dinamikusan módosítja a beérkező tételek továbbítási sebességét, vagy az alkalmas csomagokat egy alternatív szállítópályára irányítja át, így összekapcsolja a berendezések helyi teljesítményét a létesítmény egészére vonatkozó célokkal.
Miért okoz új szűk keresztmetszeteket az egyes gépek optimalizálása?
Az optimalizálás egyes állomásokra korlátozása gyakran csak áthelyezi a szűk keresztmetszeteket, ahelyett, hogy megszüntetné őket. Egy adagolórobot felgyorsítása túlterhelheti az átadó szalagokat, túlterhelheti az utána következő ellenőrző mérlegeket, vagy túl sok terméket juttathat a válogatócsúszdákba. Minden automatizált egység meghatározott fizikai korlátok és folyamatfüggőségek között működik.
Az automatizálási mérnököknek a teljes anyagáramlás dinamikáját kell értékelniük, beleértve a sorban állók számát, a ciklusidők változását, a pufferek telítettségi küszöbértékeit és a berendezések rendelkezésre állását. A rendszer tényleges teljesítményét az elejétől a végéig mért áteresztőképességgel és a rendelések teljesítési késleltetésével kell számszerűsíteni, nem pedig az egyes gépek ciklusidejével.
Hogyan kombinálható a determinisztikus PLC-logika az adaptív koordinációval?
A teljes körű, meglévő rendszereket lecserélő korszerűsítések költségei túl magasak, és jelentős leállási kockázattal járnak. A legcélszerűbb architektúra a robusztus, determinisztikus PLC-hardvert használja tovább a biztonságkritikus reteszelésekhez, a nagy sebességű érzékelő-lekérdezéshez és a gépszintű sorrendvezérléshez, miközben erre egy szoftveralapú koordinációs réteget épít.
Az olyan nagy teljesítményű felügyeleti platformok, mint az Allen-Bradley ControlLogix 1756-L71 processzorok, összehangolják a cellák közötti kommunikációt, míg az olyan elosztott terepibusz-modulok, mint a PROFIBUS DP távoli I/O-szkenner modul, biztosítják a szállítószalagok telemetriájának szinkronizálását. A kompakt vezérlőket, például a Siemens kompakt PLC-modult használó, helyi gyártósorokat szabványos ipari Ethernet-átjárók kötik össze az operatív technológiát (OT) a koordinációs rendszerrel, így az adaptív logika az előírt gépbiztonsági határokon belül marad.
Hogyan tervezzék meg és vezessék be a mérnökök a koordinációs stratégiát?
- Az anyagáramlás és az illesztések feltérképezése: Dokumentálja az összes fizikai átadási pontot, a pufferek kapacitását, a szállítószalagok terelőit és a berendezések működési függőségeit.
- A dinamikus korlátok pontos meghatározása: Gyűjtsön ciklusidő-adatokat, sorhosszakat és elakadási naplókat, hogy csúcsterhelés mellett azonosíthassa az alaphelyzetben fennálló szűk keresztmetszeteket.
- Az ipari interfészek szabványosítása: Alakítson ki szabványos kommunikációs protokollokat (például EtherNet/IP, OPC UA és MQTT) a PLC-k, a robotvezérlők, a szkennerek és a raktárirányítási szoftverek között.
- A koordináció fokozatos bevezetése: Vezesse be az összehangolási logikát egyetlen zónában (például a betáplálástól a fő válogatóig), és ellenőrizze, hogy az áramláskorlátozás és az útvonal-módosítások stabilizálják-e a pufferszinteket az áteresztőképesség csökkenése nélkül.
- A rendszer KPI-mutatóinak folyamatos nyomon követése: Kövesse nyomon a teljes folyamat áteresztőképességét, a várakozási időket, az állomások üresjárati arányát, a kivételes esetek gyakoriságát és a rendelések teljesítési idejét.
Hogyan tervezzen a jövőbeli berendezések és elrendezésváltozások figyelembevételével?
Az anyagmozgatási igények változnak, ahogy bővülnek a létesítmények, autonóm mobil robotokat (AMR-eket) vezetnek be, vagy szállítópálya-szakaszokat cserélnek le. A hatékony összehangoló réteg moduláris, lazán kapcsolt szoftveres absztrakciókkal és szabványosított interfészsémákkal teszi lehetővé a változások kezelését.
A hardver cseréje vagy bővítése anélkül is megoldható, hogy át kellene írni az alacsony szintű PLC-biztonsági kódot vagy az átfogó diszpécserutasításokat. Emellett a mérnököknek hibabiztos helyi tartaléküzemmódokat kell kialakítaniuk: ha megszakad a kapcsolat a felügyeleti összehangoló réteggel, a helyi PLC-vezérlőknek zökkenőmentesen vissza kell térniük az önálló, determinisztikus biztonsági rutinokhoz.
Összefoglaló: Melyek a legfontosabb tudnivalók az automatizálási mérnökök számára?
A raktári hatékonyság maximalizálása alapvetően az egész rendszert átfogó koordinációs kihívás, nem pedig az egyes gépek közötti verseny. A megbízható PLC-vezérlők megtartásával a determinisztikus helyi működéshez, valamint az anyagáramlásra kiterjedő adaptív összehangolás bevezetésével az elosztóközpontok növelhetik az áteresztőképességet, megelőzhetik a szűk keresztmetszeteket, és maximalizálhatják az automatizálási beruházások megtérülését.


