

Kalibracija u automatiziranoj kontroli kvalitete: izgradnja povjerenja u proizvodne podatke
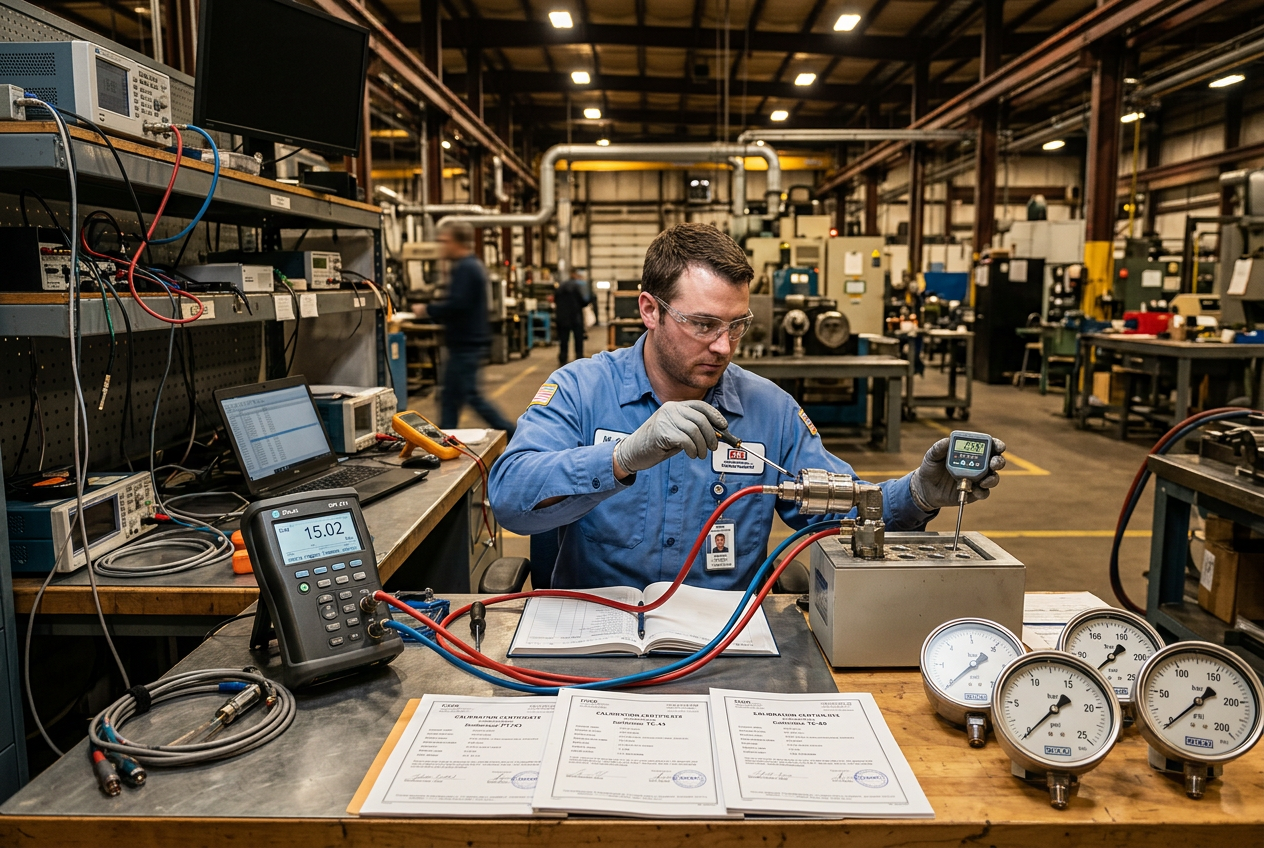
Zašto automatizacija ne može ispraviti svaku mjernu pogrešku?
Automatizirani sustavi za inspekciju prikupljaju mjerenja, primjenjuju programirane izračune i uspoređuju rezultate s kriterijima prihvatljivosti. Te operacije mogu poboljšati dosljednost i smanjiti ručnu obradu.
Međutim, ispravan softver ne može jamčiti točnost izvornog mjerenja. Senzor može odstupati dok PLC, redoslijed ispitivanja i sustav izvješćivanja nastavljaju normalno raditi. Potrebno je razmotriti cijeli mjerni lanac, uključujući ulazni hardver, kao što je Schneiderov analogni izolirani ulazni modul niske razine BMXART0814, zajedno sa softverom.
Ta je razlika važna kada rezultati mjerenja određuju prihvaćanje proizvoda, podešavanje procesa ili odluke o održavanju. Ponovljeni rezultati mogu djelovati dosljedno, a ipak biti neprikladni za namjeravanu odluku.
Kalibracija i osiguranje mjerenja pomažu organizacijama prikupiti dokaze o radu mjerne opreme u definiranim uvjetima.
Koja je razlika između kalibracije, verifikacije i podešavanja?
Te aktivnosti služe povezanim, ali različitim svrhama.
- Kalibracija: utvrđuje odnos između očitanja instrumenta i referentnih vrijednosti u određenim uvjetima.
- Verifikacija: utvrđuje jesu li ispunjeni definirani zahtjevi.
- Podešavanje: mijenja mjerni instrument tako da se njegova očitanja približe potrebnim vrijednostima.
Kalibracija ne znači automatski da je instrument podešen. Rezultat kalibracije može otkriti pogrešku bez promjene postavki instrumenta.
Zabilježite rezultat prije podešavanja prije nego što obavite prilagodbe. To može pomoći pri utvrđivanju treba li preispitati mjerenja prikupljena od prethodne kalibracije.
Također razlikujte rezultat kalibracije od opće funkcionalne provjere. Instrument koji reagira na probni ulaz nije nužno dokazao potrebnu mjernu točnost.
Što treba sadržavati koristan zapis o kalibraciji?
Zapis o kalibraciji trebao bi sadržavati dovoljno podataka za identifikaciju opreme i tumačenje rezultata.
- Jedinstvena oznaka opreme i opis instrumenta.
- Datum kalibracije i relevantni uvjeti okoline.
- Referentni etaloni i relevantni podaci o njihovoj sljedivosti.
- Očitanja prije podešavanja i prijavljene mjerne pogreške.
- Mjerna nesigurnost, ako je primjenjivo.
- Pojedinosti o podešavanju i rezultati nakon podešavanja.
- Identifikacija tehničara ili laboratorija i odobreni postupak.
- Datum sljedećeg pregleda ili interval ponovne kalibracije prema sustavu kvalitete.
Zahtjevi ovise o industriji, instrumentu i sustavu kvalitete. Definirajte obavezna polja zapisa u skladu s primjenjivim postupcima i standardima.
Pohranite zapise o kalibraciji tako da ih je moguće povezati s mjerenjima koja je oprema proizvela. Ta je veza osobito korisna pri istraživanju povijesnih problema s kvalitetom.
Kako povezati status kalibracije s automatiziranim rezultatima ispitivanja?
Automatizirani sustav kvalitete trebao bi bilježiti mjernu opremu korištenu za svako relevantno ispitivanje. To može uključivati senzore tlaka kao što je pretvornik tlaka Yokogawa DPharp serije EJA, temperaturne sonde, dimenzijske instrumente, mjerne ćelije i druge mjerne uređaje, kao što je pH senzor Yokogawa FU20. Oprema za nadzor, poput modula za otkrivanje prevelike brzine Bently Nevada 3500/53M, također ovisi o pouzdanim mjerenjima.
Ako arhitektura to omogućuje, povežite svaki zapis o ispitivanju s identifikatorom instrumenta i njegovim statusom kalibracije u trenutku mjerenja.
Primjerice, zapis o dimenzijskoj kontroli može sadržavati referencu na mjerni instrument, vremensku oznaku ispitivanja, rezultat mjerenja, primjenjive prihvatne granice i zapis o kalibraciji.
Te informacije pomažu inženjerima kvalitete utvrditi koje povijesne rezultate možda treba dodatno pregledati nakon neuspjele kalibracije.
Međutim, samo prekoračenje roka kalibracije ne dokazuje da su sva prethodna mjerenja bila netočna. Za pravilnu procjenu treba uzeti u obzir rad instrumenta, mjernu nesigurnost, uvjete uporabe i primjenjive zahtjeve kvalitete.
Kako pregledati intervale ponovne kalibracije?
Fiksni interval omogućuje jednostavan raspored, ali ne odražava uvijek ponašanje opreme tijekom uporabe. Učestalost uporabe, okruženje, rukovanje i povijesna stabilnost mogu utjecati na mjernu izvedbu.
ILAC-G24 pruža smjernice za određivanje i pregled intervala ponovne kalibracije mjerne opreme. Organizacije bi trebale primjenjivati odgovarajuću dokumentiranu metodu umjesto mijenjanja intervala bez potkrepljujućih dokaza.
Što pokazuju povijesni rezultati kalibracije?
Usporedite rezultate „kako je zatečeno” tijekom uzastopnih ciklusa kalibracije. Potražite ponavljajuće pomake, promjene pogreške mjerenja i neočekivanu nestabilnost.
Kako radni uvjeti utječu na intervale?
Uzmite u obzir temperaturu, vibracije, kontaminaciju, mehaničko trošenje, radni ciklus i rukovanje. Utvrdite razlikuje li se stvarno radno okruženje od uvjeta primijenjenih tijekom kalibracije. Uvjeti vibracija, primjerice, često se prate namjenskim instrumentima kao što je dvostruki monitor vibracija Bently Nevada 3300/16 XY/GAP.
Koliko je mjerenje kritično?
Procijenite posljedice pogrešnog mjerenja. Oprema koja se koristi za kritične odluke o prihvatljivosti može zahtijevati strože kontrole od instrumenata koji služe za općenito prikazivanje vrijednosti.
Kako treba dokumentirati odluke o intervalima?
Za svaku odluku o intervalu zabilježite metodu, dokaze, odobrenje i datum pregleda. Nemojte produljivati intervale samo radi smanjenja troškova umjeravanja.
Kako istražiti sumnjive povijesne rezultate?
Kada rezultat umjeravanja otkrije neprihvatljivu pogrešku, najprije utvrdite na koji se instrument odnosi i koje razdoblje treba procijeniti.
Zatim utvrdite koja su mjerenja povezana s tim instrumentom. Pregledajte relevantne proizvodne serije, zapise o ispitivanjima, događaje održavanja i radne uvjete.
Procijenite utvrđenu pogrešku pri umjeravanju u odnosu na predviđenu namjenu instrumenta i primjenjive zahtjeve za nesigurnost. Utvrdite jesu li povijesni rezultati i dalje prihvatljivi, zahtijevaju li dodatna ispitivanja ili ih treba formalno ocijeniti.
Nemojte automatski proglasiti nevažećom svu povijesnu evidenciju. Isto tako, nemojte pretpostaviti da odsutnost alarma dokazuje ispravnost mjerenja.
Dokumentirajte tehničko obrazloženje, opseg pregleda, korektivne mjere i odobrenja. Time se stvara utemeljena evidencija za naknadne istrage povezane s kvalitetom.
Koja su ograničenja mjerne sljedivosti?
Mjeriteljska sljedivost podrazumijeva dokumentiranu vezu između rezultata mjerenja i odgovarajućeg referentnog etalona putem neprekinutog lanca umjeravanja. Mjerna nesigurnost pridonosi tumačenju te veze.
Sama sljedivost ne jamči da je mjerenje prikladno za predviđenu svrhu. Nesigurnost mora biti dovoljno mala za odluku koja se donosi.
Primjerice, instrument može imati dokumentiranu sljedivost umjeravanja, a ipak biti neprikladan za toleranciju koja zahtijeva znatno veću mjernu sposobnost.
Inženjeri kvalitete stoga trebaju razmotriti cjelokupan mjerni proces, uključujući rad instrumenta, kvalitetu referentnih etalona, uvjete okoline, nesigurnost i kriterije prihvatljivosti.
Zaključak: povezivanje mjerenja s inženjerskim odlukama
Pouzdana automatizirana kontrola kvalitete zahtijeva više od dosljednog izvođenja softvera. Vodite smislenu evidenciju o umjeravanju, povežite instrumente s rezultatima ispitivanja i provjerite mjernu nesigurnost u odnosu na predviđenu primjenu. Za donošenje odluka o intervalima koristite povijesne dokaze o umjeravanju, a sumnjive rezultate sustavno istražite. Naposljetku, sačuvajte podatke o stanju zatečenom pri umjeravanju i dokumentirajte korektivne mjere. Ove prakse pomažu povezati fizička mjerenja s inženjerskim odlukama koje se na njima temelje.


