

Maîtriser la mise en œuvre de Modbus TCP pour l'automatisation industrielle moderne
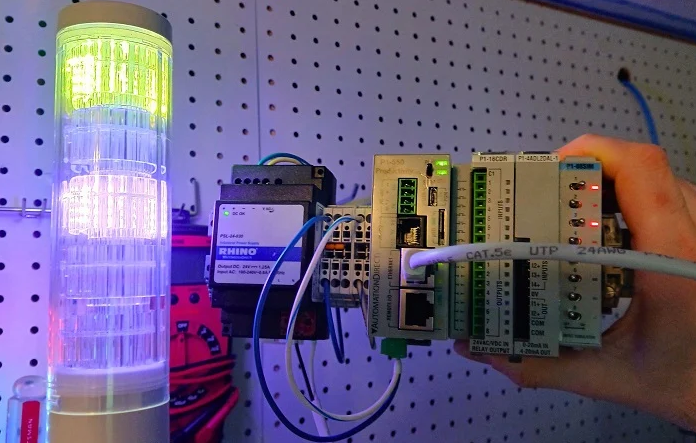
Modbus TCP reste une pierre angulaire de l'automatisation industrielle malgré le fait d'être l'un des protocoles les plus anciens du secteur. De nombreux ingénieurs rencontrent une courbe d'apprentissage importante lorsqu'ils passent des entrées/sorties numériques simples à une communication basée sur un protocole. Bien que Modbus offre une grande compatibilité, sa mise en œuvre nécessite une approche structurée de l'adressage matériel et du mappage des registres. Ce guide décompose le processus de transformation d'un appareil Modbus brut en une partie fonctionnelle de votre système de contrôle.
Comparaison des cadres Modbus TCP et EtherNet/IP
La principale différence entre Modbus et les protocoles modernes comme EtherNet/IP réside dans la cohérence des données et la charge de configuration. La plupart des protocoles basés sur Ethernet nécessitent des Fiches de Données Électroniques (EDS) ou des profils matériels spécifiques pour définir les structures de données. Cependant, Modbus TCP fonctionne sans ces modèles prédéfinis. Vous n'avez pas besoin d'informer le PLC du nombre d'octets des paquets entrants à l'avance. Vous ciblez simplement une adresse IP et un registre de départ spécifique pour initier la communication.
Configuration des paramètres matériels et réseau
Avant d'écrire toute logique PLC, vous devez établir une base réseau solide pour vos périphériques. En prenant l'exemple d'une lampe de signalisation Patlite LA6-LAN, le processus commence par un serveur web embarqué. Vous devez attribuer à l'appareil une adresse IP dans le même sous-réseau que votre contrôleur principal. La plupart des matériels d'automatisation industrielle utilisent le port 502 par défaut pour le trafic Modbus. S'assurer que le drapeau "Modbus TCP Enable" est activé reste une étape critique, mais souvent négligée, au départ.
Décodage des codes de fonction Modbus et de la logique des registres
Comprendre les codes de fonction est l'aspect le plus important de la gestion des systèmes de contrôle compatibles Modbus. La plupart des manuels classent les données en Bobines (booléens) et Registres de Maintien (entiers 16 bits). Pour des appareils complexes comme les tours de signalisation multicolores, les fabricants utilisent souvent des registres pour gérer plusieurs états. Par exemple, un seul registre peut contrôler la couleur, la luminosité et le motif de clignotement d'une lumière. Vous devez convertir ces exigences en valeurs décimales ou hexadécimales que le PLC peut transmettre efficacement.
Mise en œuvre des commandes d’écriture Modbus dans les PLC AutomationDirect
Les contrôleurs AutomationDirect, comme la série Productivity, simplifient le processus grâce à des instructions dédiées Modbus Write (MWX). Les utilisateurs définissent des tags entiers représentant l’état souhaité de l’appareil terrain. Par exemple, envoyer la valeur 257 peut déclencher un état "allumé fixe", tandis que 256 indique "éteint". La commande MWX gère le sondage en arrière-plan à un intervalle défini, comme 500 ms. Cette approche maintient le trafic réseau prévisible et la logique ladder propre.
Intégration stratégique dans les environnements Rockwell Studio 5000
L’intégration de Modbus dans un environnement Rockwell Automation nécessite généralement une Instruction Complémentaire (AOI). Parce que Studio 5000 privilégie EtherNet/IP, l’AOI Client Modbus TCP agit comme un pont nécessaire. Les ingénieurs doivent remplir le tableau de tags "HoldRegisters" avec les valeurs décimales calculées. De plus, vous devez configurer le type de transaction — généralement le code de fonction 16 pour plusieurs registres. Cela permet au PLC de mettre à jour l’état complet d’un appareil distant en un seul cycle de scan.


