

حفاظت ماشینآلات: نصب پروب ارتعاش و راهاندازی حلقه
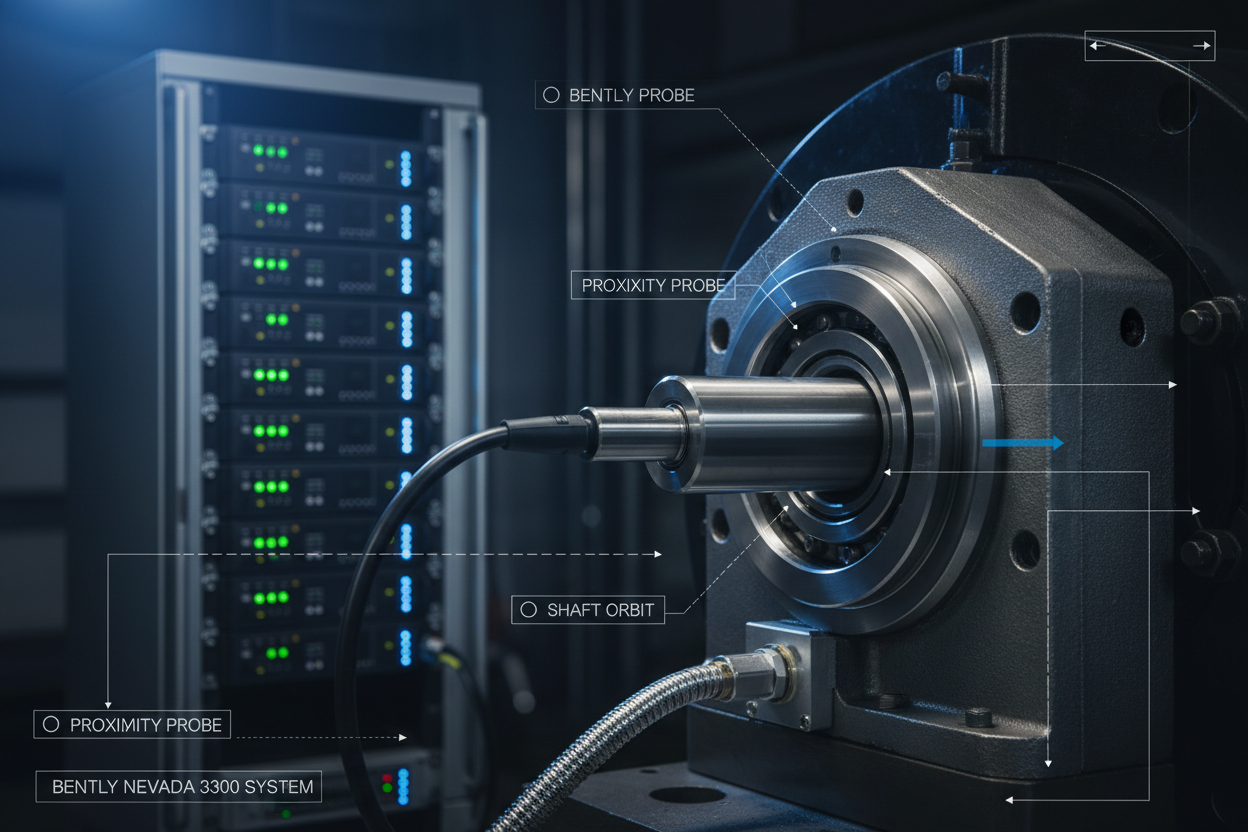
راهنمای مهندس میدانی برای سیستمهای پروب نزدیکی بنتلی نوادا — شامل تنظیم ولتاژ گپ، پیکربندی حلقه ۴–۲۰ میلیآمپر و تشخیص خطا برای تجهیزات دوار.
چرا حفاظت ماشینآلات به سیستم اختصاصی نیاز دارد
سیستمهای کنترل فرآیند جریان و فشار را نظارت میکنند و به اختلالات فرآیندی واکنش نشان میدهند. سیستمهای حفاظت ماشینآلات قبل از وقوع آسیب به خرابی مکانیکی واکنش میدهند. ابتدا تفاوت را درک کنید. پلتفرمهای DCS و PLC برای حفاظت ماشینآلات خیلی کند اسکن میکنند. آنها برق و ارتباط را با سیستمهای غیر بحرانی به اشتراک میگذارند. یک قطع ارتعاش باید ظرف ۵۰ میلیثانیه اجرا شود. فقط یک سیستم اختصاصی میتواند این سرعت را تضمین کند.
بنتلی نوادا ۳۵۰۰ و وودوارد ۹۹۰۵ پرکاربردترین پلتفرمها هستند. هر دو ورودیهای پروب نزدیکی برای ارتعاش شعاعی، نیروی محوری و انبساط تفاضلی را میپذیرند. نصب دقیق پروب و تنظیم ولتاژ گپ پایه حفاظت قابل اعتماد است. خطای ۰.۵ ولت DC در ولتاژ گپ میتواند خوانش را تا ۲۵ میکرون جابجا کند.
ولتاژ گپ پروب نزدیکی
پروب نزدیکی جابجایی شفت را با استفاده از القای جریان گردابی اندازهگیری میکند. نوک پروب شامل یک سیمپیچ است که با فرکانس ۲ مگاهرتز تحریک میشود. وقتی در مقابل هدف هادی قرار میگیرد، جریانهای گردابی امپدانس سیمپیچ را کاهش میدهند. درایور پروب این را به ولتاژ DC متناسب با فاصله گپ تبدیل میکند.
گپ را در وسط بازه خطی تنظیم کنید. پروبهای بنتلی نوادا ۳۳۰۰ با بازه خطی ۸ میلیمتر، خروجی اسمی در گپ صفر برابر -۲۴ ولت DC است. ولتاژ گپ بهینه -۱۲ ولت DC است که فضای مساوی برای حرکت شفت در هر دو جهت فراهم میکند. همیشه شماره قطعه پروب را قبل از تنظیم گپ بررسی کنید.
نصب پروب گام به گام
گام ۱: مقاومت و عایق پروب را بررسی کنید. مقاومت سیمپیچ را با اهممتر چهار سیمه اندازهگیری کنید. پروبهای بنتلی نوادا ۳۳۰۰ ۸ میلیمتر در دمای ۲۰ درجه سانتیگراد حدود ۶.۸ اهم میخوانند. مقاومت عایق را با مگااهممتر ۵۰۰ ولت اندازه بگیرید. باید بیش از ۵۰ مگااهم باشد.
گام ۲: پروب را با گشتاور صحیح نصب کنید. از واشر مسی برای پیوستگی الکتریکی استفاده کنید. سفت کردن بیش از حد باعث ترک خوردن عایق سرامیکی میشود. سفت نکردن کافی باعث شل شدن در اثر ارتعاش میشود.
گام ۳: ولتاژ گپ را تنظیم کنید. ولتاژ -۲۴ ولت DC را به پروکسیمیتور اعمال کنید. مهره قفل را شل کنید. تنظیم کنید تا گپ -۱۲ ولت DC را نشان دهد. مهره قفل را بدون چرخاندن پروب سفت کنید. ولتاژ را دوباره بررسی کنید. نباید بیش از ۰.۰۵ ولت تغییر کند.
گام ۴: بازه خطی را تأیید کنید. شفت را در گامهای ۰.۲۵ میلیمتر فشار دهید. ولتاژ باید به صورت خطی کاهش یابد. ضریب مقیاس اندازهگیری شده باید با گواهینامه در محدوده ±۵٪ مطابقت داشته باشد.
گام ۵: کابل توسعه را در یک کانال جداگانه عبور دهید. شیلد را فقط در انتهای پروکسیمیتور زمین کنید. زمین کردن در هر دو انتها باعث ایجاد حلقههای زمین میشود.
پیکربندی فرستنده ارتعاش
نقاط تنظیم هشدار را طبق API 670 پیکربندی کنید. هشدار را در ۵۰٪ نقطه قطع تنظیم کنید. تأخیر هشدار ۳ ثانیه و تأخیر قطع ۱ ثانیه تنظیم شود. مقیاسبندی ۴–۲۰ میلیآمپر را تنظیم کنید: ۴ میلیآمپر برابر ۰ میکرون و ۲۰ میلیآمپر برابر نقطه قطع. ورودی آنالوگ DCS را با همان مقیاسبندی برنامهریزی کنید. عدم تطابق باعث خطای آفست ثابت میشود.
سیگنال ۴–۲۰ میلیآمپر را روی کابل زوج به هم تابیده و شیلددار عبور دهید. حلقه را با ۲۴ ولت DC و حداقل ۳۰ میلیآمپر به ازای هر فرستنده تغذیه کنید. برای کابلهای بیش از ۵۰۰ متر، از منبع تغذیه ۳۶ ولت DC برای جبران افت ولتاژ استفاده کنید.
عیبیابی خطاهای رایج
ولتاژ گپ خارج از محدوده: خوانشی خارج از -۴ ولت تا -۲۰ ولت نشاندهنده تماس پروب، از دست رفتن پروب یا اتصال کوتاه است. تماس پروب یعنی شفت به پروب ساییده میشود — فوراً خاموش کنید. از دست رفتن پروب -۲۴ ولت میخواند؛ پیوستگی کابل توسعه را بررسی کنید.
نویز روی سیگنال ۴–۲۰ میلیآمپر: موج سینوسی ۵۰ هرتز نشاندهنده تداخل فرکانس برق است — اتصال زمین شیلد را بررسی کنید. موج دندانه ارهای در فرکانس VFD نشاندهنده تداخل الکترومغناطیسی است — کابل را مجدداً مسیر دهید یا هستههای فرریت نصب کنید.
تأیید رله قطع: در تست سالانه با استفاده از ژنراتور بنتلی نوادا ۱۳۰۷۷۳-۱ سیگنال تزریق کنید. قطع باید در ±۵٪ نقطه تنظیم رخ دهد. در صورت عدم موفقیت، ولتاژ منبع تغذیه رک را بررسی کنید. اگر ولتاژ زیر ۲۰ ولت DC در بار افت کند، آن را تعویض کنید.
نتیجهگیری و توصیههای عملی
حفاظت ماشینآلات میلیونها دلار در جلوگیری از آسیب صرفهجویی میکند، اما فقط زمانی که پروبها به درستی نصب شده باشند. از ولتمتر کالیبره شده برای تنظیم گپ استفاده کنید. ضریب مقیاس پروب را تأیید کنید. کابلها را جدا از برق عبور دهید. رلههای قطع را سالانه تست کنید. برای هر ماشین حیاتی یک پروب یدکی نگه دارید. ارتعاش هیچ هشداری نمیدهد — بار اول آماده باشید.


