

سامانهٔ خودکار دستهبندی وزن با استفاده از پورتال تیآیای زیمنس
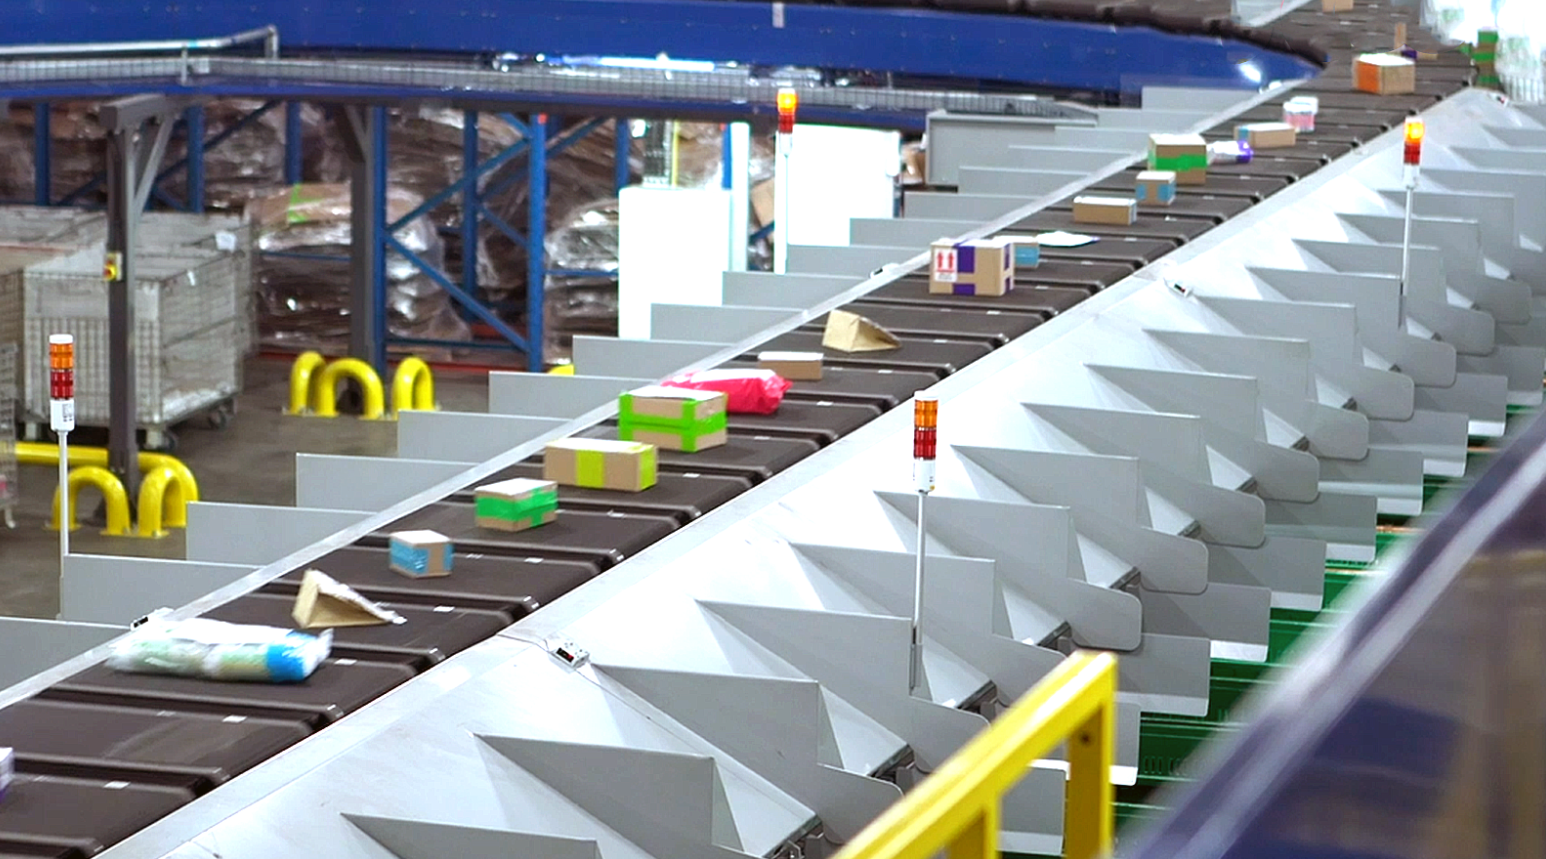
در اتوماسیون کارخانههای نوین، دستهبندی دقیق محصولات پایهای برای کارایی عملیاتی است. این راهنما به بررسی کاربرد عملی PLC برای طبقهبندی محصولات بر اساس وزن با استفاده از پورتال TIA زیمنس میپردازد. با خودکارسازی تفکیک اقلام به دستههای مشخص، تولیدکنندگان میتوانند خطای انسانی را بهطور چشمگیری کاهش داده و سرعت تولید در خطوط بستهبندی و حملونقل را افزایش دهند.
توسعه استراتژی منطق کنترل
هسته هر پروژه اتوماسیون صنعتی در یک توالی عملیات دقیق نهفته است. در این سیستم، تمرکز بر سه کلاس وزنی متمایز است: ۷ گرم، ۱۲ گرم و ۲۵ گرم. منطق باید دادههای سرعتبالا را از حسگر بارگیری دریافت کند، مقایسه را انجام دهد و محرکهای مکانیکی را در لحظه دقیق فعال نماید. استفاده از پورتال TIA زیمنس امکان یکپارچگی بیوقفه بین حسگرهای سختافزاری و منطق نرمافزاری را فراهم میکند.
راهاندازی سیستم و مرحله تشخیص
کارایی با حالت آمادهبهکار پایدار آغاز میشود. سیستم در حالت بیکار باقی میماند تا اپراتور دکمه شروع را فعال کند. هنگامی که حسگر محصول، کالایی را در منطقه توزین شناسایی میکند، PLC یک تایمر توقف ۵ ثانیهای را آغاز میکند. این تأخیر باعث تثبیت ترازو شده و مقدار آنالوگ دقیقی ارائه میدهد. بنابراین، دقت این مرحله تعیینکننده اطمینان کل فرایند دستهبندی است.
مسیردهی استراتژیک محصول و فعالسازی
پس از ثبت داده وزن، PLC مقدار لحظهای را با آستانههای از پیش تعیینشده مقایسه میکند. اگر محصول معیار ۷ گرم را داشته باشد، سیستم محرک B را فعال میکند. به همین ترتیب، محرک C اقلام ۱۲ گرمی و محرک D دسته ۲۵ گرمی را مدیریت میکند. این منطق «اگر-آنگاه-وگرنه» ضربان قلب سیستم کنترل است که تضمین میکند هر کالا به مخزن جمعآوری مشخص شده از طریق نقاله A برسد.
مدیریت پایان فرایند و ایمنی
ایمنی و صرفهجویی در انرژی در محیطهای DCS و PLC اهمیت فراوانی دارد. پس از عبور محصول از «حسگر خروج» در مقصد نهایی، سیستم باید فوراً بازنشانی شود. PLC سیگنالهای محرک و نقاله مربوطه را قطع میکند تا از فرسودگی بیمورد قطعات مکانیکی جلوگیری شود. علاوه بر این، این حلقه بازخورد تضمین میکند که سیستم برای کالای بعدی بدون تداخل یا گیر مکانیکی آماده باشد.
ثبت پیشرفته دادهها و مدیریت شمارندهها
یک سیستم اتوماسیون صنعتی قوی تنها به حرکت سختافزار محدود نمیشود؛ بلکه دادهها را نیز جمعآوری میکند. این پروژه پورتال TIA شامل کلمات حافظه اختصاصی (MW) برای پیگیری تعداد محصولات دستهبندی شده در هر مخزن است. این شمارندهها معیارهای تولید لحظهای را فراهم میکنند که برای مدیریت موجودی ضروری است. همچنین یک عملکرد بازنشانی دستی تعبیه شده است که به اپراتورها امکان پاککردن دادهها در ابتدای شیفت جدید را میدهد.
دیدگاههای حرفهای: نقش زیمنس در اتوماسیون کارخانه
از دید مهندسی، استفاده از سریهای S7-1200 یا S7-1500 زیمنس برای این کاربرد بسیار توصیه میشود. محیط پورتال TIA منطق «قفلشدنی» و بلوکهای «مقایسهکننده» بهکار رفته در این مثال را ساده میکند. با این حال، پیشنهاد میکنم در شرایط واقعی به جای مقایسه دقیق «برابر با»، از یک «بازه مرده» یا محدوده کوچک (مثلاً ۶.۸ گرم تا ۷.۲ گرم) استفاده شود. این تنظیم، نویز جزئی حسگر و لرزشهای فیزیکی رایج در محیط کارخانه را در نظر میگیرد.


