

Овладяване на автоматичното управление на врати: Практическо ръководство за стълбовидна логика и интеграция с програмируем логически контролер (ПЛК)
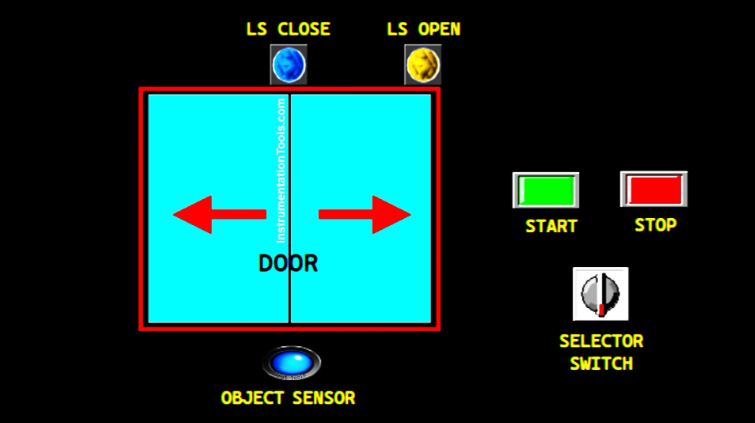
В света на промишлената автоматизация, автоматизираните входни системи са повече от просто удобство. Те представляват основно приложение на системите за управление , които балансират входа от сензорите, изхода към мотора и логиката за безопасност. Разбирането как да се програмират тези последователности е от съществено значение за всеки инженер, работещ с автоматизация на фабрики. Това ръководство разглежда логиката зад система за плъзгаща се врата, използвайки XG5000 програмируем логически контролер (ПЛК) и неговото картографиране.
Определяне на работната последователност за автоматизиран вход
Надеждната автоматична врата следва конкретна, повтаряща се последователност, за да осигури безопасност и ефективност. Първо, системата инициализира променливите при стартиране, като гарантира, че вратата започва в затворено положение. Когато сензор за приближаване засече обект, той задейства мотора да отвори вратата. Крайният изключвател потвърждава, когато вратата достигне напълно отворено състояние. След това системата задържа вратата отворена за пет секунди, преди да обърне мотора, за да я затвори. Този стандартен цикъл осигурява плавен поток на движение в промишленото съоръжение.
Прилагане на управление на захранването и задържаща логика
В програмирането на ПЛК, първият приоритет е създаването на здрав механизъм за стартиране/спиране. Използвайки стъпка 1 от стълбовата логика, свързваме бутона START (P0000) с бит в паметта, наречен SYSTEM_ON (M0000). Чрез прилагане на задържаща верига, системата остава захранена дори след като операторът освободи бутона. Обратно, натискането на бутона STOP (P0001) прекъсва веригата, незабавно задавайки бита в паметта на ниско състояние. Тази "запечатваща" логика е основен елемент на безопасния дизайн в промишлената автоматизация .
Управление на ръчни превключвания и последователности за отваряне
Ефективността често изисква ръчни превключвания, като например задържане на вратата отворена за поддръжка или при големи доставки. Това се постига чрез бит в паметта HOLD_DOOR (M0001), свързан с физически селекторен превключвател (P0005). Когато системата е активна и сензорът (P0002) се задейства, изходът MOTOR_SLIDER_OPEN (P0040) се включва. Моторът остава активен, докато крайният изключвател LS_DOOR_OPEN (P0003) не подаде висок сигнал. Това гарантира, че моторът не се натоварва излишно срещу рамката на вратата, след като процесът на отваряне приключи.
Времево управление и автоматична логика за затваряне
След като вратата достигне отвореното си ограничение, таймер (T000) започва обратно броене от 5 секунди. Въпреки това, системата трябва да е достатъчно умна, за да спре този таймер, ако режимът HOLD_DOOR е активен. След изтичане на таймера, изходът MOTOR_SLIDER_CLOSE (P0041) се активира. Подобно на последователността за отваряне, този изход използва задържаща логика, за да поддържа движението. Накрая, крайният изключвател LS_DOOR_CLOSE прекратява операцията, когато вратата достигне началната си позиция, като нулира цикъла за следващото засичане.
Експертно мнение: Значението на надеждността на крайните изключватели
От моя опит на терен, най-честата причина за повреди в системите за управление на врати не е кодът, а физическият краен изключвател. Замърсяванията в заводската среда често пречат на механичните изключватели. Затова силно препоръчвам използването на индуктивни сензори за близост или здрави магнитни рийд изключватели за входовете LS_DOOR_OPEN и LS_DOOR_CLOSE . Тези безконтактни решения значително намаляват времето за поддръжка и повишават общата надеждност на вашата автоматизация на фабрики .


