

تنسيق أتمتة المستودعات: ربط الروبوتات والناقلات وأنظمة التحكم
تنسيق أتمتة المستودعات: ربط الروبوتات والناقلات وأنظمة التحكم
لماذا يُعد تنسيق عملية مناولة المواد بأكملها أهم من تحسين أداء الآلات الفردية.
لماذا تتطلب أتمتة المستودعات تنسيقًا على مستوى النظام بدلًا من سرعة الآلات؟
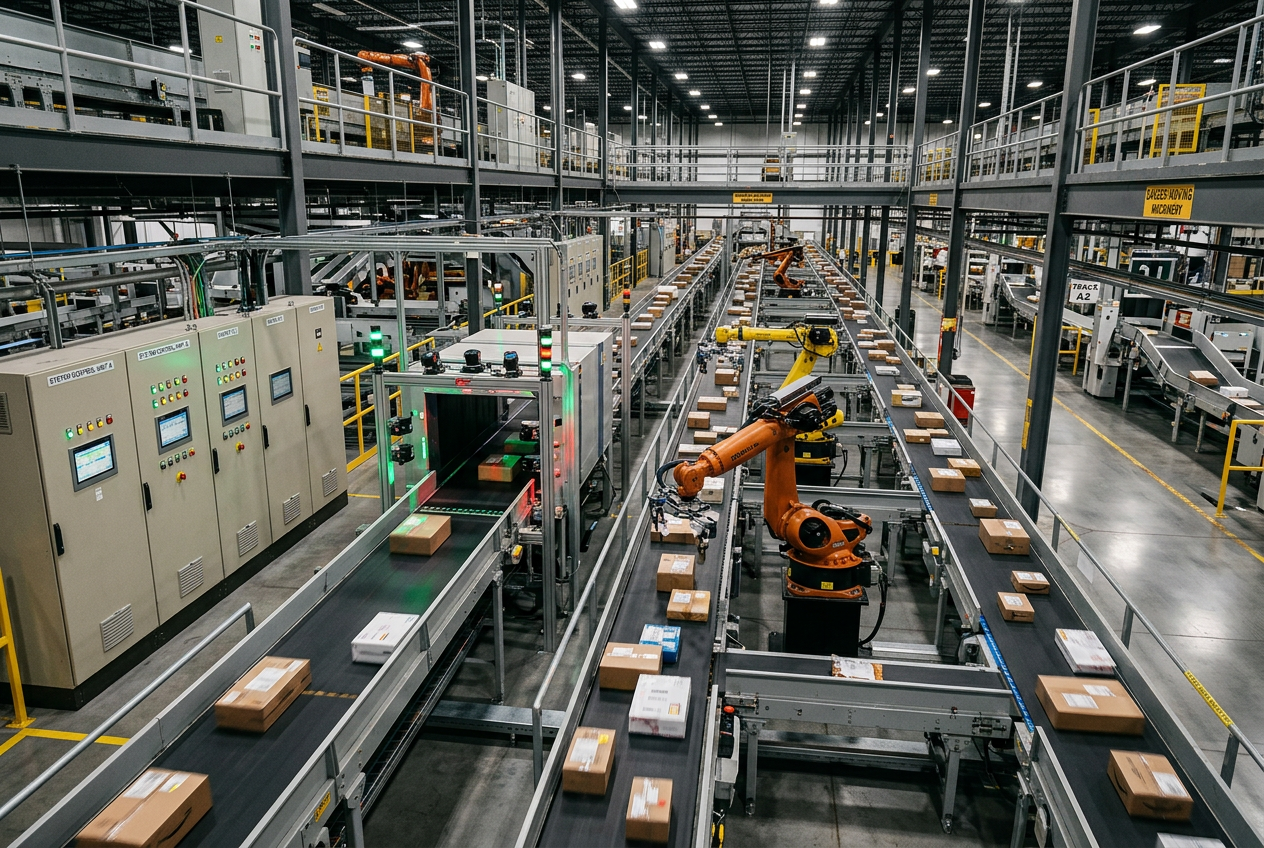
تعتمد مراكز التوزيع والتجهيز الحديثة على أنظمة فرعية مؤتمتة متنوعة: خلايا إدخال روبوتية، وناقلات بأحزمة معيارية، وأنظمة تخزين واسترجاع آلية (AS/RS)، وأنفاق مسح، ومحطات تعبئة يدوية. ومع أن كل نظام فرعي قد يحقق أقصى سرعة اسمية، فإن إجمالي إنتاجية المنشأة تحدده انسيابية تدفق المواد ككل.
على سبيل المثال، عندما تتجاوز خلية إدخال طرود روبوتية عالية السرعة قدرة نفق مسح الرموز الشريطية في المرحلة التالية، تفيض المخازن المؤقتة التراكمية وتتسبب في توقفات متتابعة لخط الإنتاج. وقد يعمل الروبوت بأقصى كفاءة، بينما يكون أداء النظام ككل دون المستوى. تحل أتمتة تنسيق المستودعات هذا التعارض من خلال مواءمة معدلات الإطلاق من المراحل السابقة مع قدرات المعالجة في المراحل اللاحقة، للتخلص من الاختناقات على مستوى النظام بأكمله.
ما الفرق بين الأتمتة والتنسيق؟
تنفّذ أتمتة الآلات التقليدية منطق تحكم حتميًا منخفض الكمون على معدات مخصصة. إذ يتحكم متحكمات Allen-Bradley CompactLogix في محرك ناقل، وينفّذ ذراع روبوتية مسارات حركية محددة مسبقًا، وتقرأ ماسحات ضوئية عالية الإنتاجية معلومات الرموز الشريطية.
يعمل التنسيق على مستوى إشرافي أعلى. فهو يوازن باستمرار بين توجيه المهام، وتخصيصات المخازن المؤقتة الديناميكية، وتوافر المعدات، وأولويات الطلبات الآنية عبر خطوط أتمتة متباينة. على سبيل المثال، إذا رصدت طبقة التنسيق تزايد طابور الانتظار قبل مسار الفرز، فإنها تعدّل ديناميكيًا معدلات الإطلاق من المراحل السابقة أو تعيد توجيه الطرود المناسبة عبر مسار بديل للناقل، رابطًا بين أداء المعدات المحلية وأهداف المنشأة ككل.
لماذا يؤدي تحسين أداء الآلات الفردية إلى ظهور اختناقات جديدة؟
غالبًا ما يؤدي حصر التحسين في محطات فردية إلى نقل الاختناقات بدلًا من حلها. فتسريع روبوت الإدخال قد يتسبب في تشبّع سيور النقل، أو تحميل موازين الفحص اللاحقة فوق طاقتها، أو إرباك مزالق الفرز. وتعمل كل وحدة مؤتمتة ضمن قيود مادية واعتماديات تشغيلية محددة.
على مهندسي الأتمتة تقييم ديناميكيات تدفق المواد بالكامل، بما في ذلك أطوال قوائم الانتظار، وتفاوتات زمن الدورة، والحدود القصوى لامتلاء المخازن المؤقتة، وتوافر المعدات. وينبغي قياس الأداء الفعلي للنظام من خلال الإنتاجية من البداية إلى النهاية وزمن إنجاز الطلبات، لا من خلال عدد دورات الآلات المنفردة.
كيف يمكن الجمع بين منطق PLC الحتمي والتنسيق التكيفي؟
تنطوي عمليات التحديث الشاملة التي تستبدل الأنظمة بالكامل على تكاليف رأسمالية باهظة ومخاطر التوقف التشغيلي. ويحافظ التصميم الأكثر عملية على عتاد PLC متين وحتمي للتشابكات الحرجة للسلامة، واستقصاء بيانات المستشعرات عالي السرعة، وتسلسل العمليات على مستوى الآلات، مع إضافة طبقة تنسيق قائمة على البرمجيات فوقه.
تنسّق المنصات الإشرافية، مثل معالجات Allen-Bradley ControlLogix 1756-L71 عالية الأداء، الاتصالات بين الخلايا، بينما تضمن وحدات ناقل المجال الموزعة، مثل وحدة ماسح الإدخال/الإخراج البعيد PROFIBUS DP، تزامن بيانات القياس عن بُعد للسيور الناقلة. وحين تستخدم الخطوط المحلية وحدات تحكم مدمجة، مثل وحدة PLC مدمجة من Siemens، تربط بوابات الإيثرنت الصناعية الموحدة تقنية التشغيل (OT) الآنية بنظام التنسيق، مع ضمان بقاء المنطق التكيفي ضمن حدود سلامة الآلات المعتمدة.
كيف ينبغي للمهندسين تصميم استراتيجية التنسيق وتنفيذها؟
- تخطيط تدفق المواد والتشابكات: وثّق كل عملية تسليم مادي، وسعة مخازن التخزين المؤقت، وتحويلات السيور الناقلة، والاعتماديات التشغيلية للمعدات.
- حدّد القيود المتغيرة بدقة: اجمع بيانات أزمنة الدورات وأطوال قوائم الانتظار وسجلات الانحشار لتحديد الاختناقات الأساسية في ظل ذروة الأحمال.
- وحّد واجهات الاتصال الصناعية: اعتمد بروتوكولات اتصال موحدة (مثل EtherNet/IP وOPC UA وMQTT) بين وحدات التحكم PLC ومتحكمات الروبوتات والماسحات الضوئية وبرمجيات إدارة المستودعات.
- نفّذ التنسيق على مراحل: اطرح منطق التنسيق في منطقة واحدة (مثلًا من منطقة الإدخال إلى آلة الفرز الرئيسية)، وتحقق من أن تعديلات تنظيم التدفق والتوجيه تثبّت مستويات المخازن الوسيطة دون خسارة في الإنتاجية.
- تابع مؤشرات الأداء الرئيسية للنظام باستمرار: راقب الإنتاجية من البداية إلى النهاية، وأوقات المكوث، ونسب خمول المحطات، ومعدلات الاستثناءات، وأوقات تنفيذ الطلبات.
كيف تخطط للتغييرات المستقبلية في المعدات وتخطيط المنشأة؟
تتطور متطلبات مناولة المواد مع توسع المنشآت، أو إدخال الروبوتات المتنقلة ذاتية التشغيل (AMRs)، أو استبدال أجزاء من السيور الناقلة. وتستوعب طبقة التنسيق الفعالة هذه التغييرات من خلال تجريدات برمجية معيارية مستقلة وواجهات موحدة البنية.
يمكن دمج استبدال الأجهزة أو إضافة أجهزة جديدة دون إعادة كتابة الشيفرة منخفضة المستوى للسلامة في وحدات تحكم PLC أو قواعد التوجيه العامة. كذلك، يجب على المهندسين تنفيذ أوضاع محلية احتياطية آمنة عند الأعطال: إذا انقطع الاتصال بطبقة التنسيق الإشرافية، فيجب أن تعود وحدات التحكم PLC المحلية بسلاسة إلى إجراءات السلامة المستقلة والحتمية.
ملخص: ما أهم النقاط التي ينبغي لمهندسي الأتمتة استخلاصها؟
إن تعظيم كفاءة المستودع هو في الأساس تحدٍ للتنسيق على مستوى النظام بأكمله، وليس سباقًا بين الآلات المنفردة. ومن خلال الإبقاء على وحدات تحكم PLC الموثوقة لتنفيذ المهام الميدانية الحتمي، وإضافة تنسيق تكيفي على امتداد تدفق المواد، يمكن لمنشآت التوزيع زيادة الإنتاجية، ومنع الاختناقات، وتعظيم العائد على استثمارات الأتمتة.


