

Màu tiêu chuẩn trong hệ thống tự động hóa PLC
Giới thiệu về Mã Màu trong Hệ Thống Tự Động Hóa
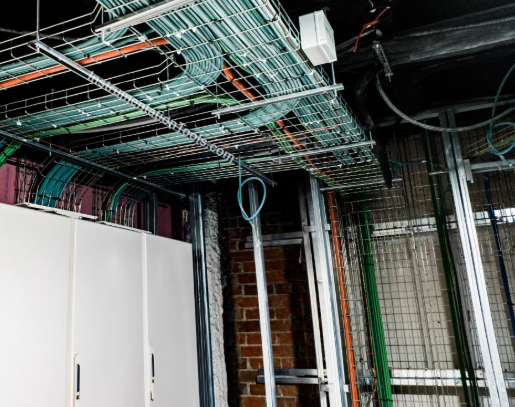
Trong các dự án tự động hóa công nghiệp, mã màu đóng vai trò quan trọng trong việc nhận diện thiết bị, dây dẫn và hệ thống. Hiểu được các màu tiêu chuẩn sử dụng trong PLC giúp kỹ sư thiết kế, bảo trì và khắc phục sự cố hệ thống hiệu quả hơn. Màu sắc giúp đơn giản hóa quy trình và giảm thiểu sai sót trong môi trường tự động hóa công nghiệp.
Lợi Ích của Mã Màu trong Kinh Doanh Công Nghiệp
Mã màu giúp đơn giản hóa việc nhận diện thiết bị và dây dẫn trong hệ thống tự động hóa. Giống như các chuyên gia tháo gỡ bom dựa vào dây màu để kích nổ an toàn, các nhân viên vận hành trong hệ thống tự động hóa có thể dễ dàng nhận biết và xử lý các thành phần dựa trên màu sắc của chúng. Tham chiếu trực quan này giảm thiểu sự nhầm lẫn và nâng cao hiệu quả công việc.
Mã Màu Dây Cáp cho Tự Động Hóa Công Nghiệp
-
Dòng DC:
-
Dây Dương: Đỏ hoặc Trắng
-
Dây Âm: Đen hoặc Xanh Dương
-
Dòng AC:
-
Dây Trung Tính: Xanh Dương Nhạt
-
Dây Pha: Đen, Nâu, Xám (điện áp thấp hơn), Đỏ, Vàng, Xanh Dương Đậm, Tím
-
Dây Tiếp Đất:
-
Màu Tiêu Chuẩn: Hỗn hợp Vàng và Xanh Lá Cây
Các mã màu tiêu chuẩn này đảm bảo thực hành đi dây nhất quán và giảm thiểu sai sót trong quá trình lắp đặt và bảo trì hệ thống.
Mã Màu HMI trong Hệ Thống Tự Động Hóa PLC
-
Hệ Thống Dừng: Đỏ/Xanh Lá (chỉ hệ thống đang tắt)
-
Hệ Thống Đang Chạy: Xanh Lá/Đỏ (chỉ hệ thống đang hoạt động)
-
Hệ Thống Ngắt: Vàng (báo hiệu lỗi hệ thống)
-
Hệ Thống Bị Vô Hiệu Hóa: Xám (hệ thống không hoạt động)
-
Biển Báo Khẩn Cấp hoặc Nguy Hiểm: Đỏ (khu vực nguy hiểm)
-
Cần Khởi Động Lại Thủ Công: Xanh Dương (báo hiệu cần can thiệp thủ công)
-
Biển Báo Cảnh Báo: Vàng hoặc Cam (cảnh báo thận trọng hoặc nguy hiểm)
Mã màu HMI cung cấp cho người vận hành các tín hiệu trực quan dễ hiểu về trạng thái hệ thống và cảnh báo an toàn.
Những Lưu Ý cho Kỹ Thuật Viên Điện
-
Không Chỉ Dựa Vào Màu Sắc: Luôn sử dụng đồng hồ đo để kiểm tra mạch trước khi xác định chức năng của dây dẫn.
-
Màu Sắc Phai Mờ: Theo thời gian, màu dây có thể phai, vì vậy việc kiểm tra định kỳ là cần thiết.
-
Tiêu Chuẩn Theo Quốc Gia: Tham khảo tiêu chuẩn điện địa phương trước khi bắt đầu công việc, vì mã màu có thể khác nhau đôi chút theo vùng miền.
-
Tiêu Chuẩn Đi Dây Thiết Bị: Mặc dù mã màu thường được chuẩn hóa, hãy kiểm tra hướng dẫn của nhà sản xuất để biết chi tiết đi dây cụ thể.
Kết Luận
Mã màu trong hệ thống tự động hóa công nghiệp là công cụ hữu ích giúp nâng cao hiệu quả và an toàn. Kỹ sư cần cập nhật các tiêu chuẩn hiện hành và thận trọng khi làm việc với hệ thống điện. Sử dụng đúng mã màu đảm bảo vận hành trơn tru, khắc phục sự cố và nhận biết nguy hiểm kịp thời.


