

Bảy mươi lăm van hoạt động thất thường: Lò xo bộ định vị bị gỉ mà không ai dự đoán được
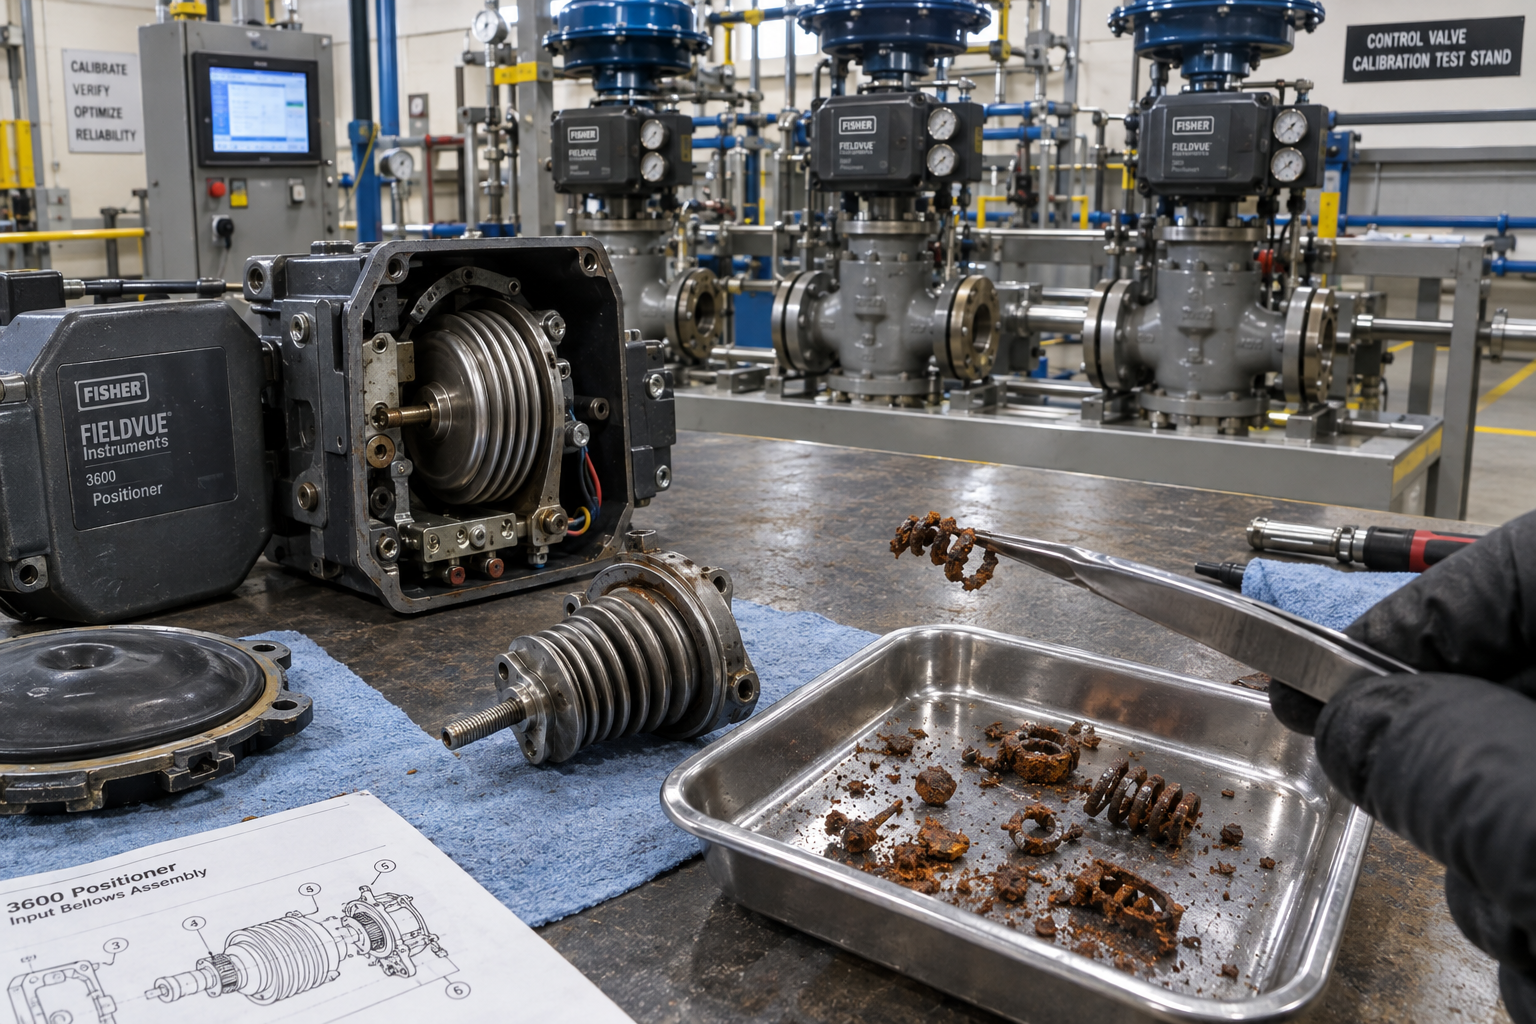
Bài đánh giá bảo trì van điều khiển, dựa trên bài viết của instrumentationtools.com có tiêu đề "Van điều khiển chuyển động bất thường làm chậm quá trình khởi động lại nhà máy sau khi dừng".
Tại sao 75 van điều khiển lại chuyển động bất thường trong quá trình khởi động lại nhà máy?
Sau khi nhà máy nước ngừng hoạt động bốn tháng do hạn hán nghiêm trọng, đội ngũ vận hành chuẩn bị khởi động lại. Khi các kỹ thuật viên cho thiết bị hiện trường chuyển động để xác minh trạng thái sẵn sàng, khoảng 75 van điều khiển bắt đầu chuyển động bất thường. Mặc dù các kỹ sư thiết bị giàu năng lực và đội ngũ bảo trì giàu kinh nghiệm đã nỗ lực xử lý, việc điều chỉnh bộ định vị tiêu chuẩn vẫn không thể ổn định các vòng điều khiển.
Việc khắc phục sự cố ban đầu tập trung vào các điểm hỏng thường gặp, chủ yếu là các cụm ống xếp đầu vào hoặc đầu ra bị hư hỏng. Tuy nhiên, hệ thống giám sát từ xa của nhà máy báo cáo khí thiết bị sạch, không có dầu, với điểm sương thiết kế là -40°C, còn các bộ phận ống xếp bên ngoài được kiểm tra trên bàn thử trông vẫn như mới. Khi phần cứng sạch vẫn xuất hiện hiện tượng dao động động lực học không thể dự đoán, quy trình chẩn đoán tại hiện trường phải vượt ra ngoài việc kiểm tra bề mặt và xem xét trạng thái cân bằng cơ khí bên trong của bộ định vị van.
Lỗi cơ khí tiềm ẩn nào bên trong ống xếp đầu vào đã gây ra hiện tượng van dao động?
Việc tháo rời một bộ định vị khó xử lý đã phát hiện nguyên nhân bất ngờ: bên trong cụm ống xếp đầu vào có một lò xo hồi nhỏ. Lò xo này đã bị ăn mòn nghiêm trọng và vỡ vụn ngay khi chịu lực nhẹ từ ngón tay. Việc tháo rời thêm ba bộ định vị dao động bất thường cho thấy tình trạng phân rã lò xo giống hệt nhau.
Trong các bộ định vị cân bằng lực khí nén và điện-khí nén, lò xo bên trong này tạo ra lực phục hồi thiết yếu để chống lại áp suất tín hiệu. Khi lò xo bị gãy, trạng thái cân bằng cơ khí bị sụp đổ. Ngay cả khi tín hiệu điều khiển 4–20 mA từ mô-đun đầu ra analog ổn định và khe hở giữa vòi phun và cánh chắn có vẻ chính xác, ty van vẫn dao động, vượt quá vị trí hoặc bị kẹt. Vì cơ cấu cơ khí quyết định dải hoạt động của bộ định vị, việc đặt lại điểm không bằng điện tử không thể bù cho lực đối kháng cơ khí bị thiếu.
Nhà máy đã vượt qua thời gian cung ứng ba tháng của nhà cung cấp đối với các cụm ống xếp như thế nào?
Khi được liên hệ, nhà cung cấp thiết bị ở nước ngoài từ chối cung cấp lò xo thay thế riêng lẻ, thay vào đó báo giá các cụm ống xếp đầu vào hoàn chỉnh với chi phí cao và thời gian vận chuyển ba tháng. Thời gian cung ứng như vậy sẽ làm tê liệt các cam kết khởi động lại nhà máy.
Trưởng bộ phận bảo trì đã mang một mẫu lò xo nguyên vẹn đến một nhà sản xuất lò xo chính xác tại địa phương và đặt sản xuất ban đầu 25 lò xo đồng bộ chỉ trong vài giờ. Vì các lò xo được quấn từ dây cùng đường kính, cấp vật liệu dành cho lò xo sẽ tái tạo đặc tính tải-độ võng ban đầu trong phạm vi dung sai sản xuất, nên việc hiệu chuẩn hành trình của bộ định vị dễ dàng hấp thụ những sai lệch nhỏ về độ cứng lò xo. Sáu van thử nghiệm với các chiều dài hành trình khác nhau cho thấy khả năng hiệu chuẩn tức thì, lặp lại được và không có hiện tượng trễ. Sau thành công này, đơn đặt hàng thêm 60 lò xo đã khôi phục các van còn lại mà không gây chậm trễ vận hành.
Quy trình chẩn đoán và sửa chữa tại hiện trường được khuyến nghị cho các bộ định vị hoạt động bất thường là gì?
Khi xử lý tình trạng van chuyển động bất thường trên diện rộng sau khi nhà máy dừng hoạt động, hãy thực hiện quy trình có hệ thống sau:
- Kiểm tra chất lượng khí tại điểm sử dụng: Đo điểm sương và hàm lượng dầu trực tiếp tại các cụm góp van hiện trường thay vì chỉ dựa vào kết quả đọc tại đường ống góp trung tâm của máy nén.
- Cô lập lệnh điện khỏi phản hồi cơ khí: Cấp tín hiệu thử nghiệm xác định trực tiếp đến bộ định vị hoặc so sánh với bộ điều khiển van thông minh để xác định liệu hiện tượng dao động bắt nguồn từ việc chỉnh định vòng điều khiển hay từ phản hồi cơ khí.
- Kiểm tra các bộ phận cơ khí bên trong: Tháo ống xếp đầu vào và xác minh rằng các lò xo hồi không bị ăn mòn, nứt do ứng suất hoặc mất lực căng.
- Chế tạo linh kiện thay thế chính xác tại địa phương khi phù hợp: Tái tạo đường kính dây, số vòng dây hoạt động và thành phần kim loại, đồng thời lưu hồ sơ chứng nhận của nhà cung cấp vào hồ sơ bảo trì.
- Áp dụng biện pháp bảo vệ chống ăn mòn: Nhúng các lò xo thay thế vào lớp sơn lót chống ăn mòn bảo vệ và để chúng khô hoàn toàn trước khi lắp đặt.
- Hiệu chuẩn hành trình toàn diện: Thực hiện kiểm tra điểm không, dải đo và độ tuyến tính tại các mức hành trình 0%, 25%, 50%, 75% và 100%, đồng thời ghi lại các dấu hiệu hành trình cơ sở.
Các đội ngũ bảo trì có thể ngăn ngừa ăn mòn bộ định vị và sự cố hệ thống khí như thế nào?
Ăn mòn bên trong các ống xếp kín thường bắt nguồn từ những lần điểm sương vượt ngưỡng không được giám sát trong quá trình máy nén gặp sự cố hoặc tái sinh chất hút ẩm. Một lần hơi ẩm xâm nhập không được phát hiện có thể oxy hóa hàng chục lò xo mỏng manh trên toàn cơ sở.
Để ngăn tái diễn, các đội ngũ thiết bị nên cấu hình cảnh báo tự động đối với nhiệt độ đầu ra và điểm sương của máy sấy khí, coi mọi lần vượt thông số kỹ thuật là một sự kiện bảo trì trên toàn nhà máy. Ngoài ra, các nhà máy sử dụng bộ định vị vận hành bằng pilot Emerson Fisher hoặc loại tương tự nên dự trữ bộ sửa chữa cụm phụ tùng quan trọng và xác định trước các đối tác chế tạo đủ năng lực tại địa phương trước khi xảy ra gián đoạn chuỗi cung ứng. Việc theo dõi dài hạn tại cơ sở xác nhận rằng các lò xo được sản xuất tại địa phương đã vận hành tin cậy hơn mười lăm năm mà không hỏng hóc.
Những điểm chính cần rút ra đối với độ tin cậy của hệ thống điều khiển là gì?
Hiện tượng van dao động bất thường sau một đợt dừng bảo dưỡng thường bắt nguồn từ cơ khí chứ không phải điện tử. Luôn kiểm tra chất lượng khí tại van, xác minh lực phục hồi cơ khí bên trong các cụm phụ của bộ định vị và sử dụng quy trình hiệu chuẩn chặt chẽ để xác nhận các sửa chữa chính xác.
Tác giả: Yuan Tianyu là kỹ sư tự động hóa công nghiệp với hơn 10 năm kinh nghiệm về PLC, DCS và các hệ thống điều khiển.


