

สีมาตรฐานในระบบอัตโนมัติ PLC
บทนำสู่การใช้รหัสสีในระบบอัตโนมัติ
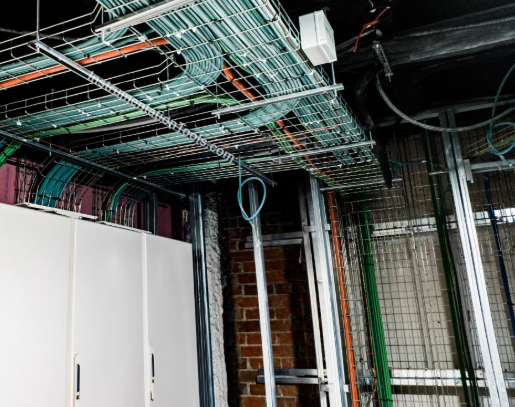
ในโครงการระบบอัตโนมัติในอุตสาหกรรม การใช้รหัสสีมีบทบาทสำคัญในการระบุอุปกรณ์ สายไฟ และระบบต่างๆ การเข้าใจสีมาตรฐานที่ใช้ใน PLC จะช่วยให้นักวิศวกรออกแบบ ดูแลรักษา และแก้ไขปัญหาระบบได้อย่างมีประสิทธิภาพมากขึ้น สีช่วยให้กระบวนการทำงานเป็นไปอย่างราบรื่นและลดข้อผิดพลาดในสภาพแวดล้อมระบบอัตโนมัติในอุตสาหกรรม
ประโยชน์ของการใช้รหัสสีในธุรกิจอุตสาหกรรม
การใช้รหัสสีช่วยให้ง่ายต่อการระบุอุปกรณ์และสายไฟในระบบอัตโนมัติ เช่นเดียวกับผู้เชี่ยวชาญในการเก็บกู้ระเบิดที่พึ่งพาสายไฟที่มีรหัสสีเพื่อความปลอดภัย ผู้ปฏิบัติงานในระบบอัตโนมัติสามารถสังเกตและจัดการส่วนประกอบตามสีได้อย่างง่ายดาย การอ้างอิงด้วยภาพนี้ช่วยลดความสับสนและเพิ่มประสิทธิภาพอย่างมาก
รหัสสีสายไฟสำหรับระบบอัตโนมัติในอุตสาหกรรม
-
กระแสไฟ DC:
-
สายบวก: สีแดงหรือสีขาว
-
สายลบ: สีดำหรือสีน้ำเงิน
-
กระแสไฟ AC:
-
สายกลาง: สีฟ้าอ่อน
-
สายเฟส: สีดำ น้ำตาล เทา (แรงดันต่ำกว่า), สีแดง เหลือง น้ำเงินเข้ม ม่วง
-
สายกราวด์:
-
สีมาตรฐาน: ผสมสีเหลืองและสีเขียว
รหัสสีมาตรฐานเหล่านี้ช่วยให้การเดินสายไฟเป็นไปอย่างสม่ำเสมอและลดข้อผิดพลาดในระหว่างการติดตั้งและบำรุงรักษาระบบ
รหัสสี HMI ในระบบอัตโนมัติ PLC
-
ระบบหยุดทำงาน: สีแดง/เขียว (แสดงว่าระบบปิดอยู่)
-
ระบบทำงาน: สีเขียว/แดง (แสดงว่าระบบกำลังทำงาน)
-
ระบบตัดการทำงาน: สีเหลือง (สัญญาณว่าระบบมีข้อผิดพลาด)
-
ระบบถูกปิดใช้งาน: สีเทา (ระบบไม่ทำงาน)
-
สัญญาณฉุกเฉินหรืออันตราย: สีแดง (พื้นที่สำคัญ)
-
ต้องรีสตาร์ทด้วยมือ: สีน้ำเงิน (สัญญาณว่าต้องมีการแทรกแซงด้วยมือ)
-
สัญญาณเตือน: สีเหลืองหรือสีส้ม (แจ้งเตือนให้ระวังหรือเตือนภัย)
รหัสสี HMI ช่วยให้ผู้ปฏิบัติงานได้รับสัญญาณภาพที่เข้าใจง่ายเกี่ยวกับสถานะระบบและการแจ้งเตือนความปลอดภัย
ข้อควรระวังสำหรับช่างไฟฟ้า
-
อย่าเชื่อถือสีเพียงอย่างเดียว: ควรใช้เครื่องมือวัดทดสอบวงจรก่อนที่จะสันนิษฐานว่าสายไฟมีวัตถุประสงค์ใด
-
สีจางลง: เมื่อเวลาผ่านไป สีของสายไฟอาจจางลง ดังนั้นจึงควรทดสอบเป็นระยะ
-
มาตรฐานเฉพาะประเทศ: ควรอ้างอิงมาตรฐานไฟฟ้าท้องถิ่นก่อนเริ่มงาน เนื่องจากรหัสสีอาจแตกต่างกันเล็กน้อยในแต่ละภูมิภาค
-
มาตรฐานการเดินสายเครื่องมือ: แม้ว่ารหัสสีจะเป็นมาตรฐานโดยทั่วไป แต่ควรตรวจสอบคู่มือผู้ผลิตสำหรับรายละเอียดการเดินสายเฉพาะ
บทสรุป
การใช้รหัสสีในระบบอัตโนมัติอุตสาหกรรมเป็นเครื่องมือที่มีคุณค่าสำหรับการเพิ่มประสิทธิภาพและความปลอดภัย วิศวกรต้องติดตามมาตรฐานปัจจุบันและใช้ความระมัดระวังเมื่อทำงานกับระบบไฟฟ้า การใช้รหัสสีอย่างถูกต้องช่วยให้การดำเนินงาน การแก้ไขปัญหา และการรับรู้ถึงอันตรายเป็นไปอย่างราบรื่น


