

Medição de Fluxo de Vapor: Placas de Orifício vs Medidores de Vórtice — Guia de Comissionamento para Emerson Rosemount 8800DF e Honeywell SmartLine STF
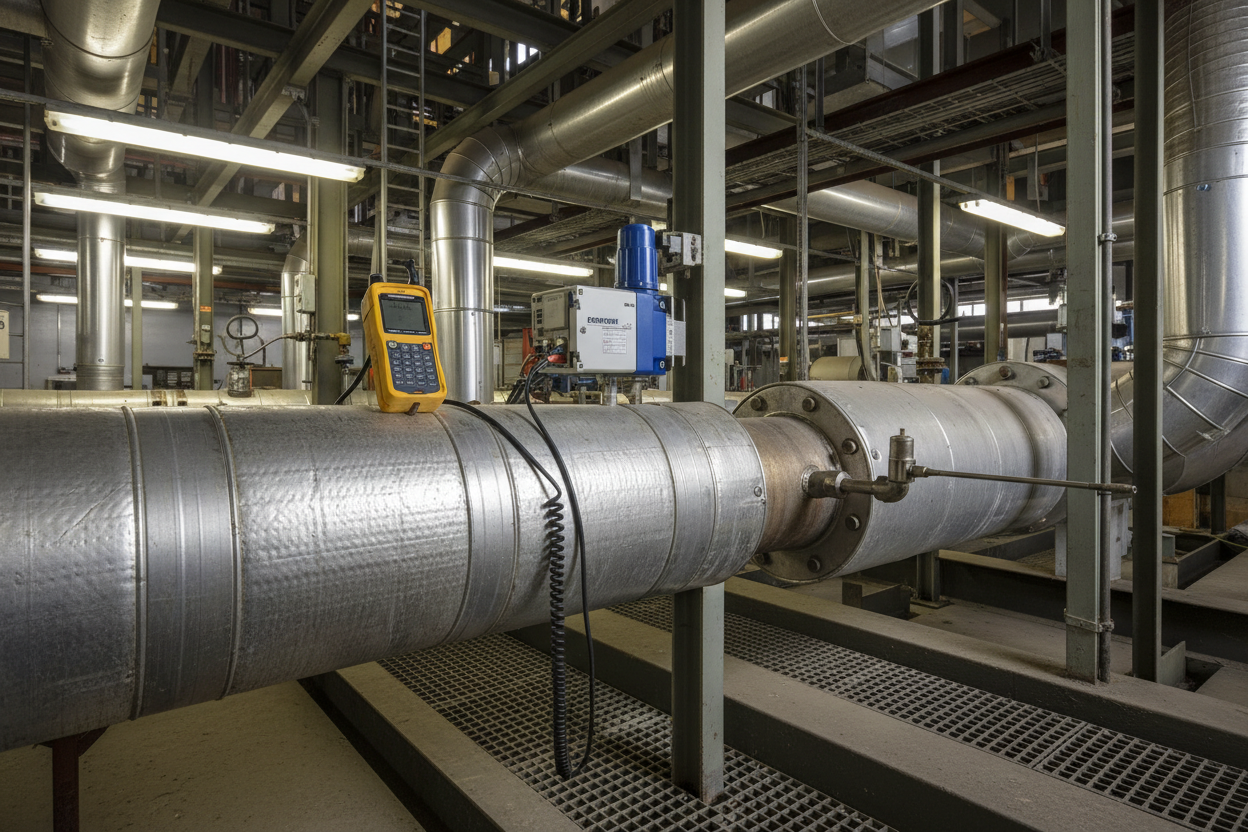
Seleção de Tecnologia: Placa de Orifício vs Medidor de Vórtice para Vapor
Placas de orifício são econômicas e seguem a norma ISO 5167. No entanto, elas exigem potes de condensado, duas tomadas de impulso e um transmissor DP com compensação de temperatura. Uma placa de orifício com beta = 0,6 oferece apenas uma faixa de medição de 3:1 com incerteza aceitável. Medidores de vórtice medem a frequência de desprendimento diretamente proporcional à velocidade do fluido. O Emerson Rosemount 8800DF integra sensor de temperatura para compensação de densidade em vapor saturado sem um transmissor externo, eliminando o risco de congelamento da linha de impulso em climas frios.
Medidores de vórtice possuem corte de baixo fluxo — abaixo de 2 a 3 m/s, o desprendimento torna-se irregular. Selecione a tecnologia de placa de orifício para linhas de vapor que operam regularmente abaixo de 30% do fluxo de projeto. Escolha medidores de vórtice para linhas com fluxo constante acima de 1 m/s e requisitos de faixa de medição de 10:1 — a especificação padrão para os modelos 8800DF e Honeywell SmartLine STF. Para medição de fluxo de líquidos condutivos como tecnologia alternativa, o Medidor de Fluxo Eletromagnético ABB FSM4000 oferece medição inline de alta precisão sem partes móveis.
Comissionamento do Emerson Rosemount 8800DF
O 8800DF integra um sensor de vórtice com um elemento de temperatura de dupla função e fornece fluxo de massa compensado em um sinal 4–20 mA HART. A configuração correta requer entrada precisa dos dados das propriedades do vapor.
- Passo 1: Insira o diâmetro interno do tubo com resolução de 0,1 mm. Use a dimensão real do diâmetro conforme o certificado do cronograma do tubo. Um erro de 1 mm em um tubo de 100 mm altera o fator K e introduz um erro de fluxo volumétrico de 2%.
- Passo 2: Selecione o tipo de fluido. Navegue até Configuração → Tipo de Fluido e selecione Vapor Saturado ou Vapor Sobreaquecido. Para vapor saturado, o medidor usa a pressão de entrada para consultar a densidade na tabela de vapor IAPWS-IF97.
- Passo 3: Configure a compensação de pressão. Para uma linha de vapor saturado constante a 10 bar, inserir um valor fixo de pressão introduz menos de 0,5% de erro na densidade se a pressão de operação permanecer dentro de ±0,3 bar do valor definido.
- Passo 4: Defina o corte de baixo fluxo para 1,5 m/s durante os primeiros 30 minutos de admissão de vapor para evitar danos ao sensor causados por golpes de condensado. Restaure para o padrão de 0,5 m/s após a estabilização da temperatura da linha.
- Passo 5: Verifique a saída do fator K usando o Comando HART 1. O fator K para um 8800DF de 100 mm é tipicamente de 1,8 a 2,1 pulsos por litro, dependendo do tamanho da barra de desprendimento.
- Passo 6: Documente a saída do sinal em condição de fluxo zero. Um medidor de vórtice instalado corretamente lê 4,00 mA ± 0,02 mA em fluxo zero. Valores fora dessa faixa indicam ruído elétrico ou dano no sensor causado por fluxo de condensado durante a partida.
Filtro de Vibração Honeywell SmartLine STF e Modbus TCP
O SmartLine STF usa HART revisão 7 e integra-se com Honeywell Experion PKS através de um Multiplexador HART ou placas AI. Inclui um filtro de vibração embutido para evitar que vibrações mecânicas de baixa frequência imitem o desprendimento de vórtice. Um tubo de 100 mm a 3 a 20 m/s produz desprendimento entre 20 e 130 Hz. Configure o filtro STF para passar sinais entre 15 e 150 Hz e rejeitar sinais abaixo de 10 Hz. Isso bloqueia vibração da bomba a 25 Hz sem atenuar sinais reais de fluxo.
Para Modbus TCP, mapeie o fluxo de massa (kg/h) para o registrador 40001, temperatura do processo para 40003 e pressão do processo para 40005. Use a porta 502 com timeout de 500 ms no Experion PKS para detectar rapidamente perda de comunicação com o STF.
Cinco Padrões Comuns de Falhas em Aplicações de Vórtice para Vapor
- Falha 1 — Ruído na leitura com fluxo zero: Indica dano por impacto de golpes de condensado — inspecione a barra de desprendimento para deformação mecânica.
- Falha 2 — Leitura de fluxo 15 a 20% abaixo após operação prolongada: Sugere incrustação na barra de desprendimento por depósitos de escala — limpe a garganta ou substitua o inserto.
- Falha 3 — Perda de comunicação HART após aquecimento da linha: Indica corrosão no conector da caixa de junção de campo — verifique entrada de umidade e limpe os terminais.
- Falha 4 — Leituras erráticas durante a partida da planta: Aponta para fluxo de vapor úmido bifásico — vapor úmido com mais de 5% de umidade causa instabilidade no desprendimento. Adicione um separador de vapor a montante ou aumente a carga da armadilha.
- Falha 5 — Erro de fluxo de massa de 3 a 5% após vários meses: Relaciona-se a deriva na compensação de pressão — recalibre o transmissor de pressão a montante e verifique se o valor de compensação corresponde à pressão real de operação tanto na configuração do 8800DF quanto do STF.
Conclusão e Recomendações
Selecione medidores de vórtice para linhas de vapor com fluxo constante acima de 1 m/s e requisitos de faixa de medição de 10:1. Use placas de orifício onde o fluxo regularmente cai abaixo de 30% da capacidade de projeto. Para serviço com vapor saturado, o Emerson Rosemount 8800DF com compensação de densidade integrada elimina potes de condensado e simplifica a instalação. Para plantas Honeywell Experion PKS, o SmartLine STF mapeia diretamente para o registrador Modbus 40001 com configuração mínima. Em ambos os casos, defina o corte de baixo fluxo para 1,5 m/s durante os primeiros 30 minutos de admissão de vapor. Isso previne danos à barra de desprendimento causados por golpes de condensado e é a medida de proteção mais eficaz para a vida útil do medidor de vórtice.
Autor: Zhang Hua é engenheiro de automação industrial com mais de 10 anos de experiência em PLC, DCS e sistemas de controle.


