

Diagnostyka usterek analogowych wejść/wyjść PLC: Phoenix Contact AXL F AI8 I oraz Honeywell HC900 – diagnostyka w terenie
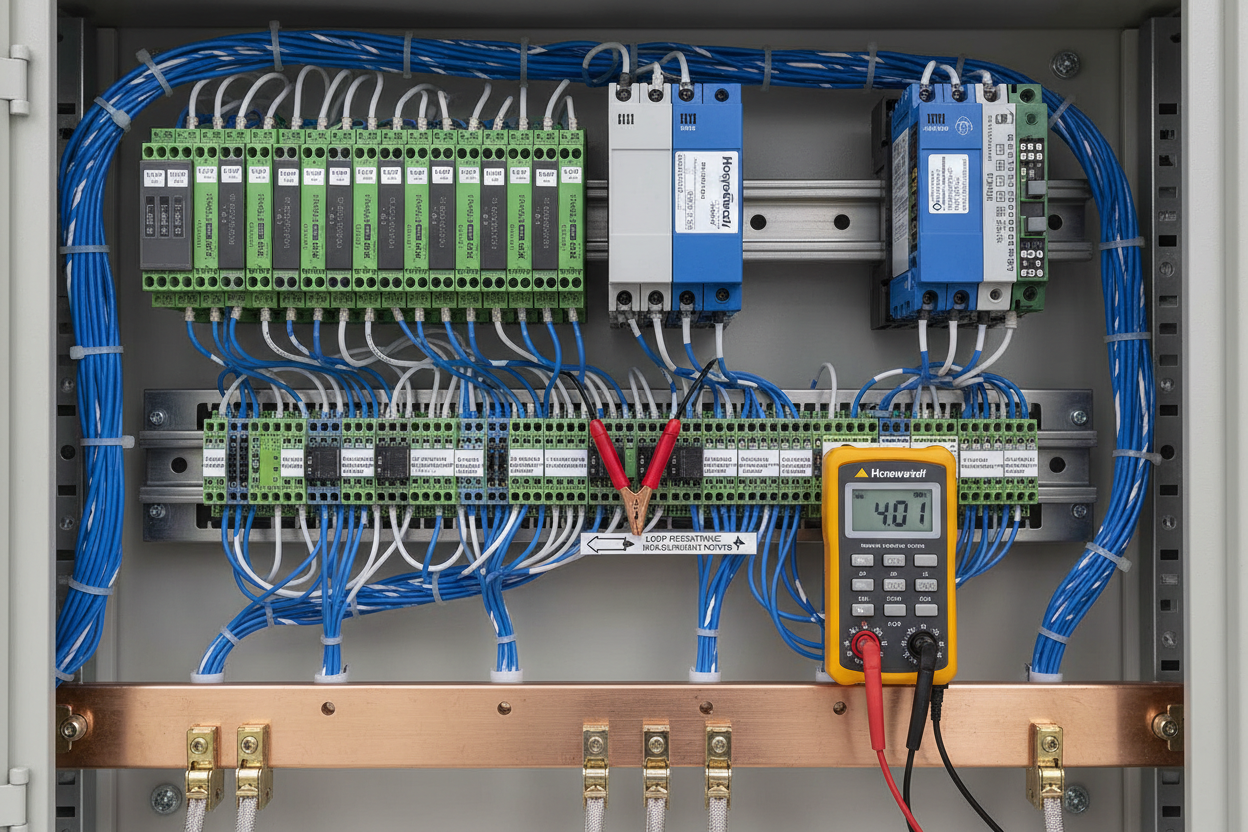
Dlaczego usterki analogowego I/O są mylące
Usterki wejść analogowych rzadko sygnalizują się twardym kodem błędu. Zamiast tego pojawiają się jako dryfujące wartości PV, przerywane flagi BADQUAL lub subtelne przesunięcia skalowania, które kumulują się przez miesiące. Inżynierowie pracujący z modułami Phoenix Contact AXL F AI8 I oraz analogowymi kartami Honeywell HC900 często napotykają na to wyzwanie. AXL F AI8 I działa na szynie Axioline F z czasem cyklu 500 µs na kanał. Karta AI HC900 przetwarza sygnały 4–20 mA z domyślną częstotliwością skanowania 100 ms. Gdy oba systemy współdzielą wspólną pętlę przez zdalne I/O, rozbieżność w czasie skanowania może powodować różnice w znacznikach czasu wynoszące 200–400 ms.
Typowe kategorie usterek w pętlach 4-20mA
Doświadczenie terenowe wskazuje na cztery główne kategorie awarii wejść analogowych 4–20 mA:
- Przerwanie przewodu / obwód otwarty: Phoenix Contact AXL F AI8 I zgłasza bit DIAG_STATUS w obrazie danych procesowych. Moduł wymusza prąd 3,6 mA (poniżej wartości live-zero) gdy pętla jest otwarta. Honeywell HC900 generuje alarm BROKEN_WIRE, gdy zmierzony prąd spada poniżej 3,8 mA przez więcej niż 2 cykle skanowania.
- Niedopasowanie skalowania: Domyślny zakres inżynierski AXL F AI8 I mapuje 4 mA na 0 i 20 mA na 32767 surowych jednostek. Nieprawidłowe stałe skalowania PLC przesuwają wszystkie wartości. Przesunięcie o 1% (328 jednostek) odpowiada 0,16 mA i cicho propaguje się przez regulatory PID.
- Nadmierna rezystancja pętli: Całkowita rezystancja pętli powyżej 600 Ω dla źródła 24 VDC powoduje niedoładowanie nadajnika. Mierz rezystancję na listwie zaciskowej przy wyłączonej pętli. Cel: 250–500 Ω dla pętli z obsługą HART.
- Pętla masy i szumy wspólnego trybu: AXL F AI8 I jest galwanicznie izolowany na kanał (500 VDC). Jeśli szumy utrzymują się, sprawdź uziemienie ekranu kabla. Ekran musi być uziemiony tylko na jednym końcu — zwykle na końcu szafy na listwie ochronnego uziemienia.
Sześciostopniowa procedura izolacji usterek w terenie
- Krok 1: Potwierdź napięcie zasilania na zaciskach polowych. Dla pętli 24 VDC z jednym nadajnikiem HART i obciążeniem AXL F AI8 I 25 Ω, minimalne napięcie zasilania to: V_min = (0,020 A × R_całkowite) + spadek napięcia nadajnika. Typowe V_min = 10,5 VDC na zaciskach nadajnika.
- Krok 2: Włącz kalibrator (Fluke 789 lub równoważny) szeregowo na zaciskach nadajnika. Wymuś 4,000 mA i odczytaj surową wartość na obrazie procesu AXL F AI8 I przez interfejs diagnostyczny Axioline F. Oczekiwane: 0 jednostek ± 5 jednostek.
- Krok 3: Wymuś 20,000 mA. Oczekiwana surowa wartość: 32767 ± 50. Odczyt poniżej 32500 wskazuje na nadmierną rezystancję pętli lub spadek napięcia zasilania.
- Krok 4: Wymuś 3,600 mA i potwierdź aktywację flagi HC900 BROKEN_WIRE w ciągu 200 ms. Jeśli nie, sprawdź parametr WIRE_BREAK_EN karty AI HC900 w bloku konfiguracyjnym HC900 Designer.
- Krok 5: Wstrzyknij 12,000 mA (środek skali). Wartość skalowana HC900 powinna wynosić 50,0% ±0,05%. Jeśli odchylenie przekracza 0,1%, przelicz stałe skalowania HC900: pola EU_at_4mA i EU_at_20mA w parametrach bloku funkcji wejścia analogowego.
- Krok 6: Przywróć normalną pracę. Monitoruj słowo DIAG_STATUS w AXL F AI8 I przez 15 minut. Każda przejściowa aktywacja bitu DIAG wskazuje na przerywaną usterkę kabla — sprawdź zaciski złączy polowych i trasowanie kabla przez gięcia rur ochronnych.
Uwagi dotyczące integracji HART i monitoringu izolacji
Wiele instalacji Phoenix Contact AXL F AI8 I integruje HART przez moduł AXL F HART. Rezystancja pętli musi mieścić się w zakresie 230 Ω do 600 Ω dla niezawodnej komunikacji HART. Honeywell HC900 obsługuje przejście HART na kartach HAIS (HART Analog Input Smart), ale nie na standardowej karcie AI. Inżynierowie czasem podłączają nadajniki z obsługą HART do standardowych kart AI i zastanawiają się, dlaczego polecenie Device Variable Command 3 nie zwraca odpowiedzi — jest to celowe działanie.
Przy instalacji monitoringu izolacji na pętlach bezpieczeństwa należy pamiętać, że prąd wstrzyknięcia IMD (Insulation Monitoring Device) na poziomie 1–10 µA może pojawić się jako przesunięcie 0,001–0,01 mA na czułych nadajnikach. Sprawdź, czy częstotliwość IMD nie nakłada się na pasmo HART FSK (1200–2200 Hz). Użyj analizatora widma lub modemu HART w trybie monitorowania, aby potwierdzić czystość spektralną przed ostatecznym uruchomieniem.
Wzór skalowania – odniesienie
Dla nadajnika 0–100 bar na AXL F AI8 I:
EU = (Raw_count / 32767) × 100,0 bar
Dla bloku funkcji Honeywell HC900:
EU = EU_at_4mA + [(mA_input − 4,0) / 16,0] × (EU_at_20mA − EU_at_4mA)
Typowym błędem jest ustawienie EU_at_4mA na wartość różną od zera dla zakresu zerowego. Zawsze ustawiaj EU_at_4mA = 0 i EU_at_20mA = pełną wartość inżynierską dla standardowych liniowych nadajników. Sprawdź skalowanie po każdej aktualizacji firmware kontrolera HC900 — aktualizacje mogą resetować domyślne wartości bloku funkcji.
Podsumowanie i zalecenia
Usterki analogowego I/O w systemach Phoenix Contact AXL F AI8 I i Honeywell HC900 przebiegają według przewidywalnych wzorców. Po pierwsze, zweryfikuj zasilanie pętli i rezystancję. Po drugie, wstrzyknij skalibrowane prądy testowe, aby odizolować błędy skalowania od usterek okablowania. Po trzecie, potwierdź zdolność HART przed założeniem wsparcia przejścia. Stosuj procedurę 6 kroków podczas uruchomienia — nie tylko przy awarii. To dostarcza danych bazowych, które skracają czas lokalizacji usterek o 60% w większości przypadków terenowych.
Dokumentuj każdą zmierzoną surową wartość, rezystancję pętli i stałą skalowania w karcie danych przyrządu obok tabliczki nadajnika. Planuj coroczne kontrole kalibracji pętli za pomocą kalibratora procesowego o dokładności 0,025%, aby utrzymać śledzenie pomiarów w aplikacjach krytycznych dla bezpieczeństwa.
Autor: Zheng Haoyu jest inżynierem automatyki przemysłowej z ponad 10-letnim doświadczeniem w PLC, DCS i systemach sterowania.


