

Septiņdesmit pieci vārsti darbojas neregulāri: sarūsējusi pozicionētāja atspere, ko neviens neparedzēja
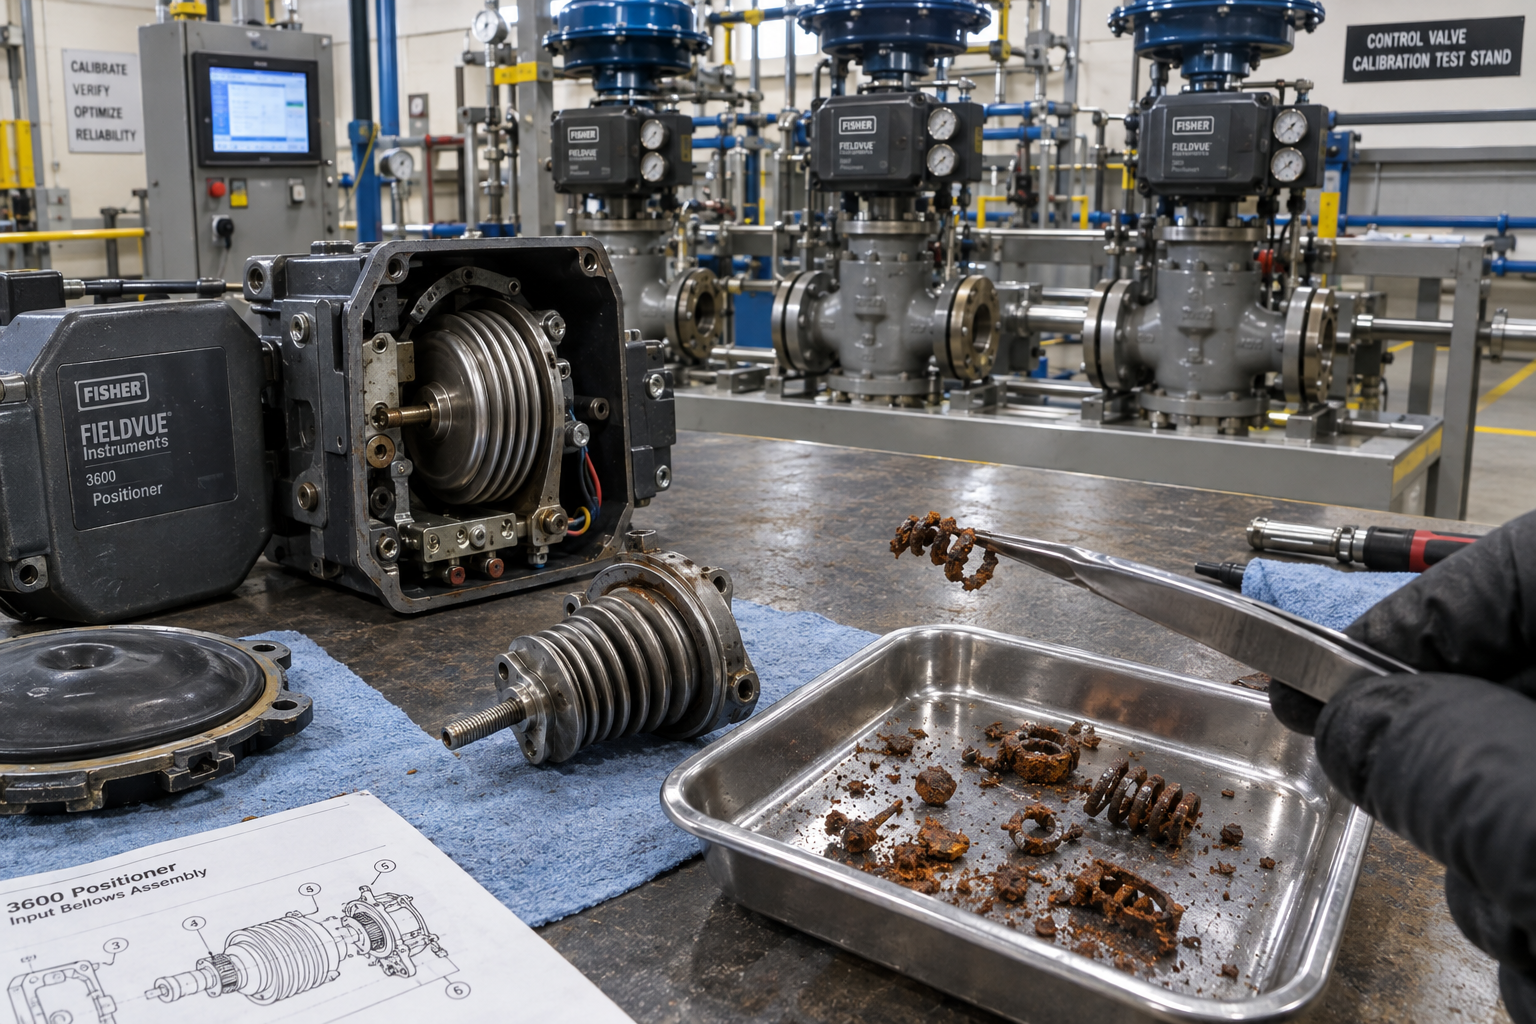
Vadības vārstu apkopes pārskats, kas balstīts uz instrumentationtools.com rakstu “Erratic Stroking Control Valves Delaying the Shutdown Plant Restart”.
Kāpēc rūpnīcas iedarbināšanas laikā 75 vadības vārsti darbojās neregulāri?
Pēc četrus mēnešus ilgas ūdensapgādes rūpnīcas dīkstāves, ko izraisīja stiprs sausums, tika sagatavota darbības atsākšana. Kad tehniķi pārbaudīja lauka iekārtu gatavību, aptuveni 75 vadības vārsti sāka darboties neregulāri. Neraugoties uz kvalificētu instrumentu inženieru un pieredzējušu apkopes komandu pūlēm, standarta pozicionētāju regulēšana nespēja stabilizēt kontūrus.
Sākotnējā problēmu novēršana bija vērsta uz paredzamajiem bojājumu punktiem, galvenokārt bojātām ieejas vai izejas silfonu konstrukcijām. Tomēr rūpnīcas telemetrija uzrādīja tīru, no eļļas brīvu instrumentu gaisu ar projektēto rasas punktu -40°C, bet ārēji pārbaudītie silfonu komponenti izskatījās kā jauni. Ja tīra aparatūra uzrāda neparedzamu dinamisku svārstīšanos, lauka diagnostikas procedūrām jāsniedzas tālāk par virspusēju pārbaudi un jāizvērtē vārsta pozicionētāja iekšējais mehāniskais līdzsvars.
Kāds slēpts mehānisks bojājums ieejas silfonā izraisīja vārsta svārstīšanos?
Izjaucot vienu problemātisko pozicionētāju, atklājās negaidītais cēlonis: ieejas silfonu konstrukcijas iekšpusē atradās maza atspere. Tā bija stipri sarūsējusi un, viegli piespiežot ar pirkstu, uzreiz sabruka. Vēlāk, izjaucot trīs citus neregulāri darbojošos pozicionētājus, tika konstatēta identiska atsperu sairšana.
Pneimatiskajos un elektropneimatiskajos spēka līdzsvara pozicionētājos šī iekšējā atspere nodrošina būtisko atjaunojošo spēku, kas darbojas pretēji signāla spiedienam. Atsperes pārrāvuma gadījumā mehāniskais līdzsvars sabrūk. Pat ja 4–20 mA vadības signāli no analogās izejas moduļa ir stabili un sprauslas-aizvara atstarpes šķiet pareizas, vārsta kāts svārstās, pārsniedz vajadzīgo pozīciju vai iestrēgst. Tā kā pozicionētāja diapazonu nosaka mehānika, elektroniska atkārtota nulles iestatīšana nespēj kompensēt trūkstošo mehānisko pretspēku.
Kā rūpnīca pārvarēja trīs mēnešu piegādes termiņu silfonu konstrukcijām?
Sazinoties ar ārvalstu iekārtu piegādātāju, tas atteicās piegādāt atsevišķas rezerves atsperes un piedāvāja pilnas ieejas silfonu konstrukcijas par augstu cenu ar trīs mēnešu piegādes termiņu. Šāds termiņš būtu paralizējis rūpnīcas darbības atsākšanas saistības.
Apkopes vadītājs nogādāja neskartas atsperes paraugu vietējam precīzo atsperu ražotājam un dažu stundu laikā pasūtīja sākotnējo 25 savstarpēji saskaņotu vienību sēriju. Tā kā no identiska diametra atsperu kvalitātes stieples izgatavotas atsperes ražošanas pielaižu robežās atkārto sākotnējos slodzes-novirzes raksturlielumus, pozicionētāja gājiena kalibrēšana viegli kompensē nelielas atsperes stinguma atšķirības. Seši testa vārsti ar dažādiem gājiena garumiem uzrādīja tūlītēju, atkārtojamu kalibrēšanu bez histerēzes. Pēc šiem panākumiem vēl 60 atsperu pasūtījums atjaunoja atlikušo vārstu darbību bez darbības aizkaves.
Kāda ir ieteicamā lauka diagnostikas un remonta darbplūsma neregulāri darbojošiem pozicionētājiem?
Saskaroties ar plaši izplatītām vārstu darbības problēmām pēc dīkstāves, veiciet šādu sistemātisku procedūru:
- Pārbaudiet lietošanas vietas gaisa kvalitāti: mēriet rasas punktu un eļļas saturu tieši pie lauka vārstu kolektoriem, nevis paļaujieties tikai uz centrālās kompresoru kolektora rādījumiem.
- Atdaliet elektriskās komandas no mehāniskās atgriezeniskās saites: padodiet zināmu testa signālu tieši pozicionētājam vai salīdziniet to ar inteliģentu vārsta kontrolieri, lai noteiktu, vai svārstīšanos izraisa kontūra regulēšana vai mehāniskā atgriezeniskā saite.
- Pārbaudiet iekšējos mehāniskos komponentus: noņemiet ieejas silfonu un pārliecinieties, ka atjaunojošās atsperes nav pakļautas korozijai, sprieguma plaisām vai spriegojuma zudumam.
- Ja nepieciešams, izgatavojiet precīzas vietējās rezerves daļas: atkārtojiet stieples diametru, aktīvo vijumu skaitu un metalurģisko sastāvu, apkopes dokumentācijai reģistrējot piegādātāja sertifikātus.
- Uzklājiet pretkorozijas aizsardzību: iemērciet rezerves atsperes aizsargājošā pretkorozijas gruntī un pirms uzstādīšanas ļaujiet tām pilnībā nožūt.
- Veiciet visaptverošu gājiena kalibrēšanu: veiciet nulles, diapazona un linearitātes pārbaudes pie 0%, 25%, 50%, 75% un 100% gājiena, reģistrējot sākotnējos gājiena raksturlielumus.
Kā apkopes komandas var novērst pozicionētāju koroziju un gaisa sistēmas darbības pārtraukumus?
Koroziju noslēgtos silfonos parasti izraisa nekontrolētas rasas punkta novirzes kompresoru darbības traucējumu vai desikanta reģenerācijas laikā. Viens nepamanīts mitruma izrāviens var oksidēt desmitiem jutīgu atsperu visā rūpnīcā.
Lai novērstu atkārtošanos, instrumentu apkopes komandām jāiestata automātiski trauksmes signāli uz gaisa žāvētāja izejas temperatūru un rasas punktu, jebkuru novirzi virs specifikācijas uzskatot par visas rūpnīcas apkopes notikumu. Turklāt rūpnīcām, kurās tiek izmantoti Emerson Fisher vai līdzīgi ar pilotu vadāmi pozicionētāji, jāuzglabā kritiski svarīgi mezglu remonta komplekti un jau iepriekš jāidentificē kvalificēti vietējie ražošanas partneri, pirms rodas piegādes ķēdes traucējumi. Ilgtermiņa novērošana rūpnīcā apstiprināja, ka vietēji izgatavotās atsperes darbojās uzticami vairāk nekā piecpadsmit gadus bez bojājumiem.
Kādi ir galvenie secinājumi vadības sistēmas uzticamībai?
Neregulāra vārstu svārstīšanās pēc kapitālā remonta bieži ir mehāniska, nevis elektroniska problēma. Vienmēr pārbaudiet gaisa kvalitāti pie vārsta, pārliecinieties par mehānisko atjaunojošo spēku pozicionētāja mezglu iekšpusē un izmantojiet disciplinētu kalibrēšanu, lai apstiprinātu precīzu remontu kvalitāti.
Autors: Yuan Tianyu ir rūpnieciskās automatizācijas inženieris ar vairāk nekā 10 gadu pieredzi PLC, DCS un vadības sistēmās.


